Der geschweißte Sockel und die Seitenrahmen stützen die Arbeitsbaugruppen und erhalten das Maschinenlayout.
 Biegen langer Paneele


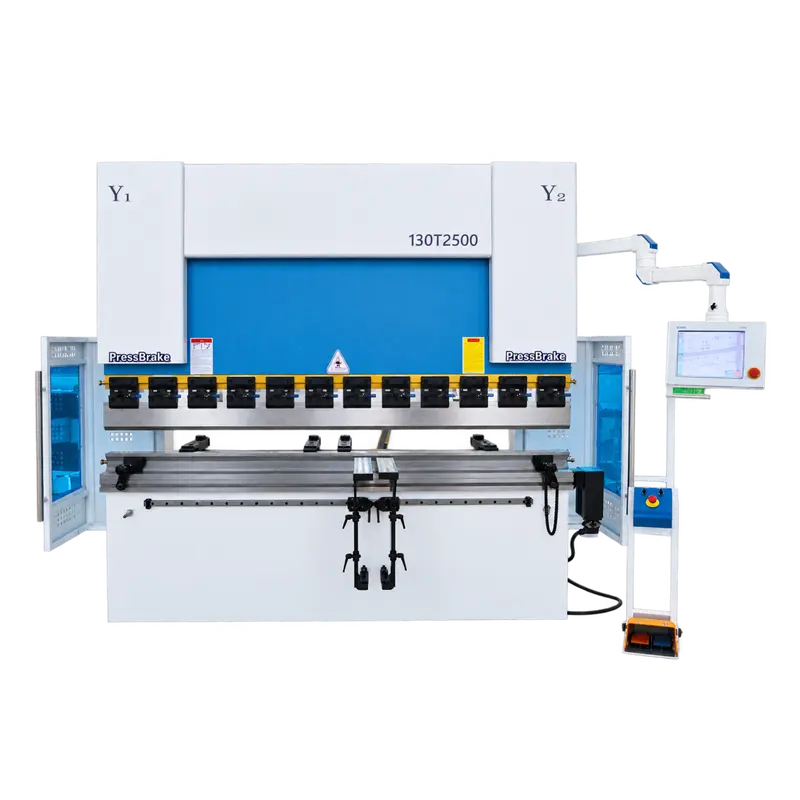
Elektrohydraulische Servo-CNC-Abkantpresse
Geeignet für Metallverarbeitungsbetriebe, Gehäuse- und Schrankproduktion, HLK-Kanalbau, Geräteherstellung und Auftragsbiegedienste, formt diese Abkantpresse Flachbleche zu Paneelen, Halterungen, Profilen und langen Profilabschnitten. Sie kann mit geeigneter segmentierter Werkzeugausstattung, vorderen Stützen, programmierten Anschlagpositionen und Wölbungskorrektur für Prototypen, gemischte Chargen oder Serienproduktion konfiguriert werden.
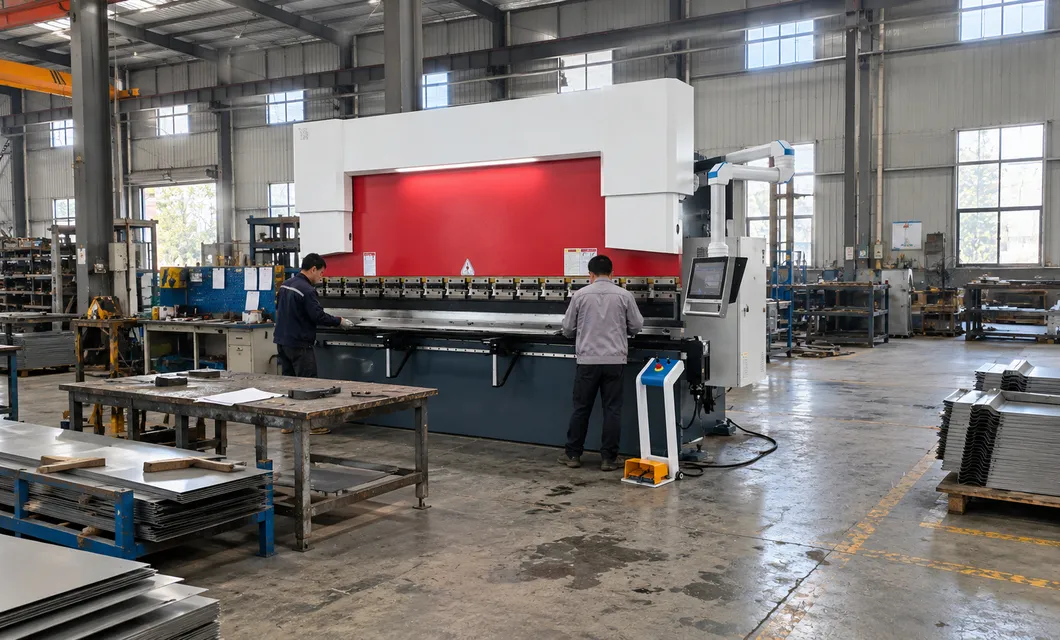 Einrichtung der Steuerstation
 BlechpositionierungBiegen langer Paneele
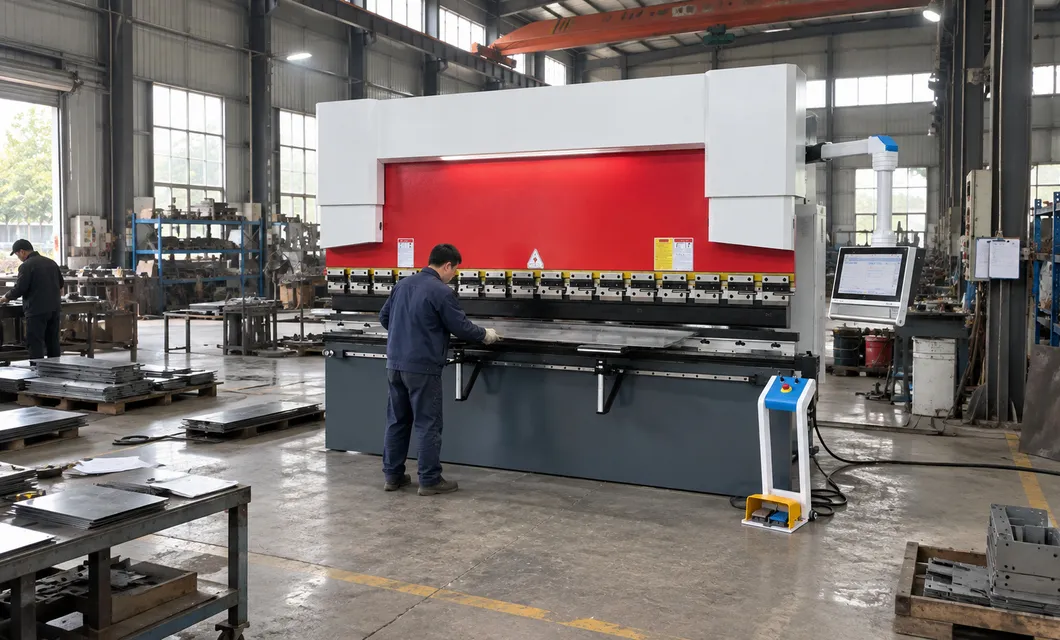 WerkstattproduktionEinrichtung der SteuerstationBlechpositionierung
Der Hinteranschlag bewegt sich entlang von Führungen, um eine stabile Blechposition zu gewährleisten und unterstützt die effiziente Anpassung an verschiedene Biegegrößen.
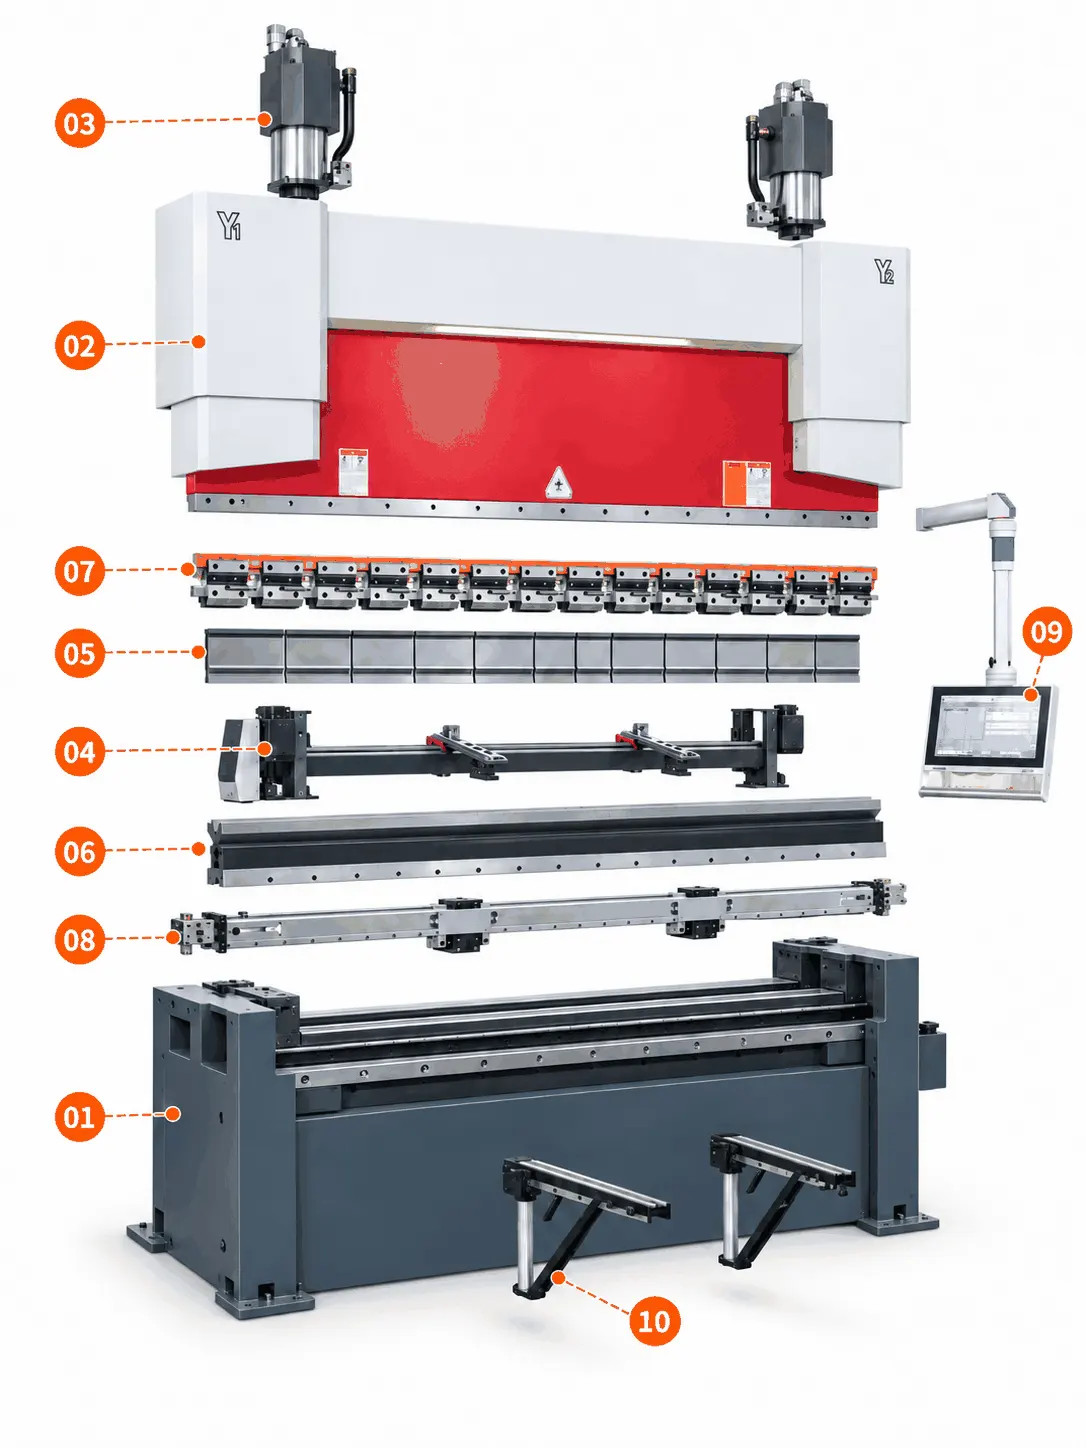
Der geschweißte Sockel und die Seitenrahmen stützen die Arbeitsbaugruppen und erhalten das Maschinenlayout.
Der bewegliche Stößel trägt die Oberwerkzeuge und überträgt die Zylinderbewegung durch den Biegetakt.
Zwei Hydraulikzylinder treiben den Stößel an und arbeiten mit Positionsfeedback für synchronisierte Bewegung.
Der hintere Anschlag verwendet geführte Bewegung, um Blechkanten für programmierte Biegestellen zu positionieren.
Segmentierte Oberwerkzeuge können entlang des Stößels angeordnet werden, um verschiedenen Teilbreiten und Profilen gerecht zu werden.
Das kombinierte Unterwerkzeug bietet auswählbare V-Öffnungen für gängige Blechumformaufgaben.
Mechanische Schnellspanner sichern Stanzsegmente und unterstützen praktische Werkzeugwechsel.

DA53T Elektrohydraulische Servo-Maschinenanzeige. Servoantrieb, leistungsstarke Ausgabe und hohe Regelgenauigkeit.
00:50DA53T Elektrohydraulische Servo-Maschinenanzeige. Servoantrieb, leistungsstarke Ausgabe und hohe Regelgenauigkeit.
01:13DA53T Elektrohydraulische Servo-Bedienungsdemo. Schnelle Reaktion, stabiler Lauf und hervorragende Bearbeitungsgenauigkeit.
Echte Vor-Ort-Aufnahmen aus unserem Werk geben einen praktischen Einblick in unsere Produktionskapazitat und Lieferbereitschaft.
Jedes Gerät wird vor Auslieferung anhand der folgenden Prüfpunkte überprüft.
Unser Team berät Sie gerne zur optimalen Produktkonfiguration und zum passenden Beschaffungsplan.
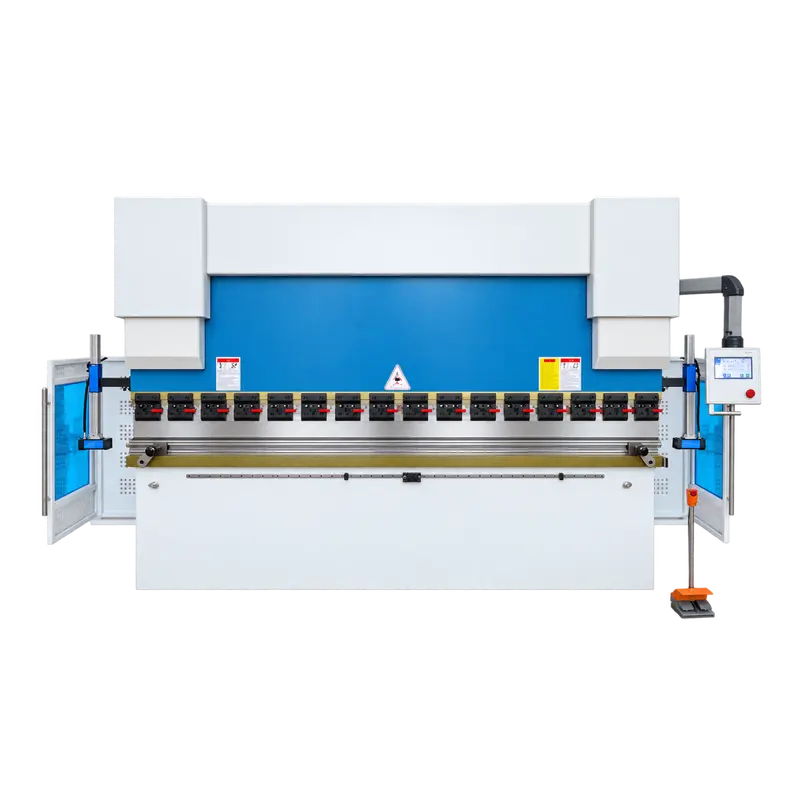
info@eascoutia.com400 158 5899Es ist für Blechpaneele, Halterungen, Profile und Profilabschnitte innerhalb der geprüften Kapazität und des geeigneten Werkzeugbereichs vorgesehen.
Die gelieferte Konfiguration verwendet Y1 und Y2 für die Stößelbewegung, X und R für den Hinteranschlag sowie W für die mechanische Wölbungskorrektur.
Segmentierte Oberwerkzeuge, ein kombinierter Unterwerkzeug und mechanische Schnellspanner werden für das erforderliche Biegeprofil angeordnet.
Bediener können programmierte Positionen und Anschlagseinstellungen wiederverwenden, nachdem die Werkzeuganordnung für den aktuellen Auftrag bestätigt wurde.
Geben Sie Materialtyp, Dicke, Teillänge, Biegezeichnung, erforderliches Profil und erwartete Chargenmenge zur Auswahl an.


 Kurze Erklärung
