Der geschweißte Rahmen bildet die tragende Struktur für Bett, Stößel, Werkzeuge und Antriebseinheiten.
 Team-Materialhandhabung


Elektrohydraulische Servo-CNC-Abkantpresse
Diese Abkantpresse ist geeignet für Blechbearbeitungsbetriebe, die Produktion von Industriegehäusen, den Gerätebau, die Bearbeitung geformter Paneele und die wiederkehrende Lohnfertigung. Sie unterstützt die Vorbereitung von Halterungen, Profilen, Paneelen und Formteilen. Grafische Programmierung, gespeicherte Aufträge, Hinteranschlag-Positionierung, geeignete Werkzeuge, vordere Auflagen und Durchbiegungskompensation können für Prototypen, Mischproduktion oder wiederkehrende Aufträge konfiguriert werden.
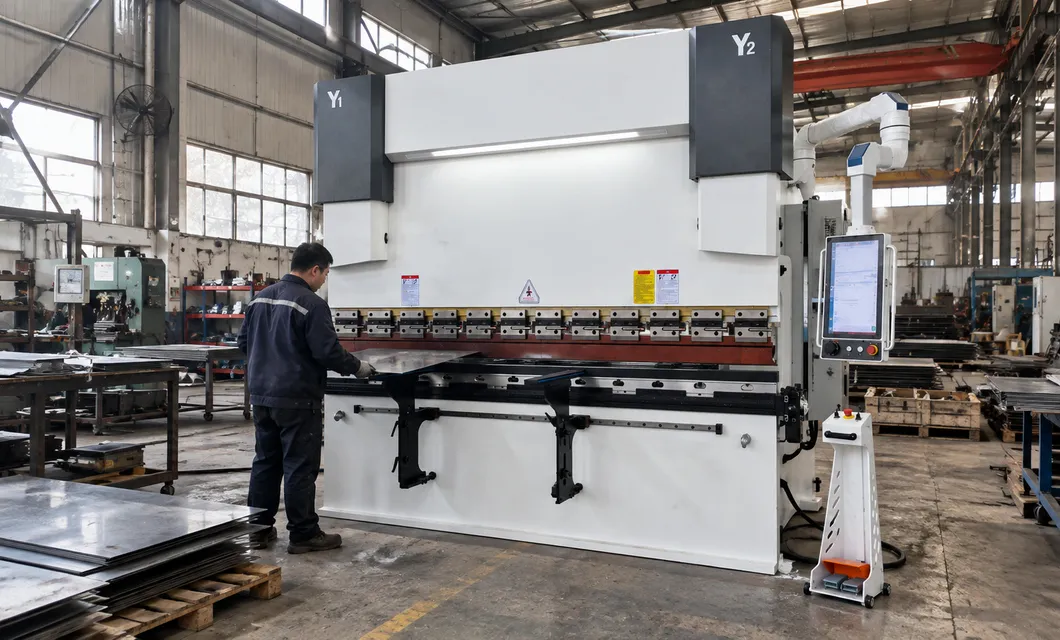 Programmierte Biegeeinstellung
 BlechumformungTeam-Materialhandhabung
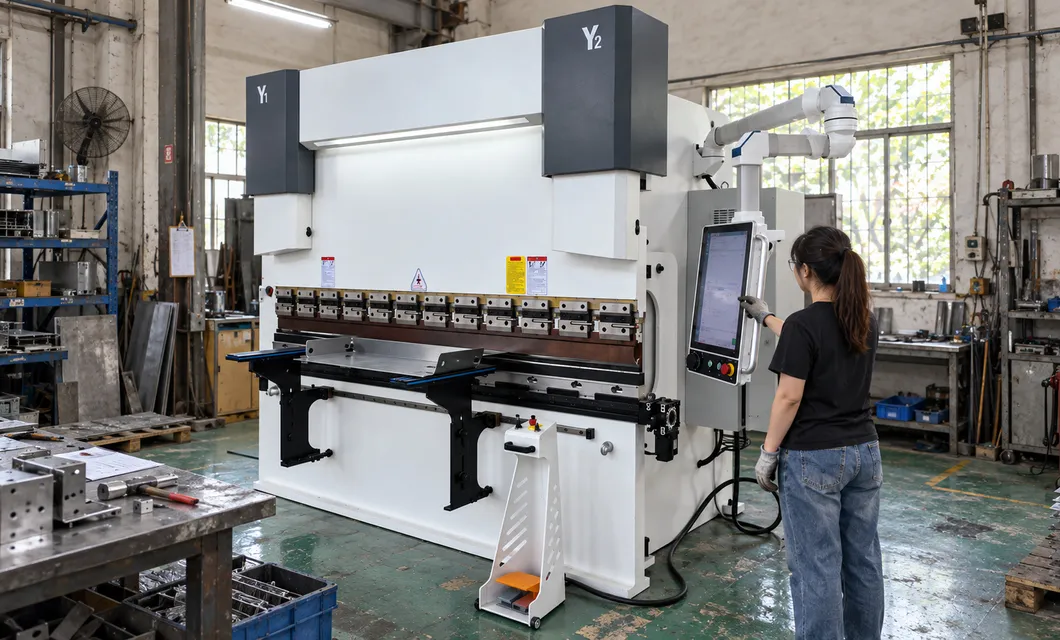 Gemischte ChargenproduktionProgrammierte BiegeeinstellungBlechumformung
Das Blech wird im Werkzeugbereich positioniert, um einen stabilen Bearbeitungsreferenzpunkt festzulegen und eine geordnete Einrichtung für den nächsten Biegeschritt zu unterstützen.

Der geschweißte Rahmen bildet die tragende Struktur für Bett, Stößel, Werkzeuge und Antriebseinheiten.
Der Stößel stützt den Stanzsatz und überträgt die synchronisierte Zylinderbewegung auf das Werkstück.
Zwei Hydraulikzylinder treiben die gegenüberliegenden Stößelseiten mit geschlossener Positionsregelung an.
Der Anschlag positioniert die Blechkanten durch eine geführte Bewegung, die aus dem programmierten Auftrag berechnet wird.
Segmentierte Stanzabschnitte ermöglichen es, die Länge des Oberwerkzeugs für das aktuelle Teil anzupassen.
Das Unterwerkzeug bietet mehrere V-Öffnungen zur Auswahl einer geeigneten Umformanordnung.
Mechanische Schnellspanner sichern die oberen Abschnitte für kontrollierte und praktische Werkzeugwechsel.
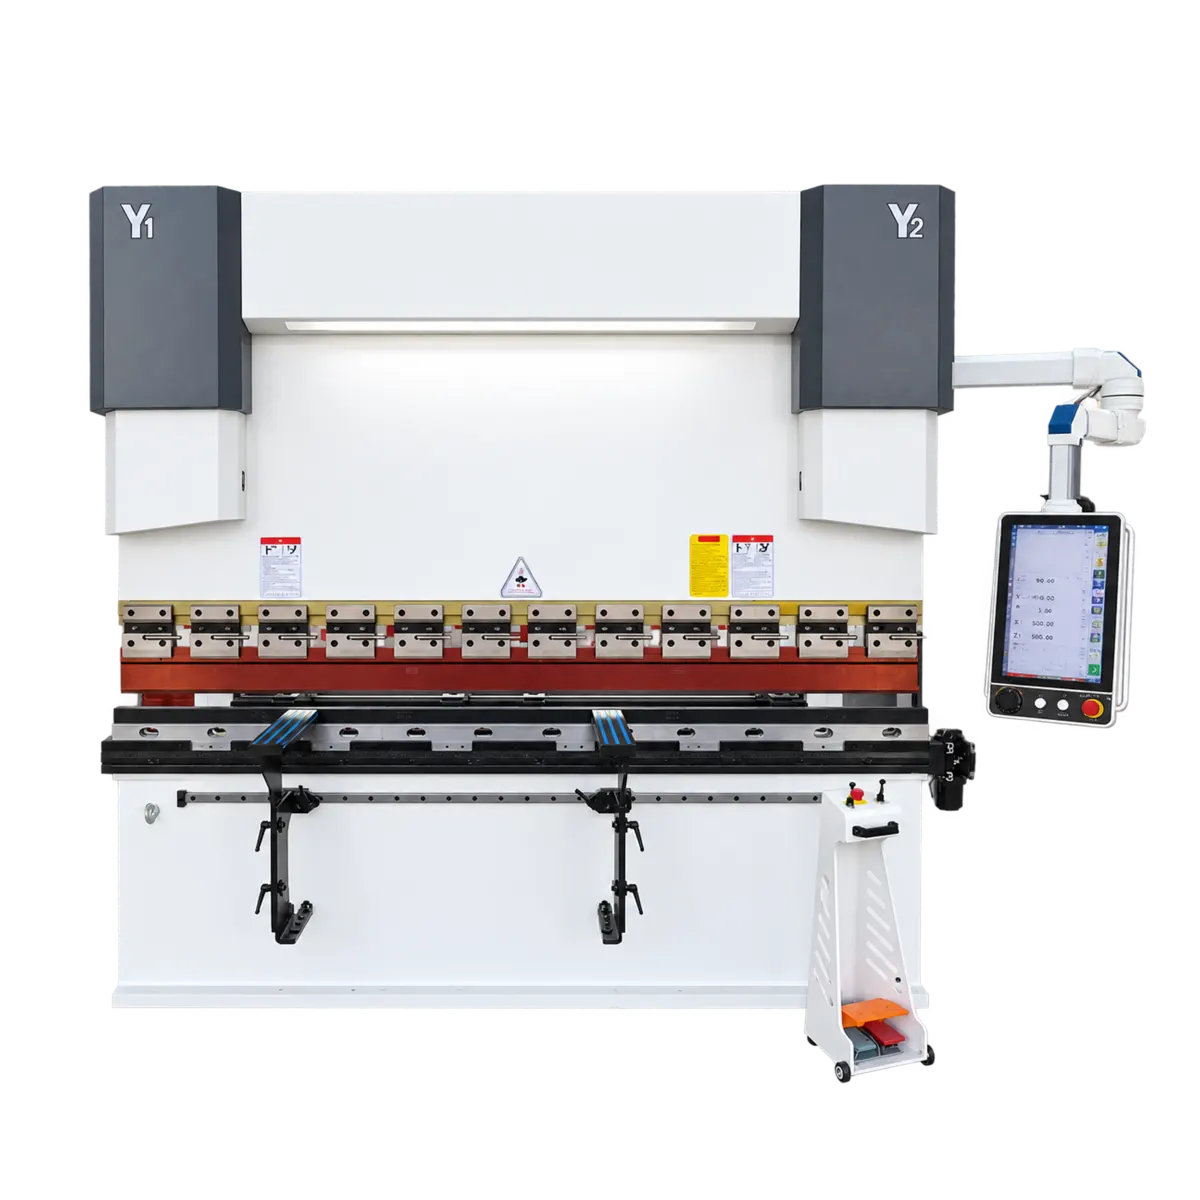
SCS920 elektrohydraulische Servomaschinenanzeige. Servoantrieb mit empfindlicher Reaktion und hoher Betriebspräzision.
00:41SCS920 elektrohydraulische Servomaschinenanzeige. Servoantrieb mit empfindlicher Reaktion und hoher Betriebspräzision.
00:49SCS920 elektrohydraulische Servomaschinen-Bedienungs-Demo. Stabiles Servosystem mit kontrollierbarer Bearbeitungspräzision.
Echte Vor-Ort-Aufnahmen aus unserem Werk geben einen praktischen Einblick in unsere Produktionskapazitat und Lieferbereitschaft.
Jedes Gerät wird vor Auslieferung anhand der folgenden Prüfpunkte überprüft.
Unser Team berät Sie gerne zur optimalen Produktkonfiguration und zum passenden Beschaffungsplan.
info@eascoutia.com400 158 5899Bediener können Biegeaufgaben über die grafische 2D-Oberfläche vorbereiten und die berechneten Positionen vor dem Start des Auftrags überprüfen.
Ja. Produktprogramme können gespeichert und abgerufen werden, um wiederkehrende Teile zu unterstützen, nachdem das Werkzeug und das Material bestätigt wurden.
Unabhängige Stößelachsen arbeiten mit der Anschlagbewegung und Höhe sowie mechanischer Durchbiegungskompensation in der gelieferten Konfiguration.
Die Steuerung kann Anschlagpositionen und Durchbiegungskompensationswerte aus der programmierten Geometrie zur Überprüfung und Verwendung durch den Bediener berechnen.
Geben Sie Materialgüte, Dicke, Bauteilabmessungen, Biegefolge, Zeichnung und erwartete Menge zur Überprüfung der Konfiguration an.
 Kurze Erklärung
