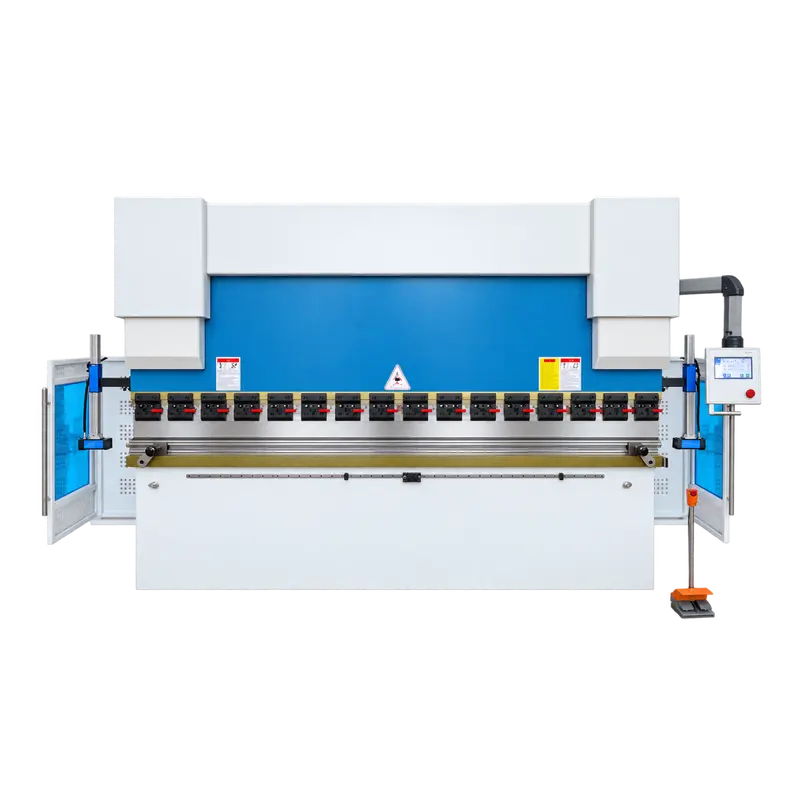
Der geschweißte Rahmen integriert das Bett und die Seitenstrukturen, um die Hauptarbeitseinheiten zu stützen.
 Umformung von Serienteilen


Elektrohydraulische Servo-CNC-Abkantpresse
Diese Abkantpresse wurde für Fertigungswerkstätten, die Produktion von Maschinenkomponenten, Schrank- und Gehäusebau, Instandhaltungsabteilungen sowie für das subcontracting von Biegeaufgaben entwickelt. Sie verarbeitet Bleche, Halterungen, Profile und geformte Abschnitte. Operatoren können die erforderliche Stempel- und Matrizenanordnung mit Vorderanschlägen, programmierten Stößelpositionen, Hinteranschlageinstellungen und Bombierungskorrektur für Einzelstücke, Kleinserien oder Wiederholaufträge kombinieren.
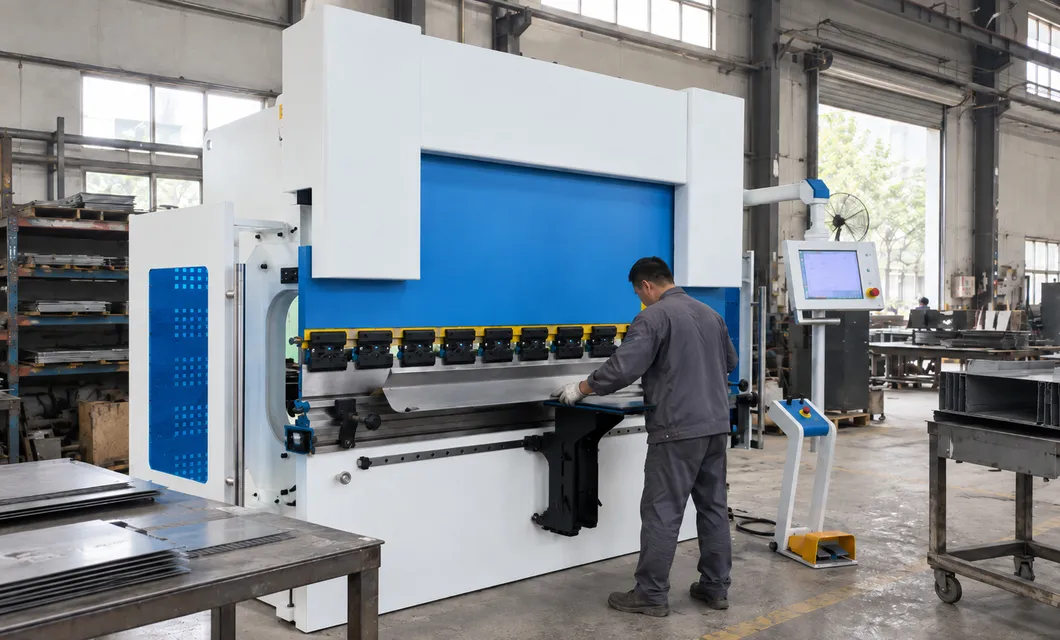 Einrichtung des Operator-Jobs
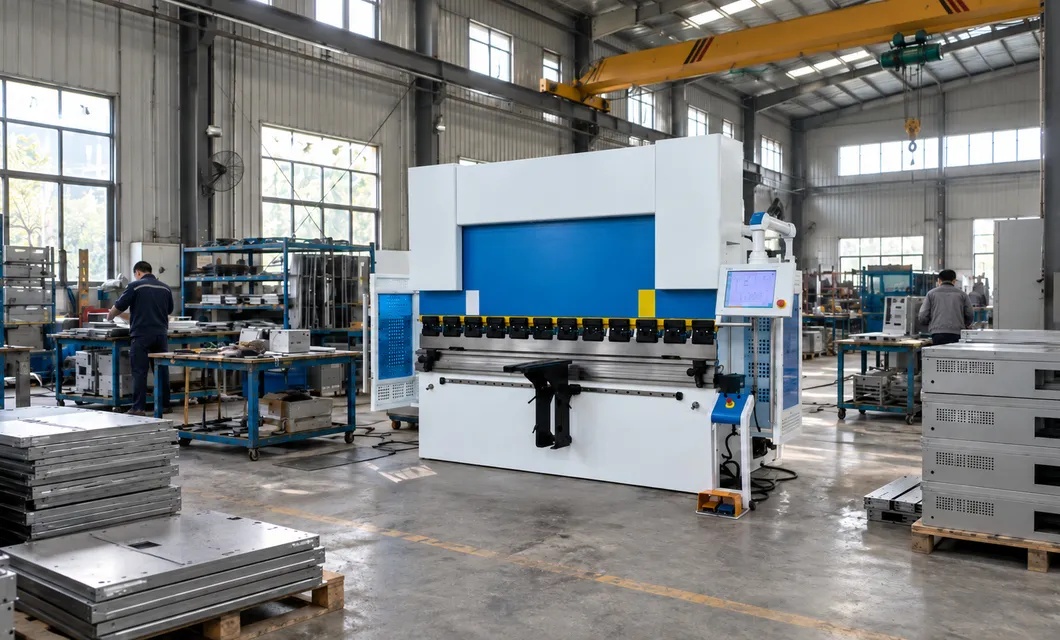 Positionierung des BlechsUmformung von Serienteilen
 FertigungszelleEinrichtung des Operator-JobsPositionierung des Blechs
Der Hinteranschlag der X- und R-Achse verwendet Präzisionsfinger zur Einstellung der Blechposition und bietet eine stabile Referenz für unterschiedliche Werkstückgrößen.

Der geschweißte Rahmen integriert das Bett und die Seitenstrukturen, um die Hauptarbeitseinheiten zu stützen.
Der Stößel hält das Oberwerkzeug und folgt der gesteuerten Zylinderbewegung durch jeden Biegezyklus.
Zwei Hydraulikzylinder treiben den Stößel an, während Rückmeldesysteme beide Seiten der Bewegung koordinieren.
Der geführte Hinteranschlag stellt die Blechposition hinter dem Werkzeug für programmierte Biegestellen ein.
Einzelne Stempelsegmente können über den Stößel hinweg für verschiedene Werkstückbreiten kombiniert werden.
Mehrere Öffnungen im Unterwerkzeug unterstützen die Auswahl der Einrichtung für gängige Material- und Biegeanforderungen.
Schnellspanner halten die Stanzabschnitte und verkürzen die praktische Umrüstzeit der Werkzeuge.

KT15 elektrohydraulische Servomaschinenanzeige. Servohydrauliksystem, stabile Leistung und präzise Steuerung.
Echte Vor-Ort-Aufnahmen aus unserem Werk geben einen praktischen Einblick in unsere Produktionskapazitat und Lieferbereitschaft.
Jedes Gerät wird vor Auslieferung anhand der folgenden Prüfpunkte überprüft.
Unser Team berät Sie gerne zur optimalen Produktkonfiguration und zum passenden Beschaffungsplan.
info@eascoutia.com400 158 5899Die Presse ist geeignet für Platten, Halterungen, Profile und geformte Profile, die dem verifizierten Arbeitsbereich und der ausgewählten Werkzeugausstattung entsprechen.
Die mitgelieferten Achsen umfassen die unabhängige Positionierung des Stößels, die Verfahrwege und die Höhe der Hinteranschläge sowie die mechanische Balligkeitskorrektur.
Ja. Segmentierte Oberwerkzeuge und das kombinierte Unterwerkzeug können für verschiedene Breiten und Biegeprofile angeordnet werden.
Vordere Stützarme unterstützen die Materialhandhabung, während der geführte Hinteranschlag eine programmierte Referenz für die Biegestellen bietet.
Geben Sie das Material, die Dicke, die Bauteilgröße, die Biegezeichnung, die Profilanforderungen und die Produktionsmenge an, um eine geeignete Konfiguration zu erhalten.


 Kurze Erklärung
