焊接框架集成了床和侧面结构,以支撑主要的工作单元。
 批量零件成形


电液伺服数控压力机制动器
设计用于制造车间,机械部件生产,机柜和外壳工作,维护部门和分包弯曲,这种压力制动器处理面板,支架,通道和形成的型材。操作员可以将所需的冲头和冲模布置与前支撑,编程的ram位置,后规设置以及一次性,小批量或重复作业的凸度调整相结合。
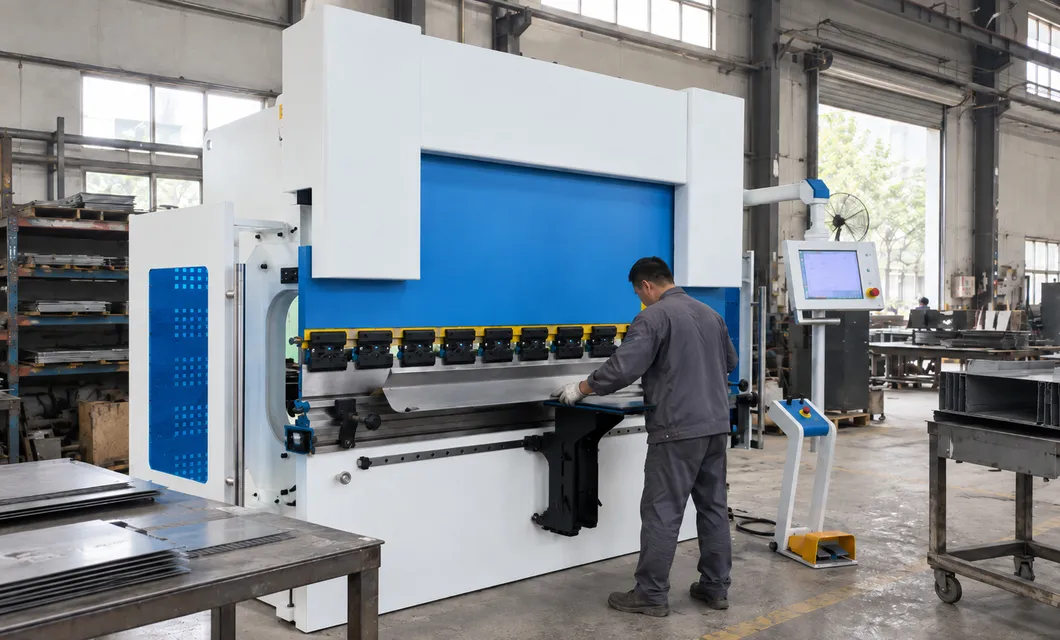 操作员作业设置
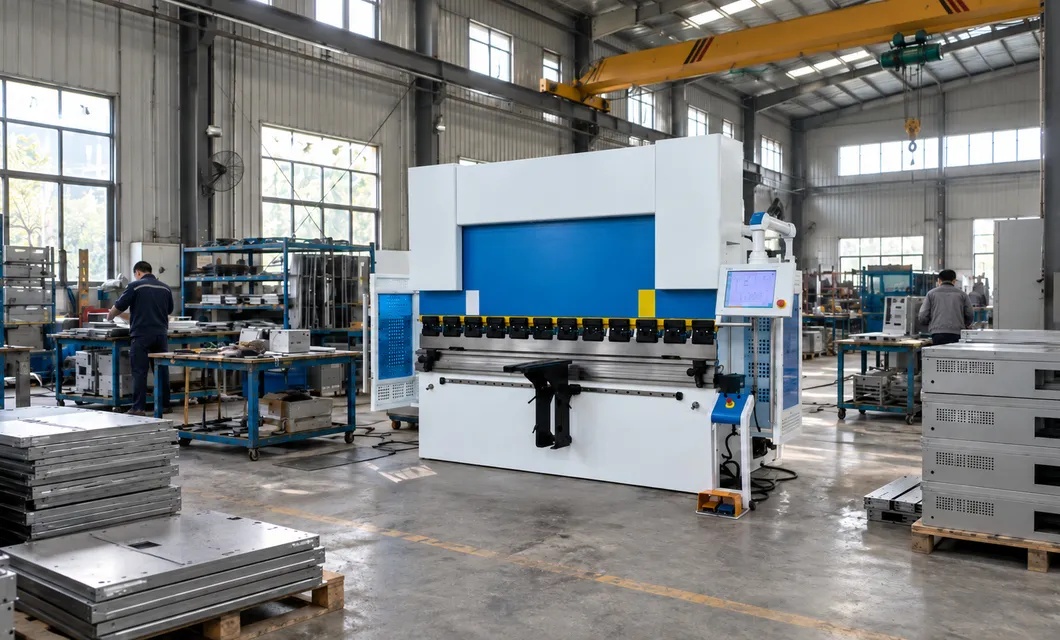 面板定位批量零件成形
 制造工作单元操作员作业设置面板定位
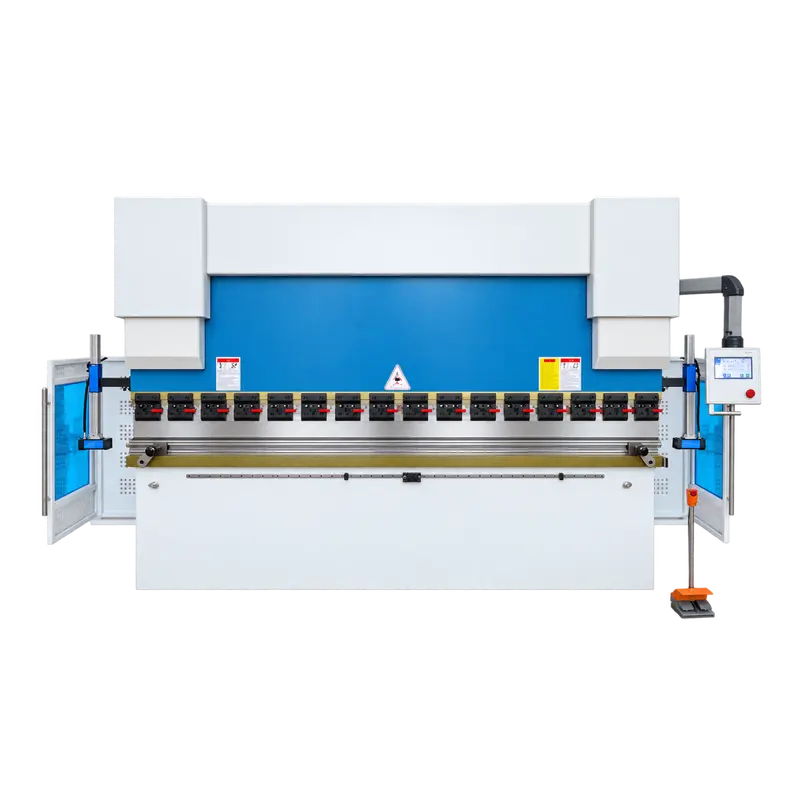
X轴和R轴后规使用精密手指设置板材位置,为不同的工件尺寸提供稳定的参考。

焊接框架集成了床和侧面结构,以支撑主要的工作单元。
闸板保持上部工具,并在每个弯曲循环中遵循受控的气缸运动。
双液压缸动力的柱塞,而反馈装置协调两侧的行程。
被引导的背规在用于编程的弯曲位置的工具后面建立片材位置。
对于不同的工件宽度,可以将各个冲头部分组合在一起。
多个下模开口支持常见材料和弯曲要求的设置选择。
快速夹具固定冲头部分,并缩短实际工具布置的变化。

KT15电液伺服机床显示。伺服液压系统,输出稳定,控制精确。
来自工厂现场的真实记录,直观呈现生产能力与交付准备情况。
每台机组在出厂前按下列检验项目进行检验。
压力机适用于面板,支架,通道,和形成的型材相匹配的验证工作范围和选择的工具。
提供的轴包括独立的ram定位,后挡行程和高度,加上机械凸面调整。
是。分段式上模具和组合下模可以布置成不同的宽度和弯曲轮廓。
前支撑臂协助材料处理,而导向后挡为弯曲位置提供了编程参考。
共享合适配置的材料、厚度、零件尺寸、折弯图纸、轮廓要求和生产数量。


 简要说明
