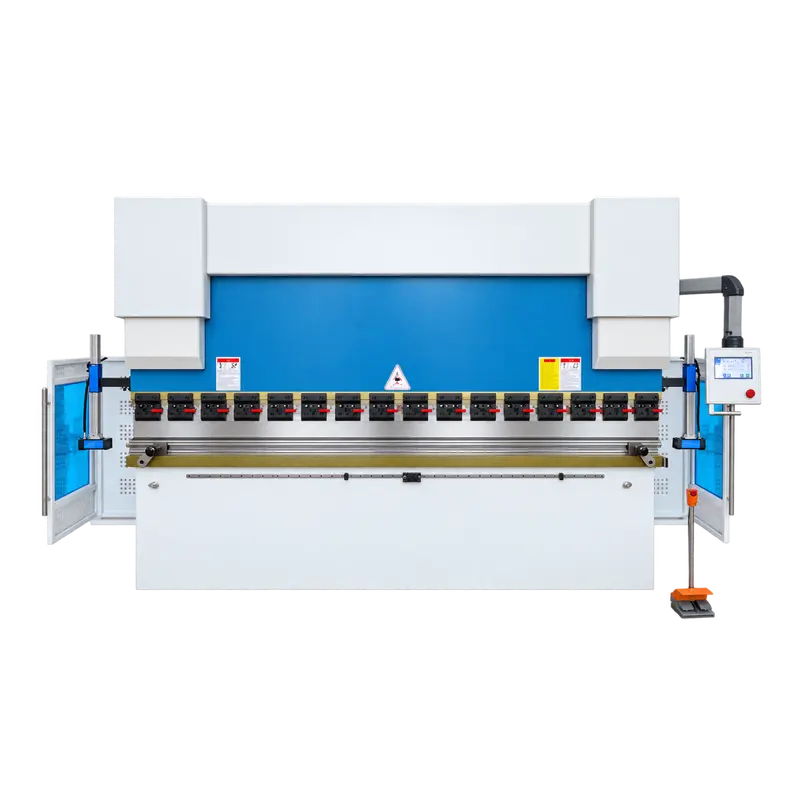
Het gelaste frame integreert het bed en de zijstructuren om de belangrijkste werkeenheden te ondersteunen.
 Vormen van serieonderdelen


Elektro-hydraulische servo CNC-plaatbuigmachine
Ontworpen voor fabricagewerkplaatsen, productie van machinecomponenten, kast- en behuizingswerk, onderhoudsafdelingen en uitbestede buigwerkzaamheden. Deze kantpers verwerkt panelen, beugels, profielen en gevormde secties. Operators kunnen de vereiste stempel- en matrijsconfiguratie combineren met voorste steunen, geprogrammeerde persbalkposities, achteraanslaginstellingen en bolvormcorrectie voor eenmalige, kleine series of herhalende opdrachten.
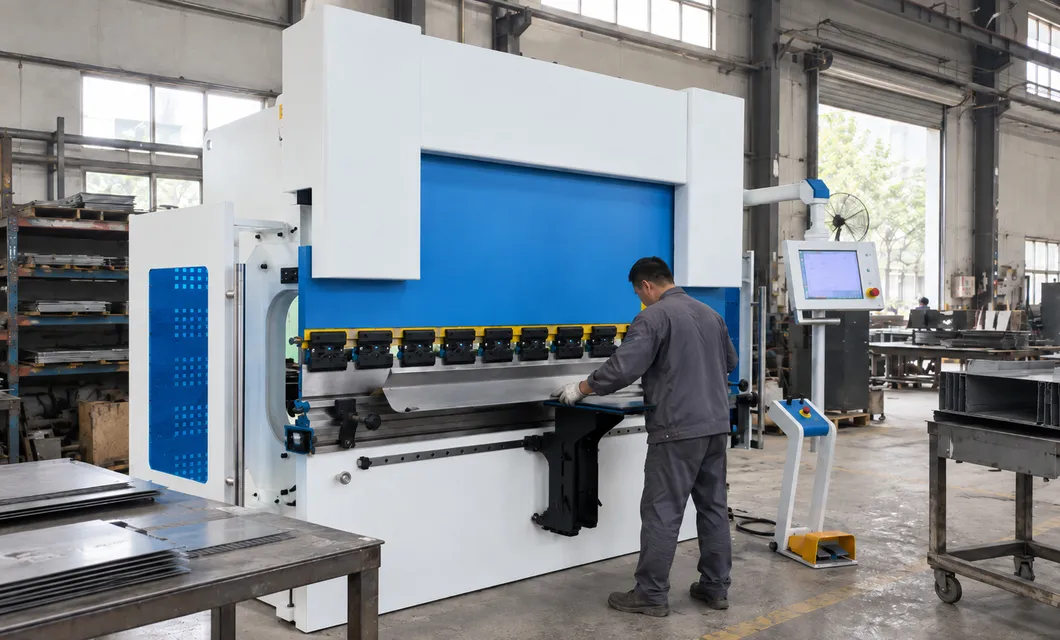 Instellen van operatorwerkzaamheden
 Positionering van het paneelVormen van serieonderdelen
 Fabricage-werkcelInstellen van operatorwerkzaamhedenPositionering van het paneel
De achteraanslag op de X- en R-as gebruikt precisievingers om de plaatpositie in te stellen, wat een stabiele referentie biedt voor verschillende werkstukformaten.

Het gelaste frame integreert het bed en de zijstructuren om de belangrijkste werkeenheden te ondersteunen.
De stamper houdt het bovengereedschap vast en volgt gecontroleerde cilinderbewegingen tijdens elke buigcyclus.
Twee hydraulische cilinders drijven de stamper aan, terwijl feedbackapparaten beide zijden van de beweging coördineren.
De geleide achteraanslag bepaalt de positie van de plaat achter het gereedschap voor geprogrammeerde buigposities.
Individuele ponssecties kunnen over de stamper worden gecombineerd voor verschillende werkstukbreedtes.
Meerdere openingen in de onderstempel ondersteunen de setupselectie voor veelvoorkomende materiaal- en buigvereisten.
Snelspanners houden de stanssecties op hun plaats en verkorten de tijd voor praktische wissels van gereedschapsopstellingen.

KT15 elektro-hydraulische servo machine display. Servo hydraulisch systeem, stabiele output en precieze bediening.
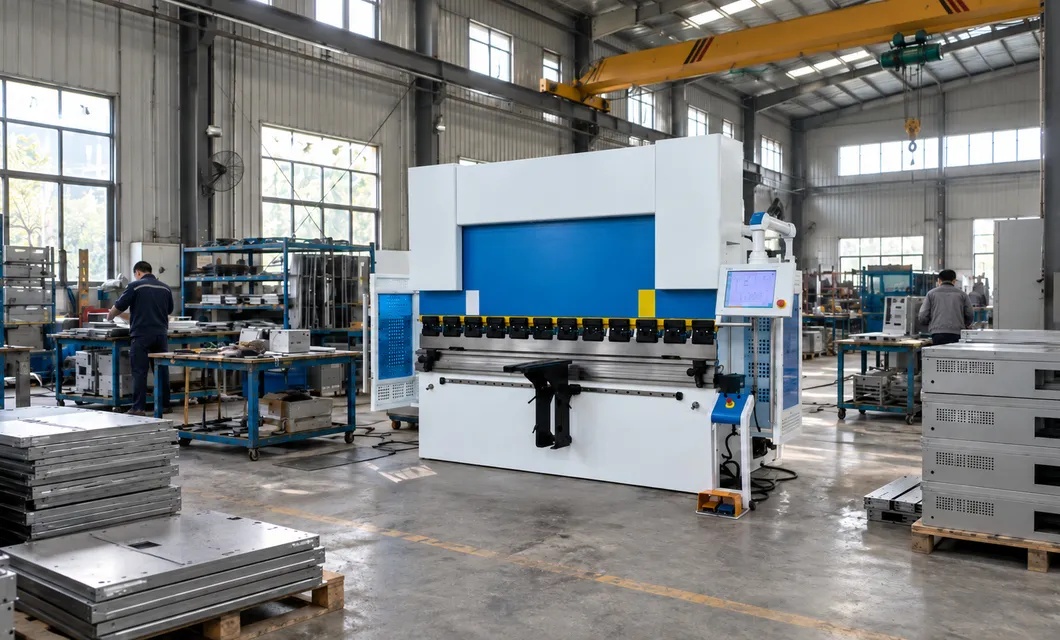
Echte opnames op locatie in onze fabriek geven een praktische kijk op onze productiecapaciteit en leveringsgereedheid.
Elke eenheid wordt vóór levering gecontroleerd op basis van de volgende inspectiepunten.
Ons team staat klaar om u te adviseren over de beste productconfiguratie en inkoopstrategie.
info@eascoutia.com400 158 5899De pers is geschikt voor panelen, beugels, profielen en gevormde profielen die binnen het geverifieerde werkbereik vallen en compatibel zijn met het geselecteerde gereedschap.
De meegeleverde assen dekken onafhankelijke positionering van de stamper, verplaatsing en hoogte van de achteraanslag, plus mechanische bolvormcorrectie.
Ja. Gesegmenteerd bovengereedschap en de combinatiestempel kunnen worden gerangschikt voor verschillende breedtes en buigprofielen.
Voorste steunarmen ondersteunen de materiaalhandling, terwijl de geleide achteraanslag een geprogrammeerde referentie biedt voor de buigposities.
Deel het materiaal, de dikte, de onderdeelgrootte, de buigtekening, de profielvereisten en de productiehoeveelheid voor een geschikte configuratie.


 Beknopte uitleg
