Het gelaste frame vormt de dragende structuur voor het bed, de stamper, het gereedschap en de aandrijfeenheden.
 Team materiaalhandling


Elektro-hydraulische servo CNC-plaatbuigmachine
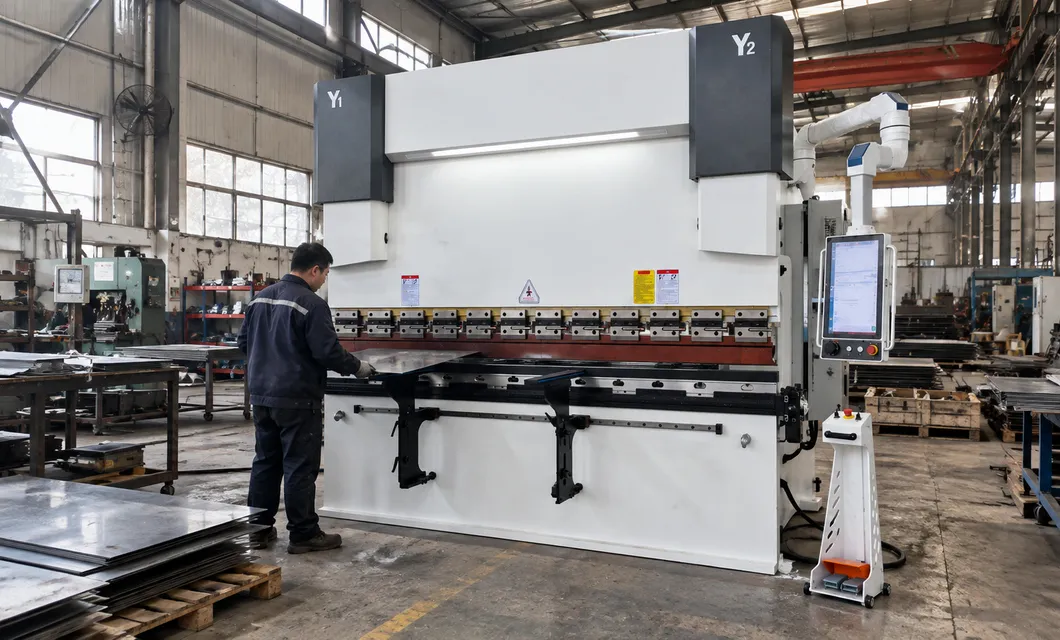
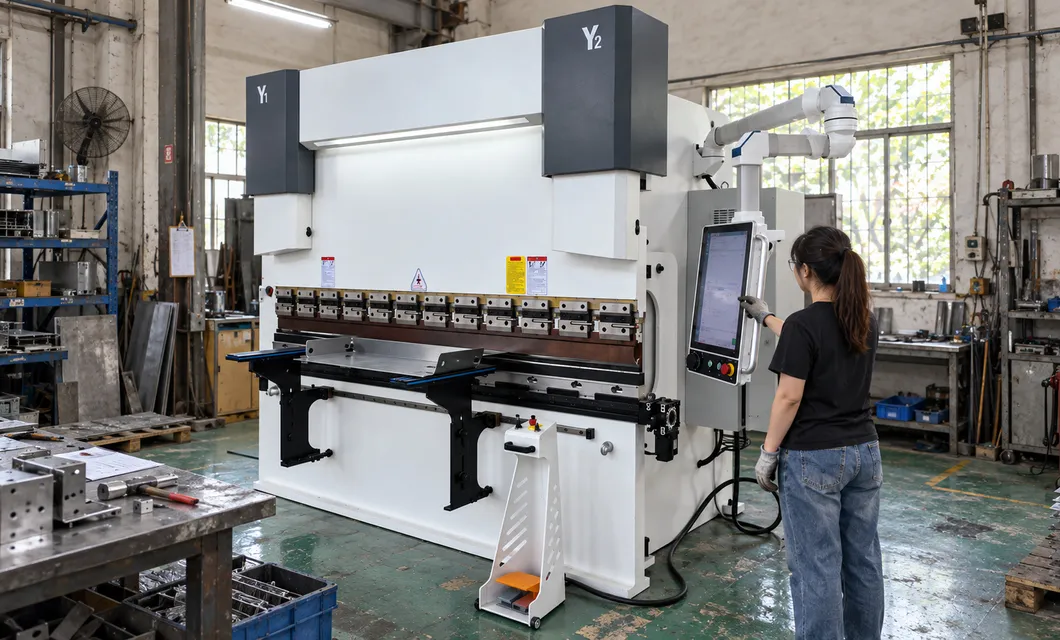
Deze plaatbuigmachine is geschikt voor plaatwerkplaatsen, productie van industriële behuizingen, apparatuurbouw, gevormde paneelwerken en repetitieve contractproductie, en ondersteunt de voorbereiding van beugels, profielen, panelen en vormen. Grafisch programmeren, opgeslagen taken, positionering van de achteraanslag, geschikt gereedschap, voorste steunen en doorbuigingsregeling kunnen worden geconfigureerd rond prototypes, gemengde productie of terugkerende orders.
 Geprogrammeerde buiginstelling
 PlaatvormgevingTeam materiaalhandling
 Gemengde batchproductieGeprogrammeerde buiginstellingPlaatvormgeving
De plaat wordt in het gereedschapsgebied gepositioneerd om een stabiele verwerkingsreferentie vast te stellen en een ordelijke instelling voor de volgende buigstap te ondersteunen.

Het gelaste frame vormt de dragende structuur voor het bed, de stamper, het gereedschap en de aandrijfeenheden.
De stempel ondersteunt de ponsset en brengt gesynchroniseerde cilinderbeweging over op het werkstuk.
Twee hydraulische cilinders drijven tegenoverliggende zijden van de stempel aan met gesloten-lus positiefeedback.
De achteraanslag positioneert plaatranden via geleide beweging, berekend vanuit de geprogrammeerde taak.
Gesegmenteerde ponssecties maken het mogelijk om de lengte van het bovenste gereedschap in te stellen voor het huidige onderdeel.
De onderste matrijs biedt meerdere V-openingen voor het selecteren van een geschikte vormconfiguratie.
Mechanische snelklemmen bevestigen de bovenste secties voor gecontroleerde en praktische gereedschapswissels.
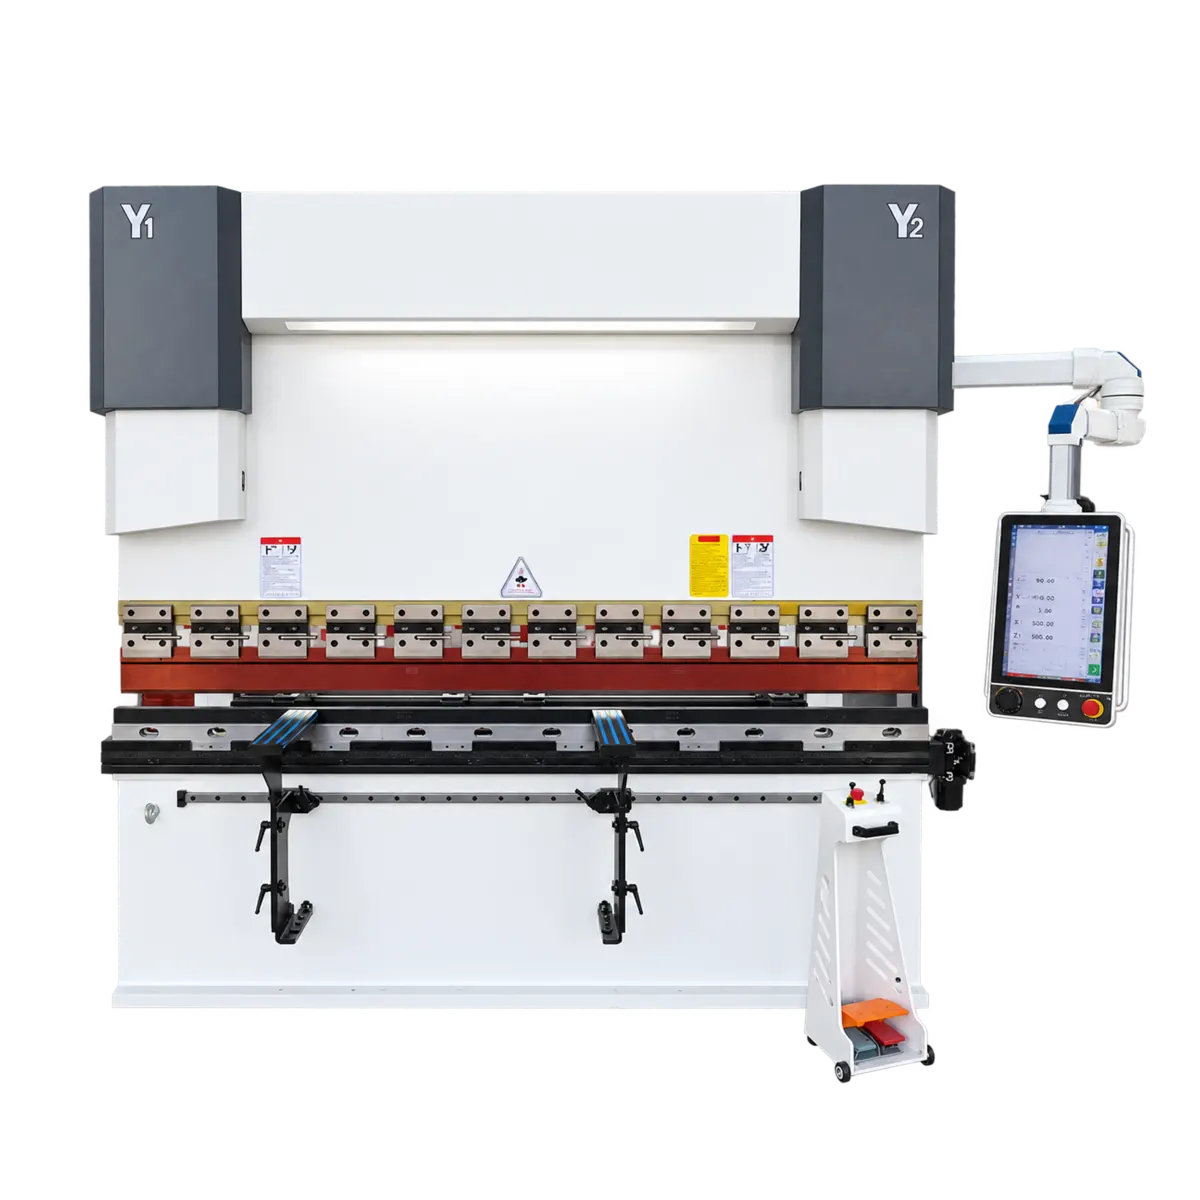
SCS920 elektro-hydraulische servo machine display. Servoaandrijving met gevoelige respons en hoge bedieningsnauwkeurigheid.
00:41SCS920 elektro-hydraulische servo machine display. Servoaandrijving met gevoelige respons en hoge bedieningsnauwkeurigheid.
00:49SCS920 elektro-hydraulische servo machine bedieningsdemo. Stabiel servosysteem met controleerbare bewerkingsnauwkeurigheid.
Echte opnames op locatie in onze fabriek geven een praktische kijk op onze productiecapaciteit en leveringsgereedheid.
Elke eenheid wordt vóór levering gecontroleerd op basis van de volgende inspectiepunten.
Ons team staat klaar om u te adviseren over de beste productconfiguratie en inkoopstrategie.
info@eascoutia.com400 158 5899Operators kunnen buigwerk voorbereiden via de grafische 2D-interface en de berekende posities controleren voordat de taak wordt uitgevoerd.
Ja. Productprogramma's kunnen worden opgeslagen en opgeroepen om terugkerende onderdelen te ondersteunen nadat het gereedschap en materiaal zijn bevestigd.
Onafhankelijke stamperassen werken samen met de verplaatsing en hoogte van de achteraanslag plus mechanische doorbuigingscompensatie in de geleverde configuratie.
De besturing kan posities van de achteraanslag en waarden voor doorbuigingscompensatie berekenen op basis van de geprogrammeerde geometrie, ter beoordeling en gebruik door de operator.
Verstrek materiaalkwaliteit, dikte, onderdeelafmetingen, buigvolgorde, tekening en verwachte hoeveelheid voor configuratiebeoordeling.
 Beknopte uitleg
