Het gelaste frame ondersteunt het bed, de stamper, de cilinders, het gereedschap en de positioneerassemblages.
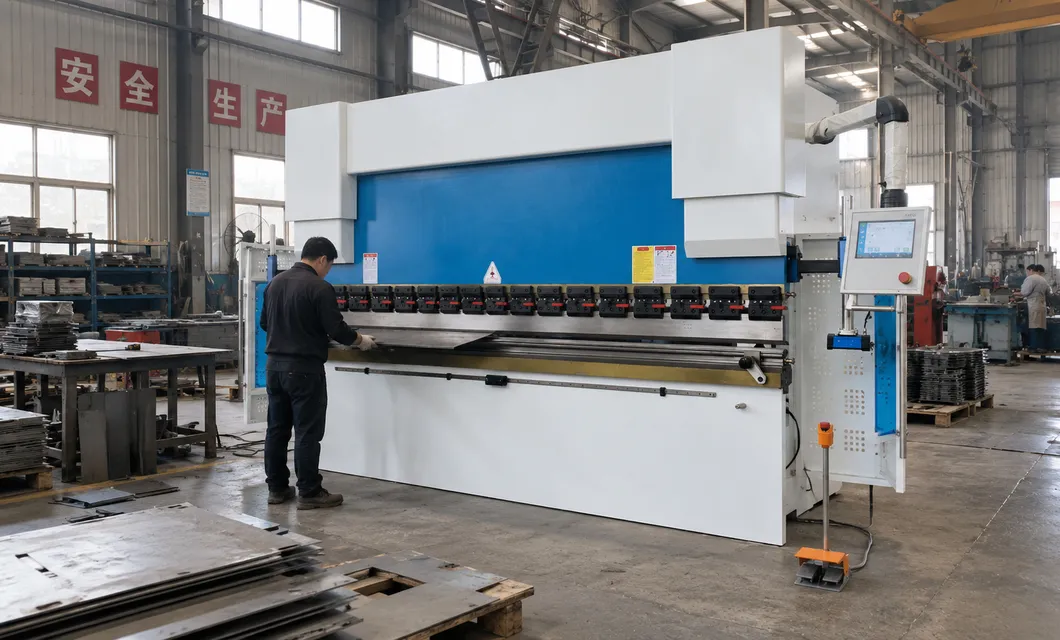 Profielvorming


Torsiestang Servo CNC kantpers
Gebruikt in algemene plaatwerkplaatsen, kast- en behuizingsfabricage, machineonderhoud, apparatuurproductie en contractbuigen, vormt deze kantpers panelen, beugels, kanalen en profielen. Het kan worden ingesteld met de vereiste gesegmenteerde stempel en onderste matrijsopening, voorste steunen, servo-achteraanslagpositie, mechanische aanslag en tafelbolling voor reparatiewerk, gemengde orders of herhalingsbatches.
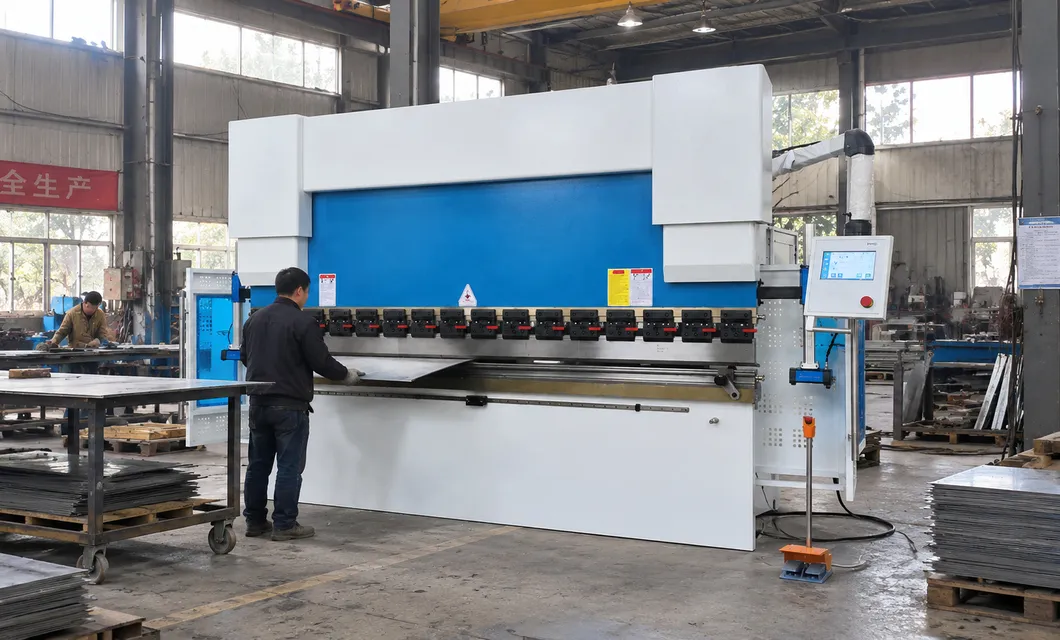 Instellen van buigprogramma
 PlaatpositioneringProfielvorming
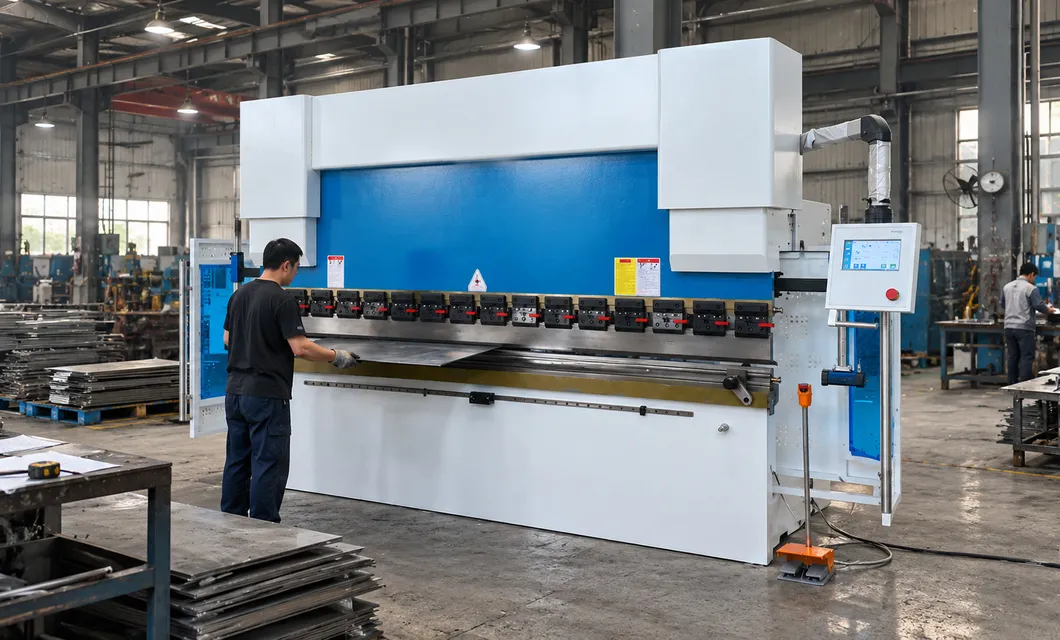 Batchwerk in de werkplaatsInstellen van buigprogrammaPlaatpositionering
Het veiligheidslichtgordijn detecteert toegang tot het werkgebied en geeft een prompt besturingssignaal om het risico op onbedoelde nadering te verminderen.

Het gelaste frame ondersteunt het bed, de stamper, de cilinders, het gereedschap en de positioneerassemblages.
De stamper draagt de bovenstempel en zet de beweging van de hydraulische cilinder over tijdens elke buiging.
Twee hydraulische cilinders zorgen voor de aandrijving van de stamper tijdens het vormwerk.
De torsieas verbindt beide zijden van de stamper om gecoördineerde verticale beweging te ondersteunen.
Gesegmenteerd bovenwerktuig en de multi-V ondermatrijs vormen het geselecteerde buigprofiel.
De servo-gestuurde achteraanslag bepaalt de referentie van het plaatmateriaal voor de geplande buigposities.
De mechanische aanslagverstelling regelt de onderste positie van de stamperbeweging voor elke taak.

TP10S Torsieas kantbank demonstratie op locatie. Synchrone transmissie van de torsieas zorgt voor stabiel buigen en nauwkeurige hoeken voor metalen platen.
00:36TP10S Torsieas kantbank demonstratie op locatie. Synchrone transmissie van de torsieas zorgt voor stabiel buigen en nauwkeurige hoeken voor metalen platen.
00:36TP10S Torsieschacht kantbank bedieningsdemo. Synchronisatie van de torsieschacht houdt beide zijden in balans, met een stabiele buighoek en eenvoudige bediening via het voetpedaal.
Echte opnames op locatie in onze fabriek geven een praktische kijk op onze productiecapaciteit en leveringsgereedheid.
Elke eenheid wordt vóór levering gecontroleerd op basis van de volgende inspectiepunten.
Ons team staat klaar om u te adviseren over de beste productconfiguratie en inkoopstrategie.
info@eascoutia.com400 158 5899Het is bedoeld voor panelen, beugels, kanalen en veelvoorkomende gevormde profielen binnen het geverifieerde capaciteits- en gereedschapsbereik.
Een torsieas verbindt beide zijden van de stamper, terwijl de dubbele hydraulische cilinders de bovenaandrijving verzorgen.
De meegeleverde twee-assige configuratie regelt de beweging van de stamper en de positionering van de achteraanleg voor routinematig geprogrammeerd werk.
Gesegmenteerd bovengereedschap en mechanische snelklemmen ondersteunen praktische wisselingen tussen compatibele buigprofielen.
Deel het materiaal, de dikte, de onderdeellengte, de buigtekening, het vereiste profiel en de verwachte productiehoeveelheid.

 Beknopte uitleg
