溶接フレームは、切断テーブル、ブレードユニット、押さえ装置、および制御ハードウェアを支えます。
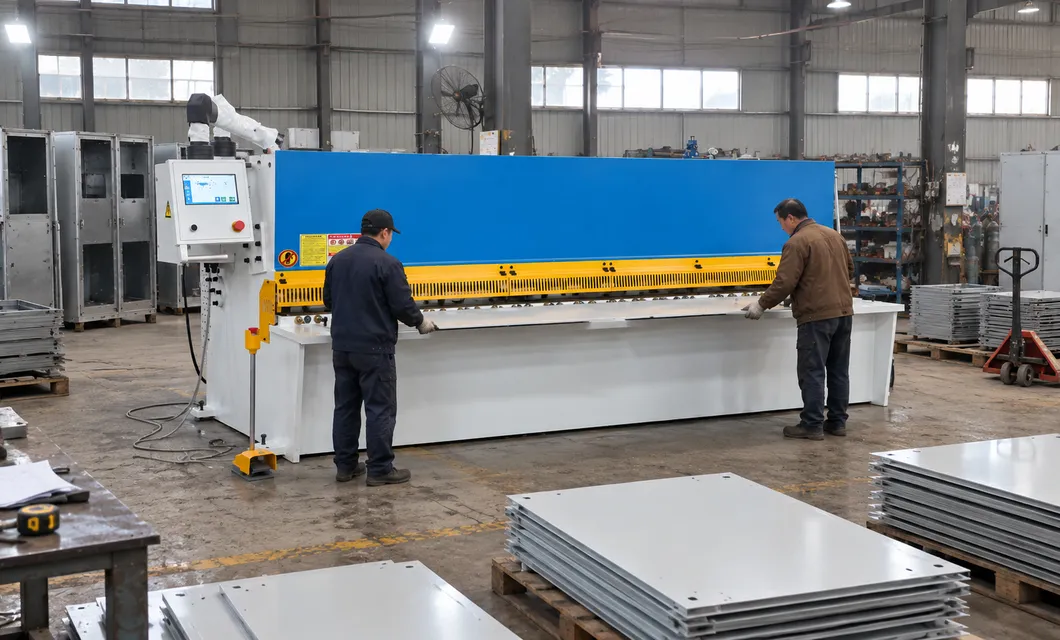 バッチ板材の寸法決め


油圧スイングビーム式CNCシャーリングマシン
板金加工车间、ブランク準備ライン、エンクロージャーおよび機械部品の生産、一般的な製造に適したこのシャーは、曲げ、溶接、または組立の前に平板を寸法決めします。オペレーターは計画された切断長のためにバックゲージを設定し、サポートテーブルと押さえシステムを使用して板材の位置決めを行い、単品処理でも反復バッチでも、指定された作業に合わせて刃先间隙を調整できます。
 切断ラインの設定
 パネルブランク切断バッチ板材の寸法決め
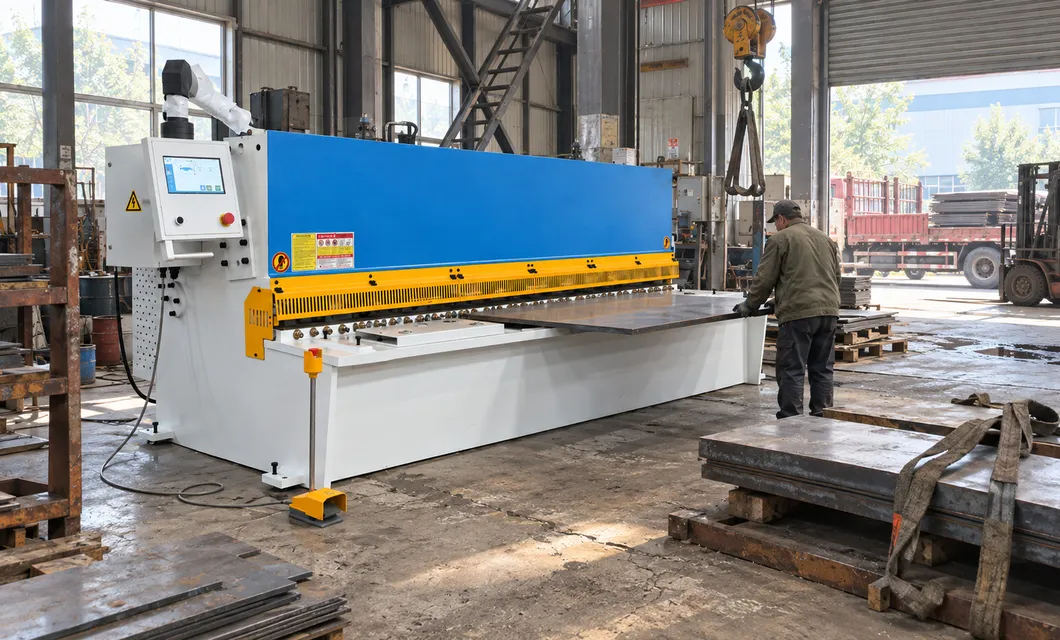 製造準備切断ラインの設定パネルブランク切断
ねじ駆動のバックゲージはCNC制御を通じて位置決め距離を調整し、連続的な板材加工のための反復切断長をサポートします。
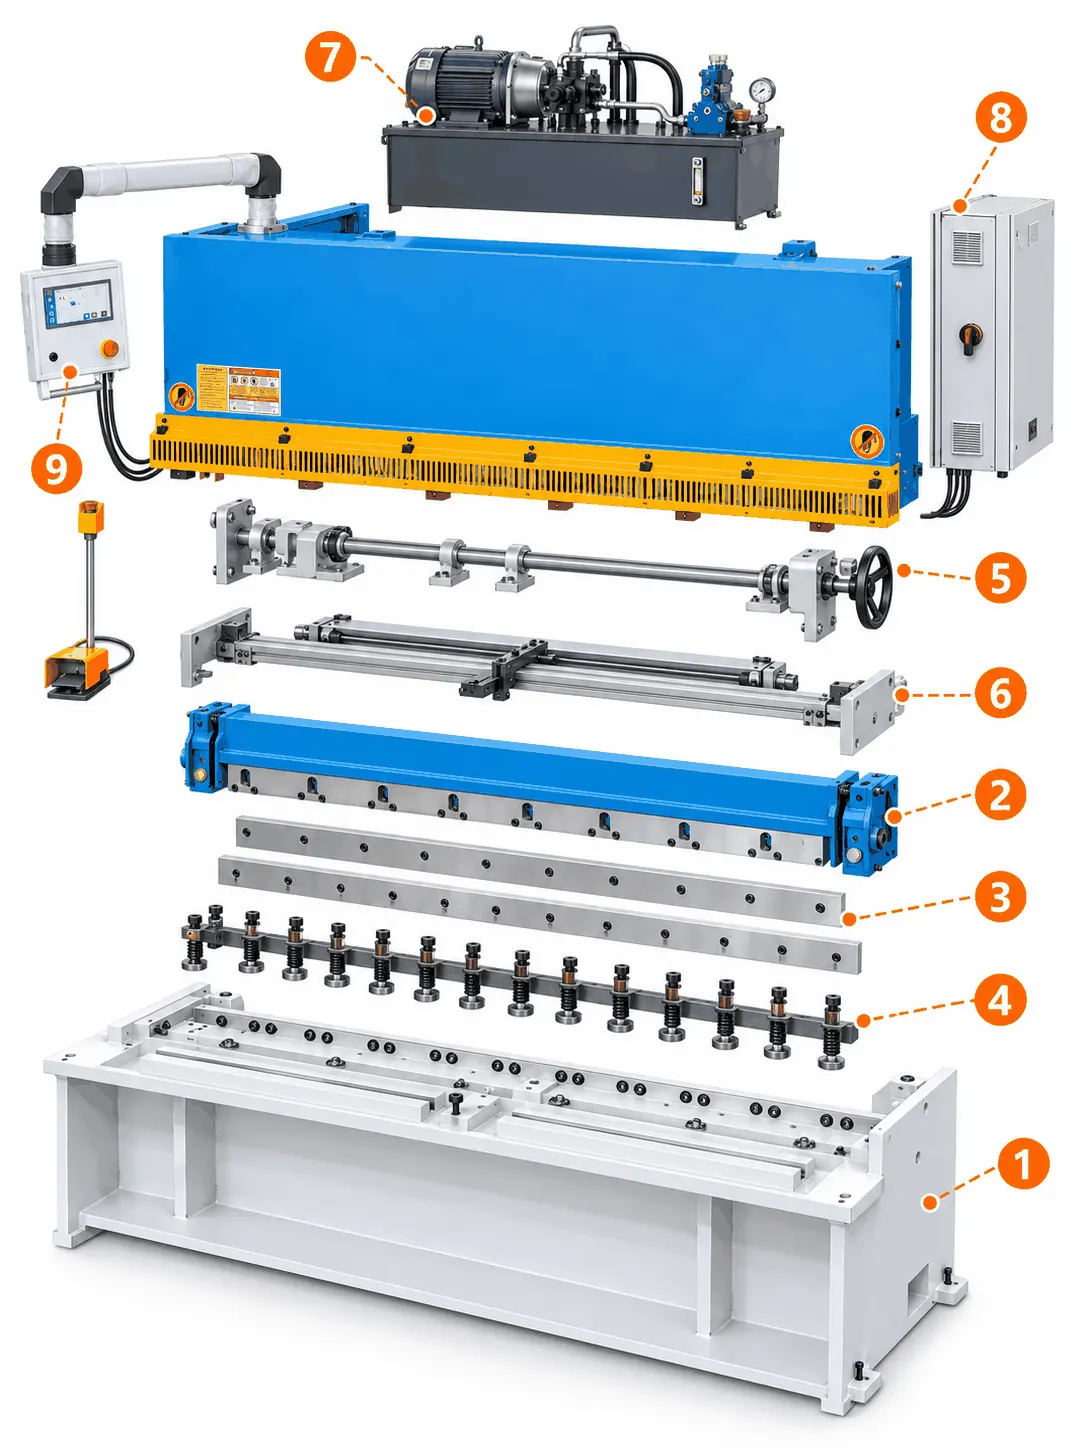
溶接フレームは、切断テーブル、ブレードユニット、押さえ装置、および制御ハードウェアを支えます。
ボックス型ナイフホルダーは、上刃を切断経路に沿って動かします。
一対のブレードがせん断線を形成し、位置決めされた板材を分離します。
複数の押さえシリンダーが、切断時のブレード接触前に板材を固定します。
手動ハンドルと偏心機構により、指定された板材作業用のブレードクリアランスを設定します。
電動スクリューバックゲージは、計画された繰り返し切断長さのための後方基準を提供します。
油圧パワーユニットは、ナイフホルダーおよび押さえユニットへの制御された駆動力を供給します。
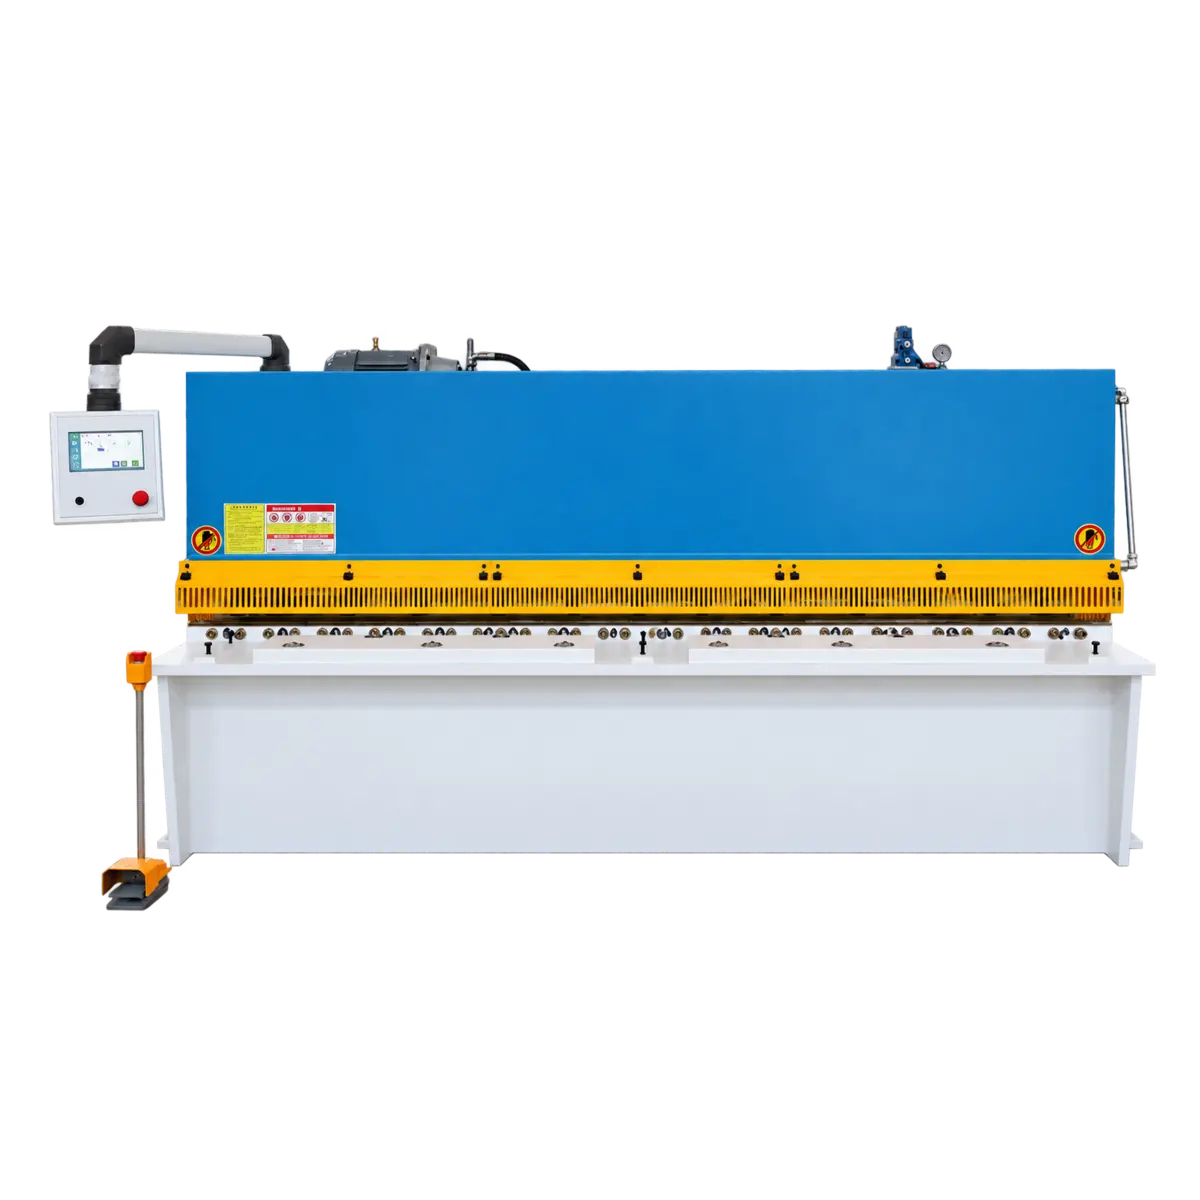
TP10 シャーリングマシンのディスプレイ。高剛性フレームにより、さまざまな金属板を滑らかに切断します。
00:34TP10 シャーリングマシンのディスプレイ。高剛性フレームにより、さまざまな金属板を滑らかに切断します。
00:37TP10 シャーリングマシンの動作デモ。さまざまな金属板を効率的に剪断し、清潔で滑らかな切断面を実現します。
当社工場の実地記録により、生産能力と納品準備状況を実用的に確認できます。
各ユニットは、以下の検査項目に基づき出荷前に確認されます。
認証済みの構成は、公称450 MPaの板材強度を基準として、厚さ最大6 mm、幅最大3200 mmの板材に対応します。
CNCシステムで制御される電動スクリュー式バックゲージが、繰り返し切断長さの基準位置を設定します。
複数の油圧式押さえシリンダーが、刃物の噛み込み前に板材を拘束し、安定した切断をサポートします。
刃物クリアランスは、指定された板材に合わせて、専用ハンドホイールと偏心機構により手動で調整されます。
材質グレード、板材厚さ、切断幅、必要なブランクサイズ、および予想バッチ数量をご提供ください。

 簡易説明
