A hegesztett váz képezi az ágy, a kalapácsfej, az esztergálószerszámok és a meghajtóegységek tartószerkezetét.
 Csapat Anyagmozgatás


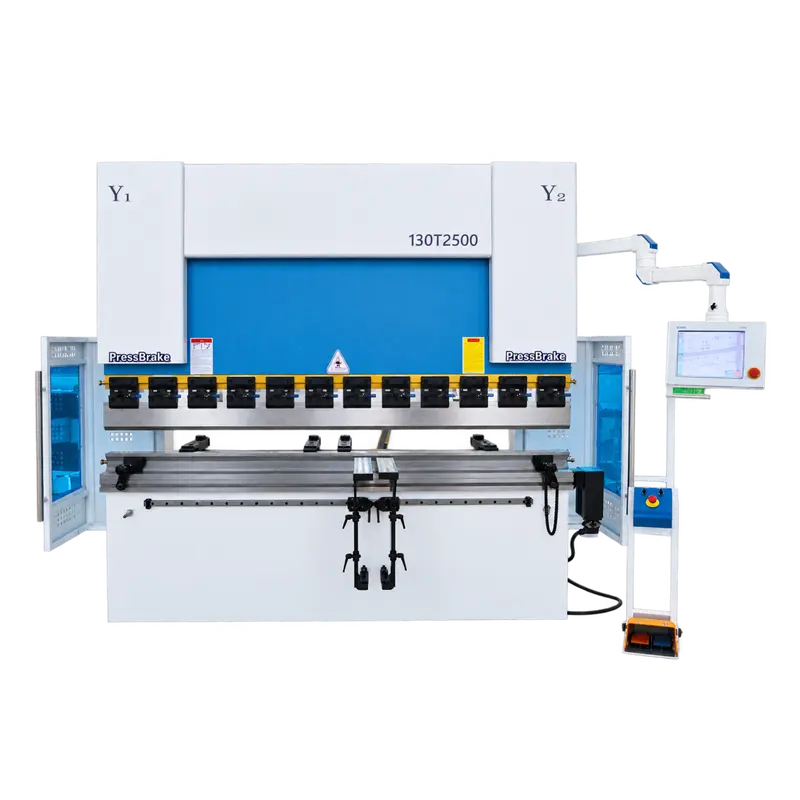
Elektrohidraulikus szervo cnc nyomófék
Ez a lemezmegmunkáló műhelyekre, ipari házazatok gyártására, berendezések készítésére, formázott panelek előállítására és ismétlődő szerződéses gyártásra alkalmazható hajlítógép támogatja konzolok, csatornák, panelek és profilok előkészítését. Grafikus programozás, tárolt munkafolyamatok, háttámasz-beállítás, megfelelő szerszámok, első támaszok és koronázásszabályozás konfigurálhatók prototípusokhoz, vegyes gyártáshoz vagy ismétlődő rendelésekhez.
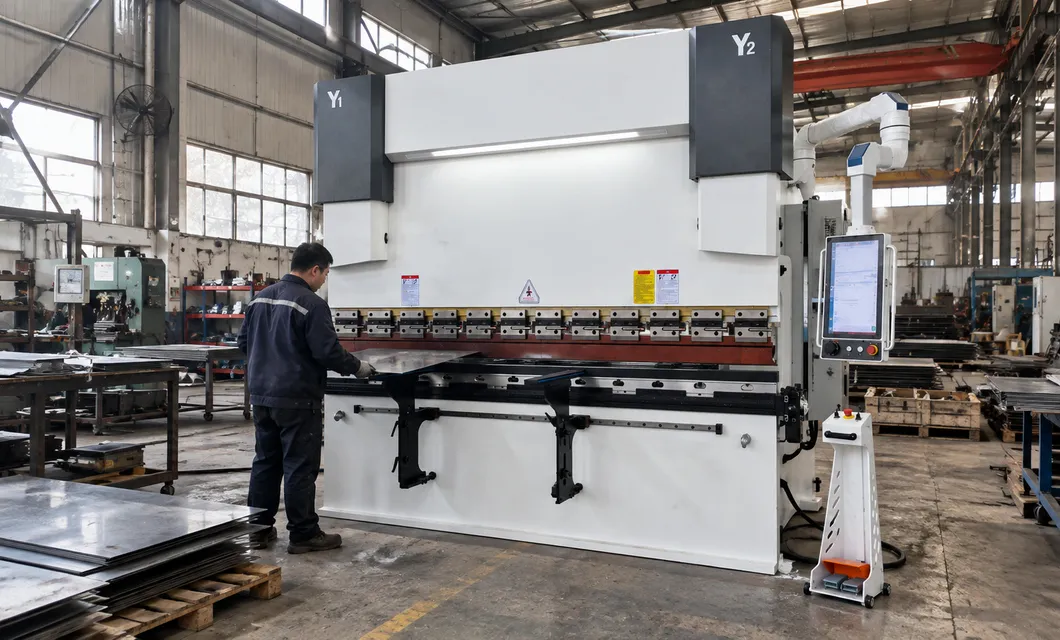 Programozott hajlítási beállítás
 LemezalakításCsapat Anyagmozgatás
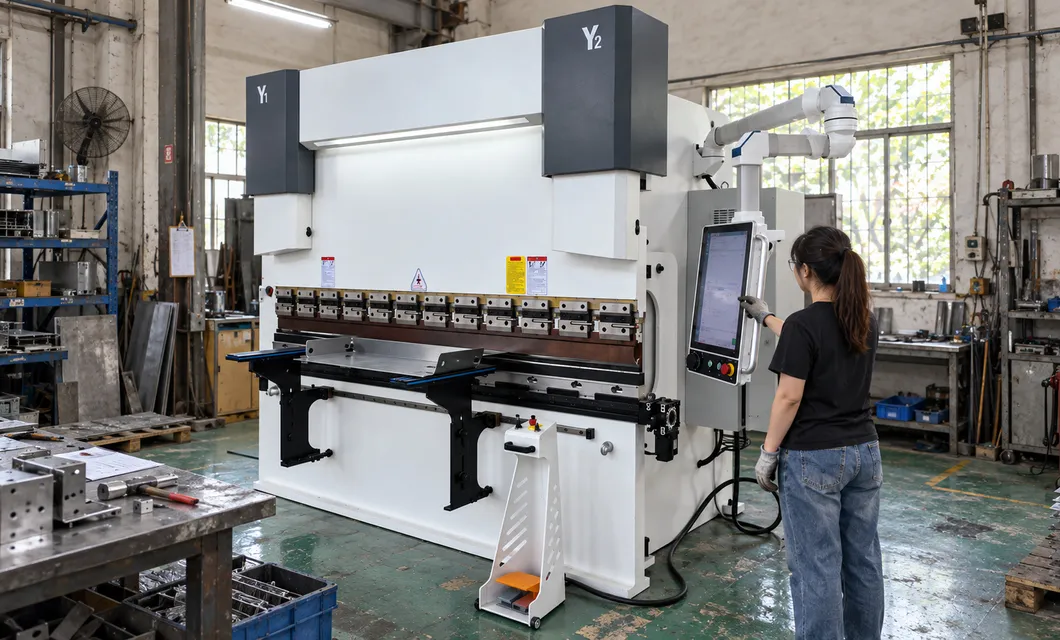 Vegyes tételgyártásProgramozott hajlítási beállításLemezalakítás
A lemez a szerszámterületen van elhelyezve, hogy stabil megmunkálási referenciát biztosítson és támogassa a következő hajlítási lépés rendezett beállítását.

A hegesztett váz képezi az ágy, a kalapácsfej, az esztergálószerszámok és a meghajtóegységek tartószerkezetét.
A kalapács támogatja a lyukasztószettet és továbbítja a szinkronizált hengermozgást a munkadarabhoz.
Két hidraulikus henger vezérli az ellentétes oldalú tolórudakat zárt hurkos pozíció-visszacsatolással.
A hátsó mérethatároló a lemez széleit vezetett elmozdulás útján pozicionálja, amelyet a programozott munkafeladat alapján számít ki.
A szegmentált ütőszekciók lehetővé teszik a felső szerszám hosszának az aktuális alkatrészhez való igazítását.
Az alsó szerszám többféle V-alakú nyílást kínál a megfelelő alakítási beállítás kiválasztásához.
Gépi gyorscsapok rögzítik a felső részeket a szabályozott és praktikus szerszámcserék érdekében.
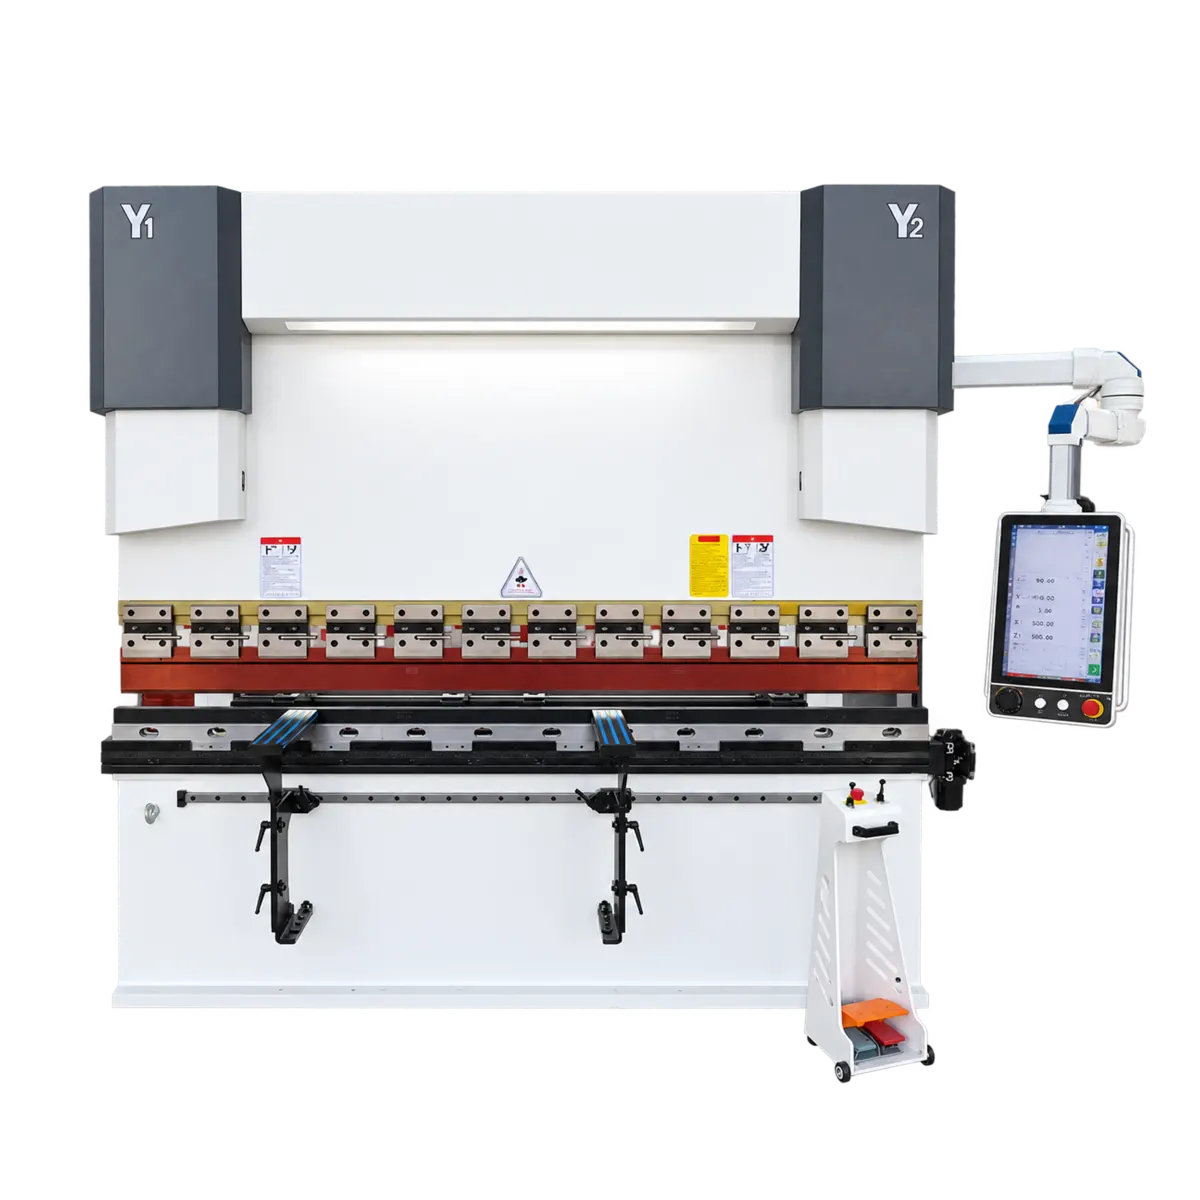
SCS920 elektro-hidraulikus szervoműszer kijelzője. Szervohajtás érzékeny reagálással és nagy működési pontossággal.
00:41SCS920 elektro-hidraulikus szervoműszer kijelzője. Szervohajtás érzékeny reagálással és nagy működési pontossággal.
00:49SCS920 elektro-hidraulikus szervoműszer működésének bemutatója. Stabil szervorendszer szabályozható megmunkálási pontossággal.
Valós helyszíni felvételek gyárunkból, amelyek bemutatják termelési kapacitásunkat és szállítási felkészültségünket.
Minden egységet a szállítás előtt ellenőrzik az alábbi ellenőrzési tételekkel szemben.
Csapatunk segít kiválasztani a legjobb termékkonfigurációt és beszerzési tervet.
info@eascoutia.com400 158 5899A kezelők a grafikus 2D felületen keresztül előkészíthetik a hajlítási munkát, és a munkafolyamat elindítása előtt ellenőrizhetik a számított pozíciókat.
Igen. A termékprogramok menthetők és visszakereshetők, hogy a szerszámozás és az anyagok megerősítése után támogassák az ismétlődő alkatrészek gyártását.
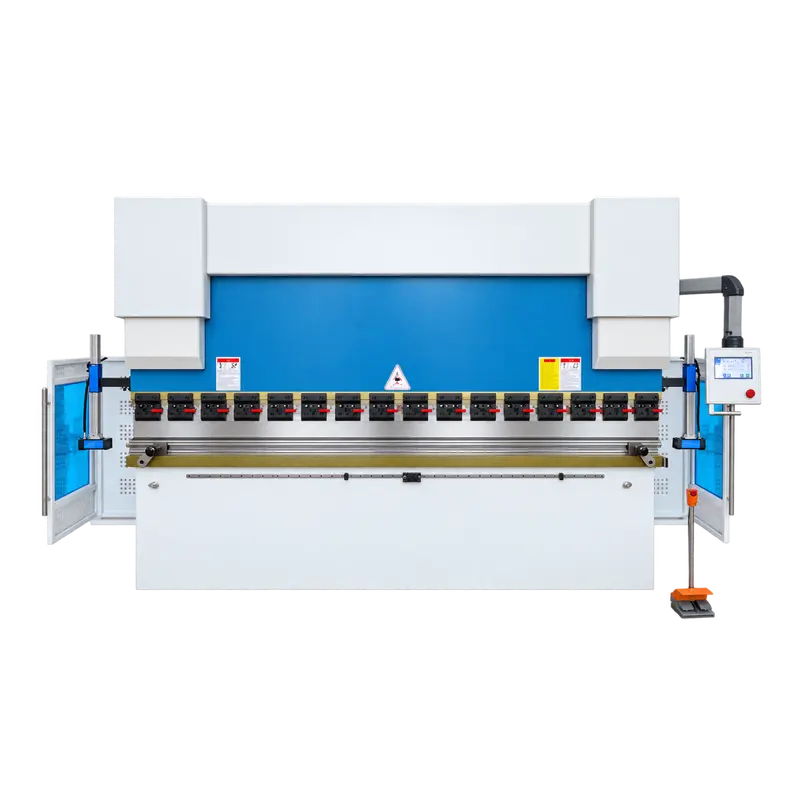
A különálló ramok a hátsó mérethatároló elmozdulásával és magasságával, valamint az alapfelszereltségben szereplő mechanikus koronázással együtt működnek.
A vezérlő a programozott geometriából ki tudja számítani a háttámasz pozícióit és a koronázási értékeket a kezelő áttekintésére és használatára.
Kérjük, a konfiguráció ellenőrzéséhez adjon meg anyagminőséget, vastagságot, alkatrész méreteit, hajlási sorrendet, rajzot és a várható mennyiséget.


 Rövid magyarázat
