A hegesztett alap és oldalsó keretek támogatják a munkamegszerelvényeket, és fenntartják a gép elrendezését.
 Hosszú lemez hajlítása


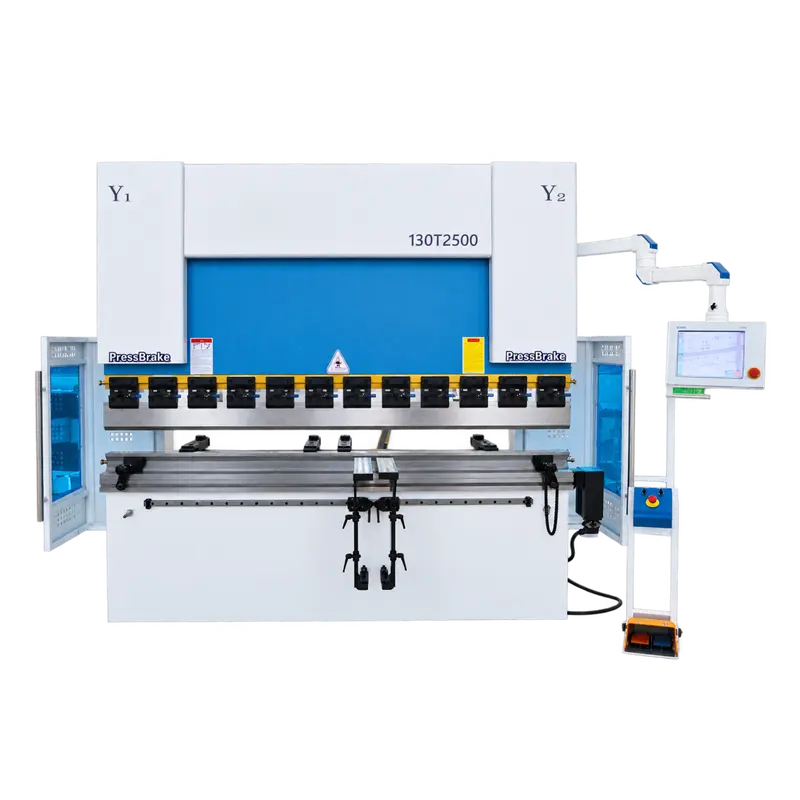
Elektrohidraulikus szervo cnc nyomófék
Alkalmas fémipari műhelyekhez, burkolat- és szekrénygyártáshoz, légtechnikai csatornák készítéséhez, berendezésgyártáshoz és szerződéses hajlítási szolgáltatásokhoz; ez a lemezprés sík lemezeket alakít panelle, konzolokra, profilcsatornákra és hosszú profilokra. Prototípusokhoz, vegyes tételhez vagy ismétlődő gyártáshoz megfelelő szegmentált szerszámmal, elülső támaszokkal, programozott hátsó mérethatároló pozíciókkal és koronázásszabályozással állítható be.
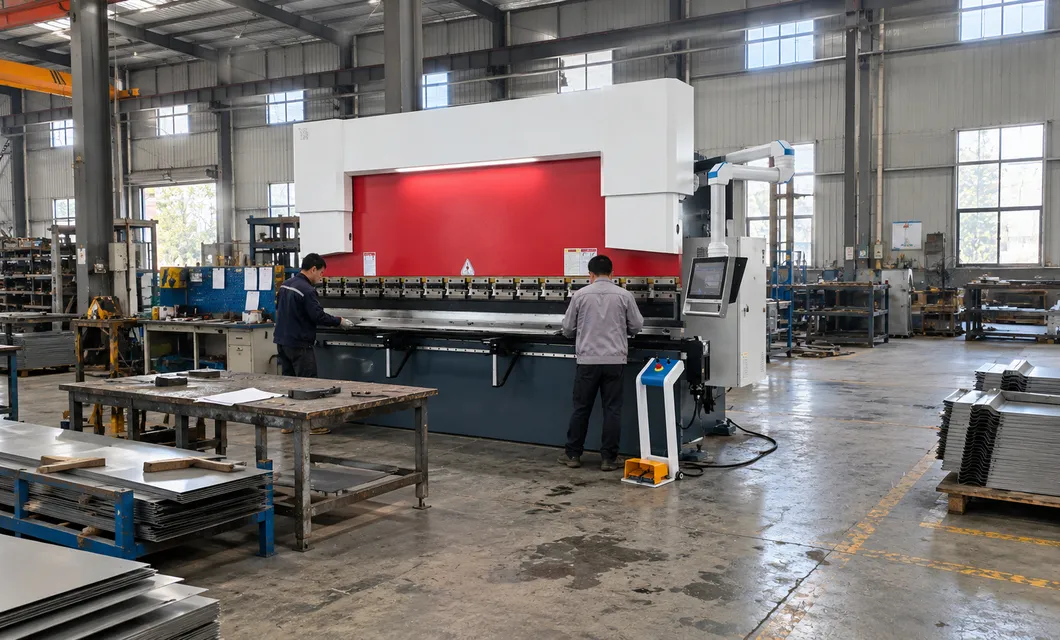 Vezérlőállomás beállítása
 Lap pozicionálásaHosszú lemez hajlítása
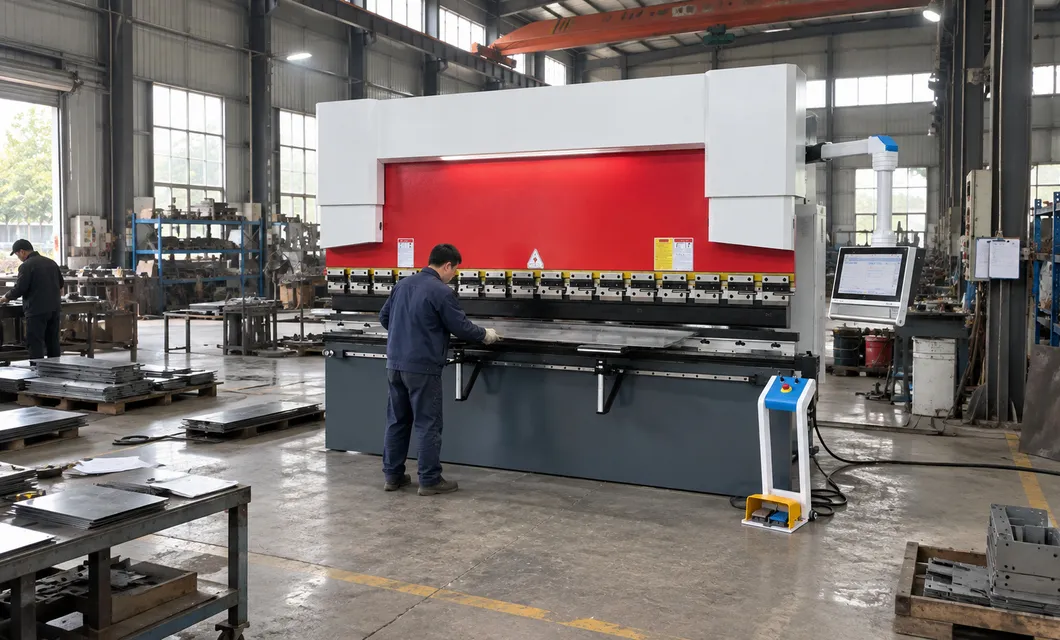 MűhelygyártásVezérlőállomás beállításaLap pozicionálása
A hátsó mérethatároló vezetőkön mozog, biztosítva a lemez stabil helyzetét, és támogatja a hatékony beállítást különböző hajlítási méretekhez.
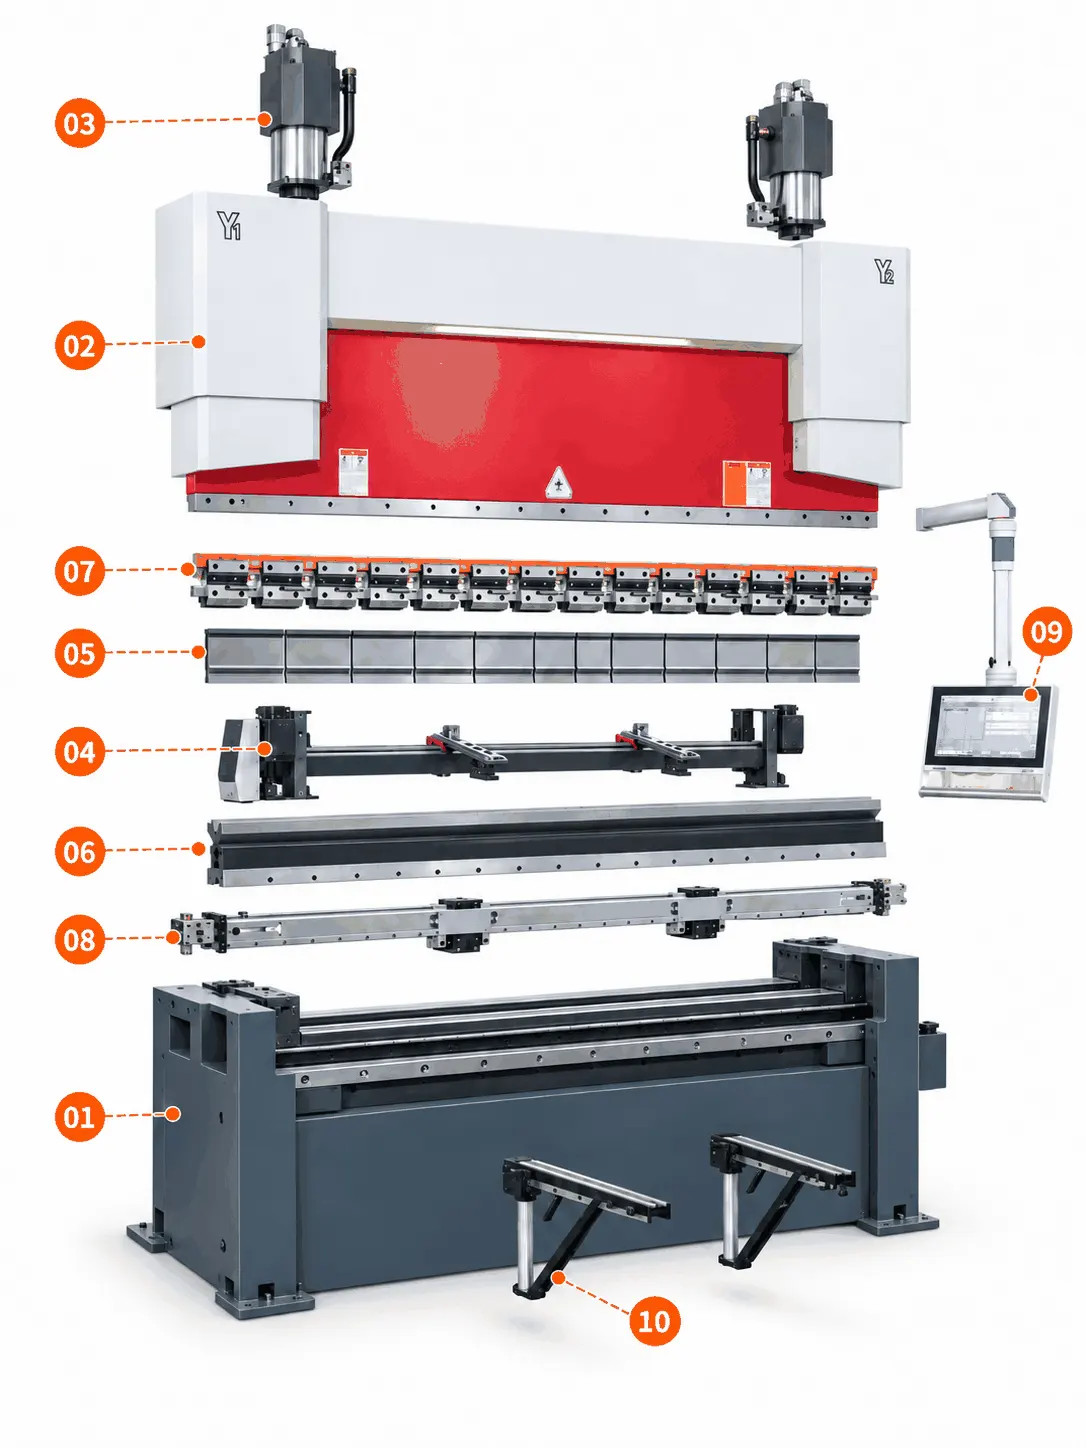
A hegesztett alap és oldalsó keretek támogatják a munkamegszerelvényeket, és fenntartják a gép elrendezését.
A mozgó tolórúd hordozza a felső szerszámot és továbbítja a henger mozgását a hajlítási lökés során.
Két hidraulikus henger hajtja a döngölőfejet, és pozícióvisszacsatolással együttműködve biztosítja az egyenletes mozgást.
A hátsó háttámasz vezérelt mozgást alkalmaz a lemez szélek elhelyezésére a programozott hajlási helyeknél.
A szegmentált felső szerszámok a nyomókar mentén elrendezhetők, hogy különböző alkatrészszélességekhez és profilokhoz illeszkedjenek.
Az egyesíthető alsó szerszám kiválasztható V-alakú nyílásokat biztosít a gyakori lemezmegmunkálási feladatokhoz.
Gépi gyorsrögzítők biztosítják a lyukasztó szegmensek rögzítését, miközben támogatják a praktikus szerszámcsere műveleteket.

DA53T elektro-hidraulikus szervoműszer kijelzője. Szervohajtás, erőteljes teljesítmény és nagy szabályozási pontosság.
00:50DA53T elektro-hidraulikus szervoműszer kijelzője. Szervohajtás, erőteljes teljesítmény és nagy szabályozási pontosság.
01:13DA53T elektro-hidraulikus szervó működésének bemutatója. Gyors reagálás, stabil működés és kiváló megmunkálási pontosság.
Valós helyszíni felvételek gyárunkból, amelyek bemutatják termelési kapacitásunkat és szállítási felkészültségünket.
Minden egységet a szállítás előtt ellenőrzik az alábbi ellenőrzési tételekkel szemben.
Csapatunk segít kiválasztani a legjobb termékkonfigurációt és beszerzési tervet.
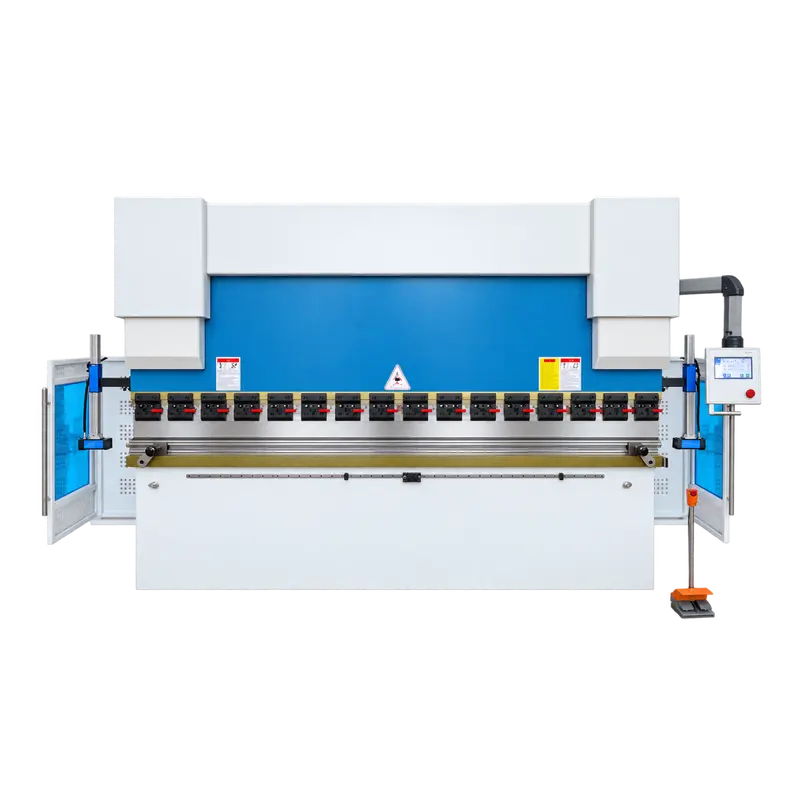
info@eascoutia.com400 158 5899A megerősített kapacitás és a megfelelő szerszámkészlet tartományán belül lemezfém panelekhez, konzolokhoz, csatornákhoz és profilokhoz készült.
A mellékelt konfiguráció az Y1 és Y2 tengelyeket a marófej mozgatására, az X és R tengelyeket a hátsó mélyítőhöz, valamint a W tengelyt a mechanikus koronázáshoz használja.
A szegmentált felső szerszám, a kombinált alsó szerszám és a mechanikus gyorsrögzítők az adott hajlási profilhoz vannak beállítva.
A kezelők az aktuális munkafolyamathoz tartozó szerszámok elrendezésének megerősítése után újra felhasználhatják a programozott pozíciókat és a hátsó méretadó beállításait.
Kérjük, adja meg az anyag típusát, vastagságát, az alkatrész hosszát, a hajlítási rajzot, a szükséges profiladást és a várható tételméretet a kiválasztáshoz.


 Rövid magyarázat
