Le socle soudé et les châssis latéraux soutiennent les ensembles de travail et maintiennent la disposition de la machine.
 Pliage de longs panneaux


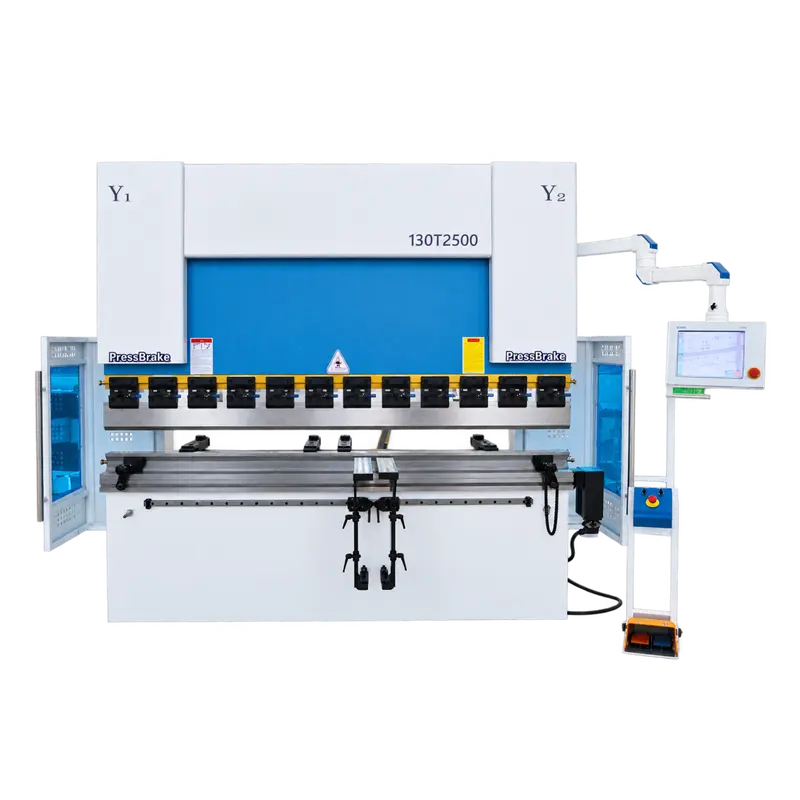
Presse plieuse CNC servo-électro-hydraulique
Adaptée aux ateliers de fabrication métallique, à la production d’armoires et de coffrets, au travail des conduits CVC, à la fabrication d’équipements et aux services de pliage sous contrat, cette presse plieuse forme des tôles planes en panneaux, supports, profilés en U et longs profilés. Elle peut être configurée avec un outillage segmenté approprié, des supports avant, des positions programmées de butée arrière et un réglage de bombage pour les prototypes, les lots mixtes ou la production en série.
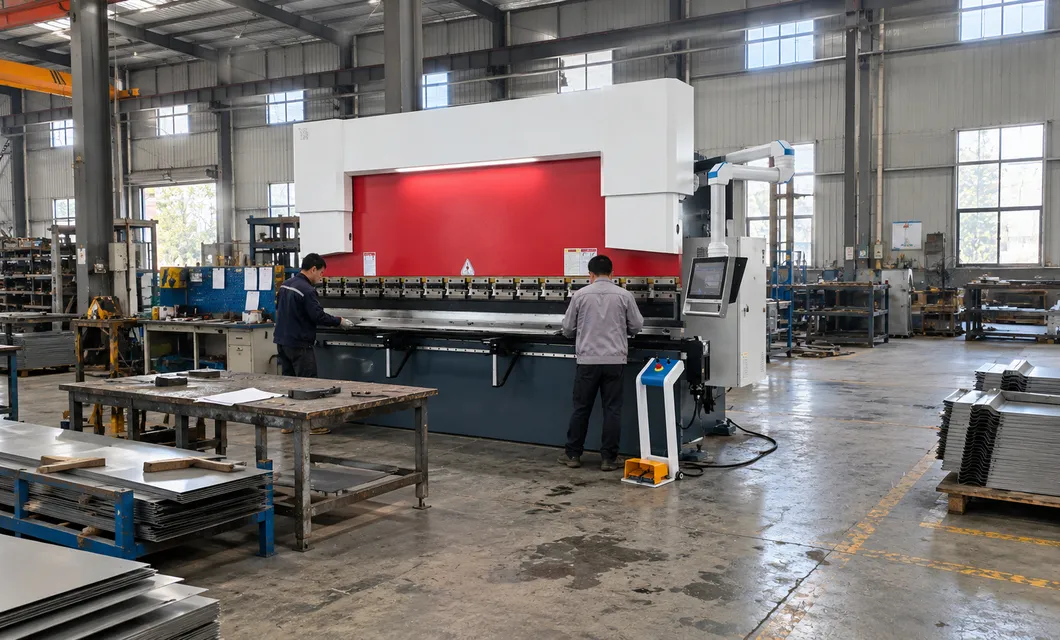 Configuration du poste de commande
 Positionnement de la tôlePliage de longs panneaux
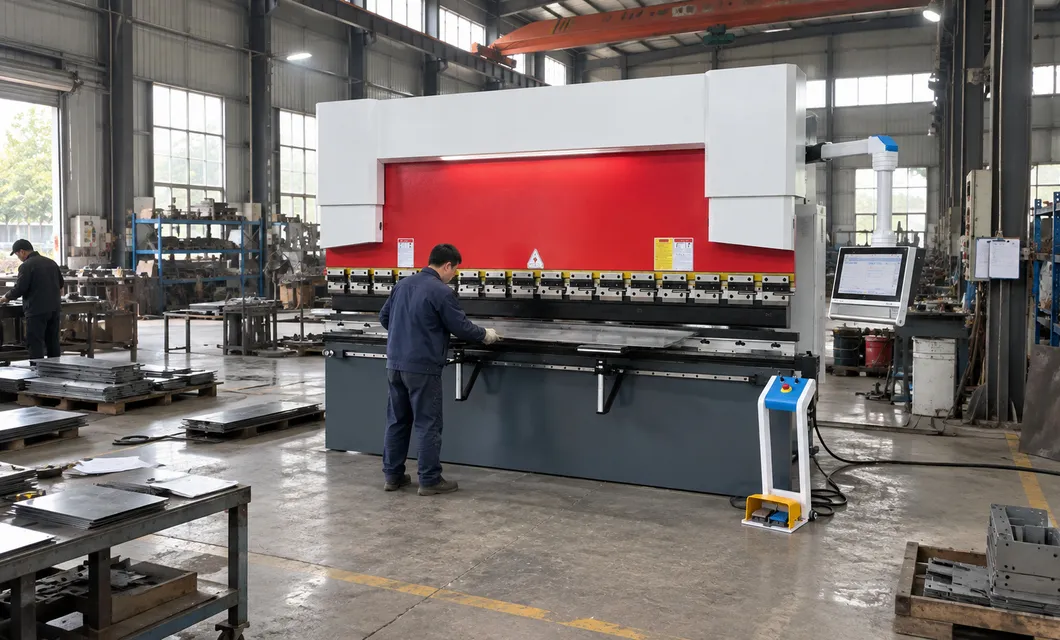 Production en atelierConfiguration du poste de commandePositionnement de la tôle
La butée arrière se déplace le long de guides pour établir une position stable de la tôle, permettant un ajustement efficace pour différentes dimensions de pliage.
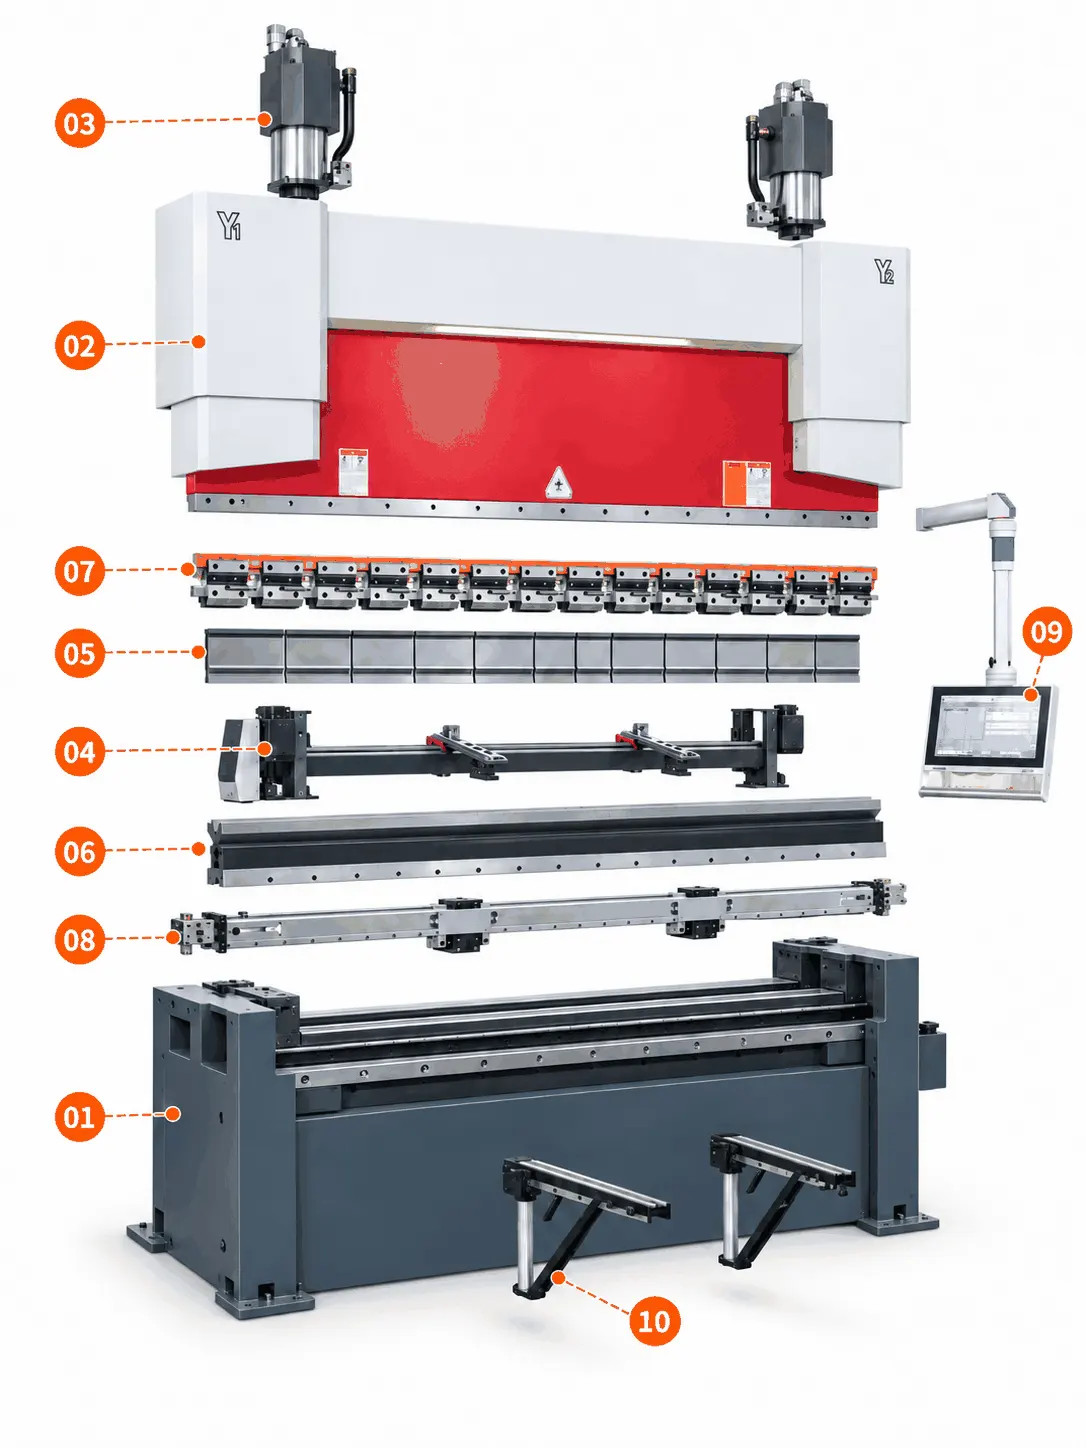
Le socle soudé et les châssis latéraux soutiennent les ensembles de travail et maintiennent la disposition de la machine.
Le coulisseau mobile porte l'outillage supérieur et transmet le mouvement du vérin pendant la course de pliage.
Deux vérins hydrauliques entraînent le coulisseau et fonctionnent avec un retour de position pour un mouvement synchronisé.
La butée arrière utilise un mouvement guidé pour positionner les bords de la tôle aux emplacements de pliage programmés.
L'outillage supérieur segmenté peut être disposé le long du coulisseau pour s'adapter à différentes largeurs de pièces et profils.
La matrice inférieure combinée offre des ouvertures en V sélectionnables pour les tâches courantes de formage de tôles.
Des serre-flans rapides mécaniques fixent les segments de poinçon tout en facilitant les changements d'outillage pratiques.

Affichage de la machine à servocommande électro-hydraulique DA53T. Entraînement par servomoteur, puissance élevée et grande précision de contrôle.
00:50Affichage de la machine à servocommande électro-hydraulique DA53T. Entraînement par servomoteur, puissance élevée et grande précision de contrôle.
01:13Démonstration du fonctionnement de la servocommande électro-hydraulique DA53T. Réponse rapide, fonctionnement stable et excellente précision d'usinage.
Des enregistrements réels sur site dans notre usine offrent une vue pratique de notre capacité de production et de notre préparation à la livraison.
Chaque unité est vérifiée avant livraison selon les éléments d'inspection suivants.
Notre équipe est prête à vous conseiller sur la configuration produit et le plan d'approvisionnement les plus adaptés.
info@eascoutia.com400 158 5899Elle est conçue pour les panneaux en tôle, les supports, les profilés en U et les profilés, dans les limites de capacité vérifiées et avec un outillage approprié.
La configuration fournie utilise Y1 et Y2 pour le mouvement du coulisseau, X et R pour la butée arrière, et W pour le bombage mécanique.
Un outillage supérieur segmenté, une matrice inférieure combinée et des serre-flans rapides mécaniques sont disposés selon le profil de pliage requis.
Les opérateurs peuvent réutiliser les positions programmées et les réglages de la butée arrière après avoir confirmé la configuration de l'outillage pour la tâche en cours.
Fournissez le type de matériau, l'épaisseur, la longueur de la pièce, le plan de pliage, le profil requis et la quantité de lot prévue pour la sélection.
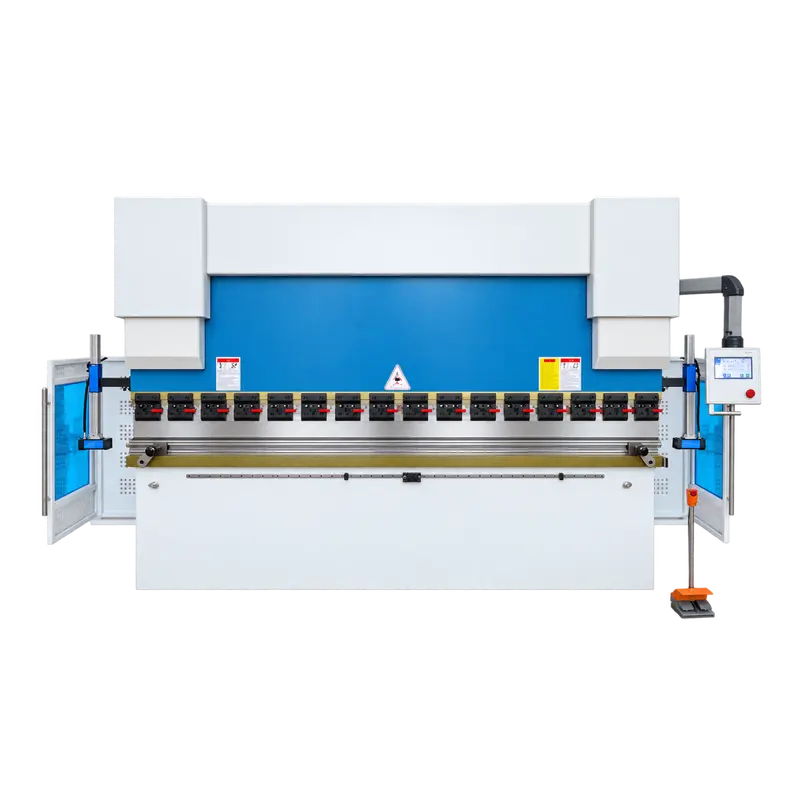


 Explication simplifiée
