Le châssis soudé forme la structure de support pour le lit, le coulisseau, l'outillage et les unités d'entraînement.
 Manutention des matériaux en équipe


Presse plieuse CNC servo-électro-hydraulique
Applicable aux ateliers de tôlerie, à la production d'enceintes industrielles, à la fabrication d'équipements, au travail de panneaux formés et à la fabrication sous contrat répétitive, cette presse plieuse prend en charge la préparation d'équerres, de profilés en U, de panneaux et de profils. La programmation graphique, les travaux stockés, le positionnement de la butée arrière, l'outillage approprié, les supports avant et le contrôle du bombage peuvent être configurés autour de prototypes, de production mixte ou de commandes récurrentes.
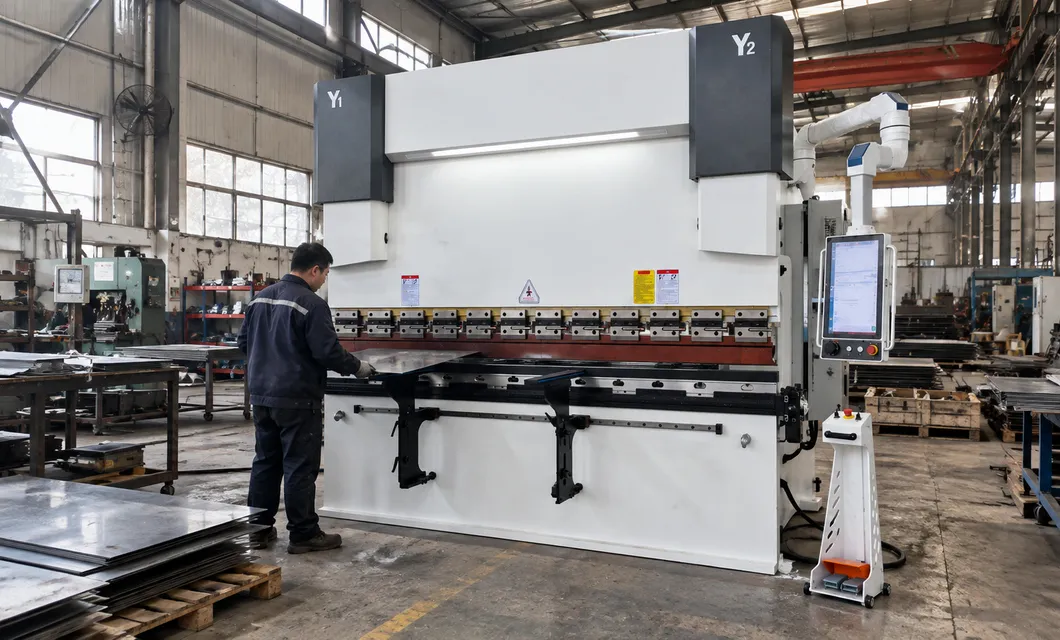 Configuration de pliage programmée
 Formage de tôleManutention des matériaux en équipe
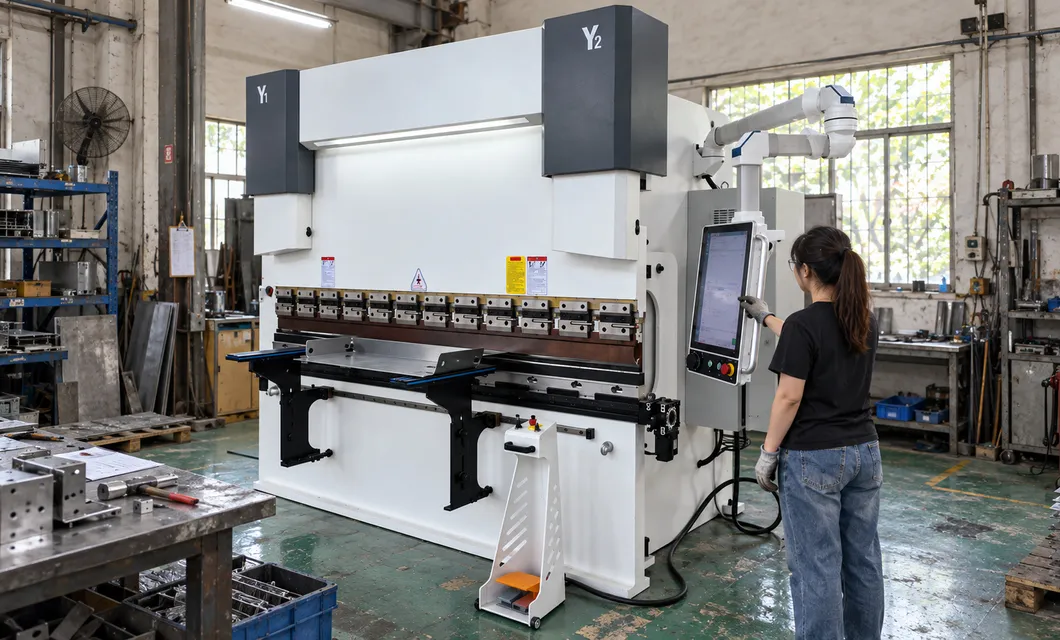 Production par lots mixtesConfiguration de pliage programméeFormage de tôle
La tôle est positionnée dans la zone d'outillage pour établir une référence de traitement stable et soutenir une configuration ordonnée pour l'étape de pliage suivante.

Le châssis soudé forme la structure de support pour le lit, le coulisseau, l'outillage et les unités d'entraînement.
Le coulisseau supporte l'ensemble de poinçons et transmet le mouvement synchronisé des vérins à la pièce.
Deux vérins hydrauliques entraînent les côtés opposés du coulisseau avec un retour de position en boucle fermée.
La butée arrière positionne les bords de la tôle grâce à un déplacement guidé calculé à partir du programme de travail.
Les sections de poinçon segmentées permettent d'ajuster la longueur de l'outil supérieur pour la pièce actuelle.
La matrice inférieure offre plusieurs ouvertures en V pour sélectionner une configuration de formage adaptée.
Des serre-joints rapides mécaniques fixent les sections supérieures pour des changements d'outils contrôlés et pratiques.
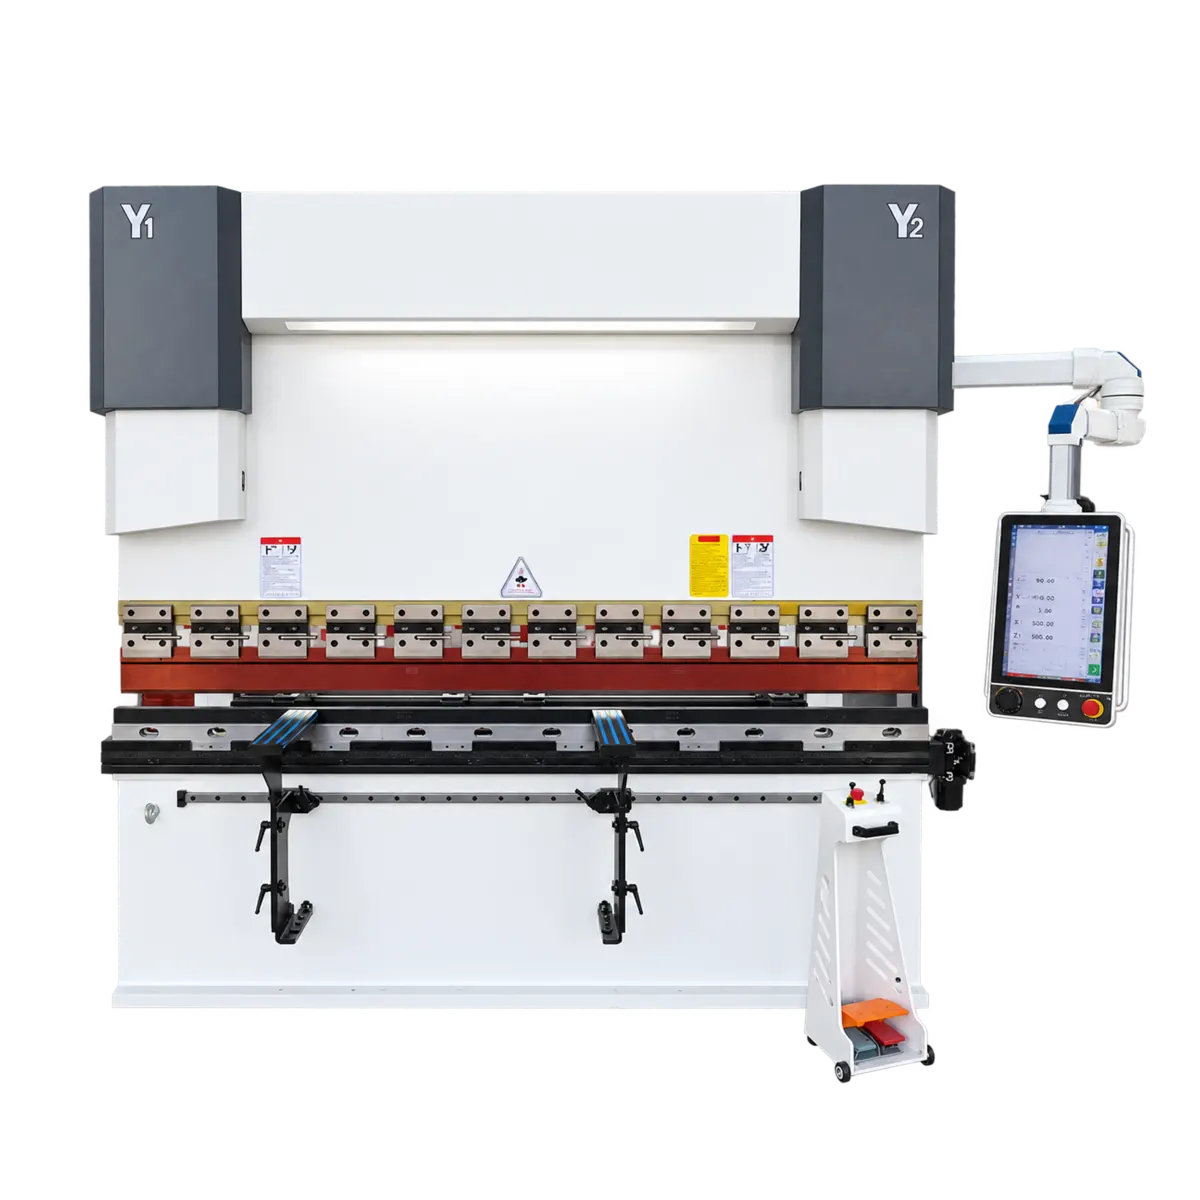
Affichage de la machine servo électro-hydraulique SCS920. Entraînement par servomoteur avec réponse sensible et haute précision de fonctionnement.
00:41Affichage de la machine servo électro-hydraulique SCS920. Entraînement par servomoteur avec réponse sensible et haute précision de fonctionnement.
00:49Démonstration du fonctionnement de la machine servo électro-hydraulique SCS920. Système servo stable avec précision de traitement contrôlable.
Des enregistrements réels sur site dans notre usine offrent une vue pratique de notre capacité de production et de notre préparation à la livraison.
Chaque unité est vérifiée avant livraison selon les éléments d'inspection suivants.
Notre équipe est prête à vous conseiller sur la configuration produit et le plan d'approvisionnement les plus adaptés.
info@eascoutia.com400 158 5899Les opérateurs peuvent préparer le travail de pliage via l'interface graphique 2D et vérifier les positions calculées avant de lancer la production.
Oui. Les programmes de produit peuvent être sauvegardés et récupérés pour prendre en charge les pièces récurrentes une fois que l'outillage et le matériau sont confirmés.
Les axes indépendants du coulisseau fonctionnent avec le déplacement et la hauteur de la butée arrière, ainsi qu'avec le bombement mécanique dans la configuration fournie.
La commande peut calculer les positions de la butée arrière et les valeurs de bombement à partir de la géométrie programmée pour examen et utilisation par l'opérateur.
Fournissez la nuance du matériau, l'épaisseur, les dimensions de la pièce, la séquence de pliage, le plan et la quantité prévue pour l'examen de la configuration.
 Explication simplifiée
