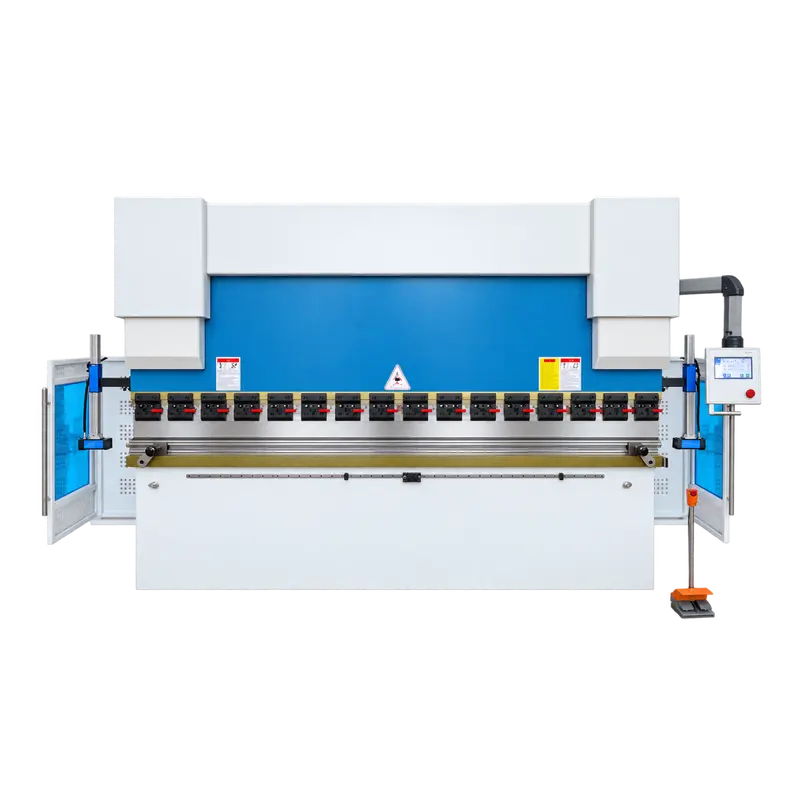
Le châssis soudé intègre le bâti et les structures latérales pour soutenir les unités de travail principales.
 Formage de pièces en série


Presse plieuse CNC servo-électro-hydraulique
Conçue pour les ateliers de fabrication, la production de composants mécaniques, le travail sur armoires et boîtiers, les services de maintenance et le pliage en sous-traitance, cette presse plieuse traite des panneaux, supports, profilés en U et profils formés. Les opérateurs peuvent combiner la configuration requise de poinçon et de matrice avec des supports avant, des positions de coulisseau programmées, des réglages de butée arrière et un ajustement de bombage pour des travaux uniques, en petite série ou répétitifs.
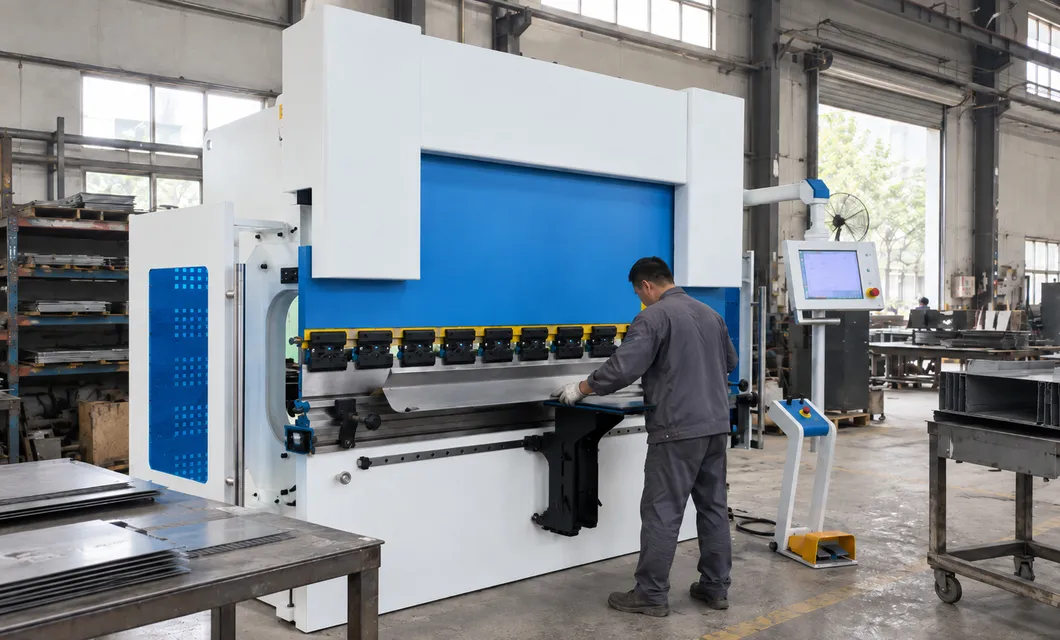 Configuration du poste par l'opérateur
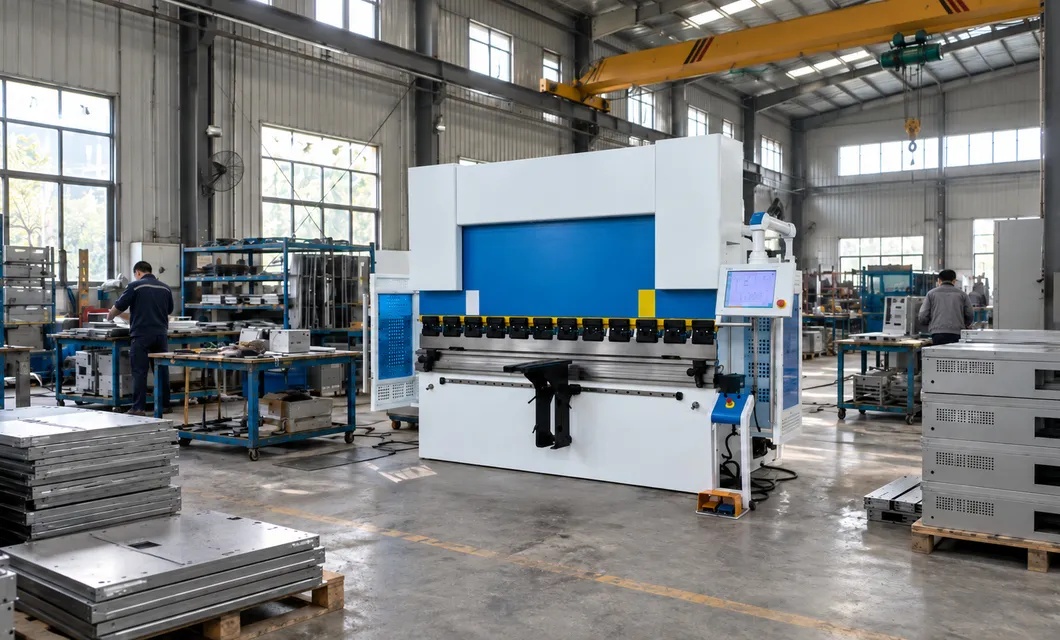 Positionnement du panneauFormage de pièces en série
 Cellule de fabricationConfiguration du poste par l'opérateurPositionnement du panneau
La butée arrière des axes X et R utilise des doigts de précision pour régler la position de la tôle, offrant une référence stable pour différentes tailles de pièces.

Le châssis soudé intègre le bâti et les structures latérales pour soutenir les unités de travail principales.
Le coulisseau maintient l'outillage supérieur et suit le mouvement contrôlé des vérins à chaque cycle de pliage.
Deux vérins hydrauliques actionnent le coulisseau, tandis que des dispositifs de rétroaction coordonnent les deux côtés du déplacement.
La butée arrière guidée établit la position de la tôle derrière l'outillage pour les emplacements de pliage programmés.
Des sections de poinçon individuelles peuvent être combinées sur toute la largeur du coulisseau pour différentes largeurs de pièces.
Plusieurs ouvertures de matrice inférieure permettent de sélectionner la configuration pour les matériaux et les exigences de pliage courants.
Les brides rapides maintiennent les sections de poinçon et réduisent le temps nécessaire aux changements pratiques d'outillage.

Affichage de la machine à servocommande électro-hydraulique KT15. Système hydraulique à servocommande, sortie stable et contrôle précis.
Des enregistrements réels sur site dans notre usine offrent une vue pratique de notre capacité de production et de notre préparation à la livraison.
Chaque unité est vérifiée avant livraison selon les éléments d'inspection suivants.
Notre équipe est prête à vous conseiller sur la configuration produit et le plan d'approvisionnement les plus adaptés.
info@eascoutia.com400 158 5899La presse est adaptée aux panneaux, supports, profilés en U et profilés formés qui correspondent à la plage de travail vérifiée et à l'outillage sélectionné.
Les axes fournis couvrent le positionnement indépendant du coulisseau, le déplacement et la hauteur de la butée arrière, ainsi que le réglage mécanique de la bombé.
Oui. L'outillage supérieur segmenté et la matrice inférieure combinée peuvent être disposés pour différentes largeurs et profils de pliage.
Les bras de support avant facilitent la manutention des matériaux, tandis que la butée arrière guidée fournit une référence programmée pour les emplacements de pliage.
Partagez le matériau, l'épaisseur, la taille de la pièce, le plan de pliage, les exigences de profil et la quantité de production pour une configuration appropriée.


 Explication simplifiée
