Сварное основание и боковые рамы поддерживают рабочие узлы и обеспечивают конструкцию станка.
 Гибка длинных панелей


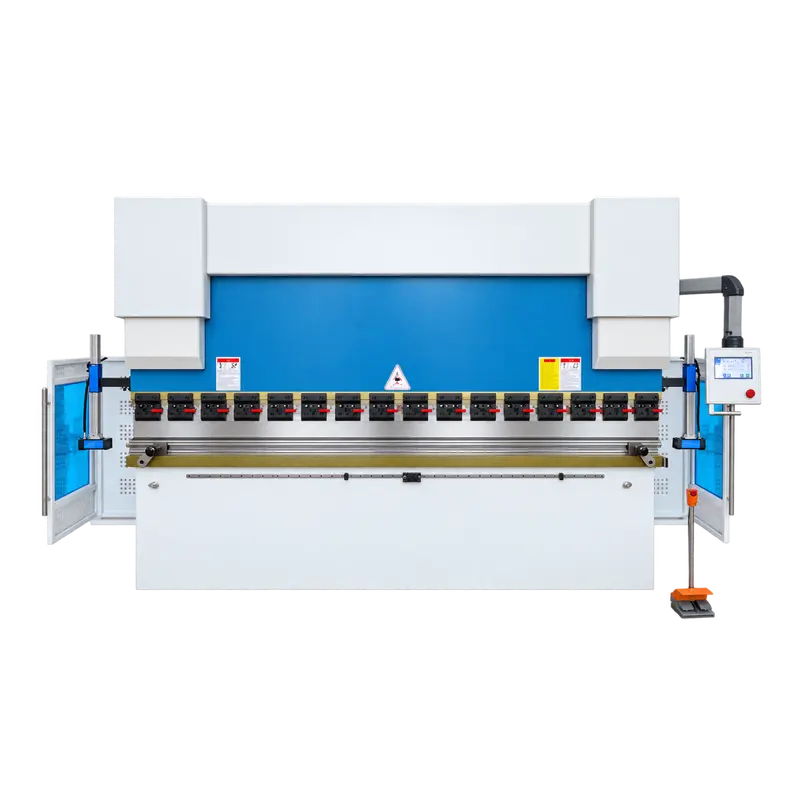
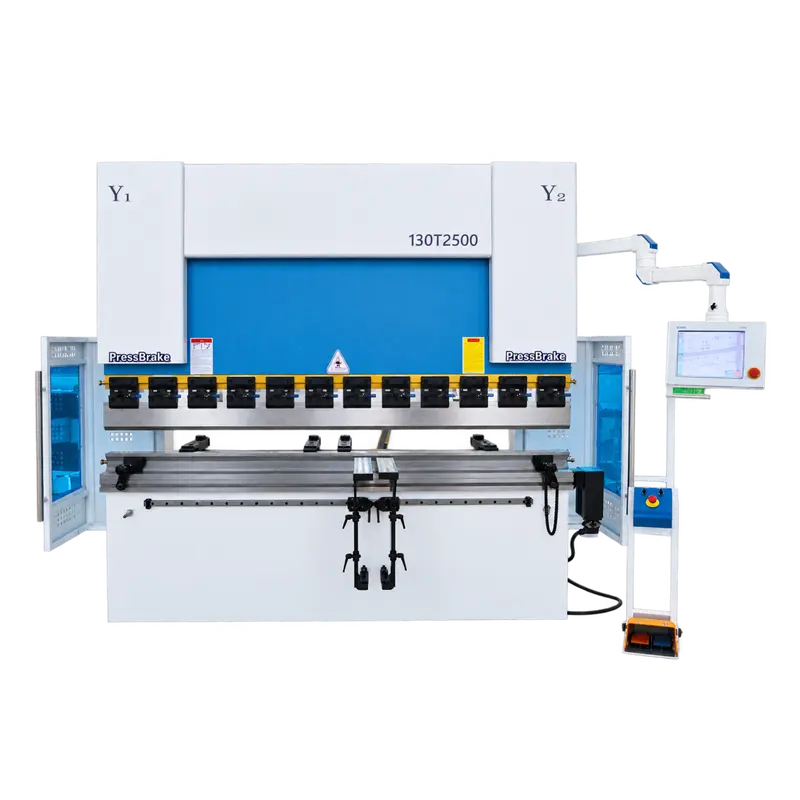
Электрогидравлический сервоприводной пресс для гибки с ЧПУ
Подходит для цехов металлообработки, производства корпусов и шкафов, изготовления воздуховодов систем вентиляции и кондиционирования, производства оборудования и услуг по гибке на заказ. Этот листогибочный пресс формирует из плоских листов панели, кронштейны, швеллеры и длинные профили. Его можно оснастить подходящим сегментным инструментом, передними опорами, программируемыми позициями заднего упора и системой компенсации прогиба для прототипов, смешанных партий или серийного производства.
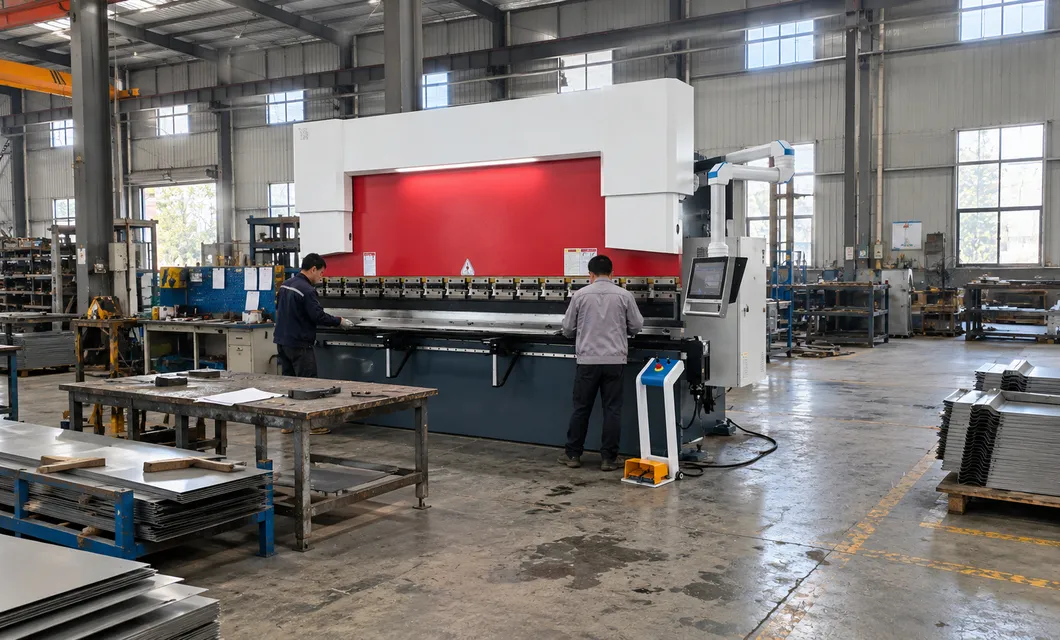 Настройка пульта управления
 Позиционирование листаГибка длинных панелей
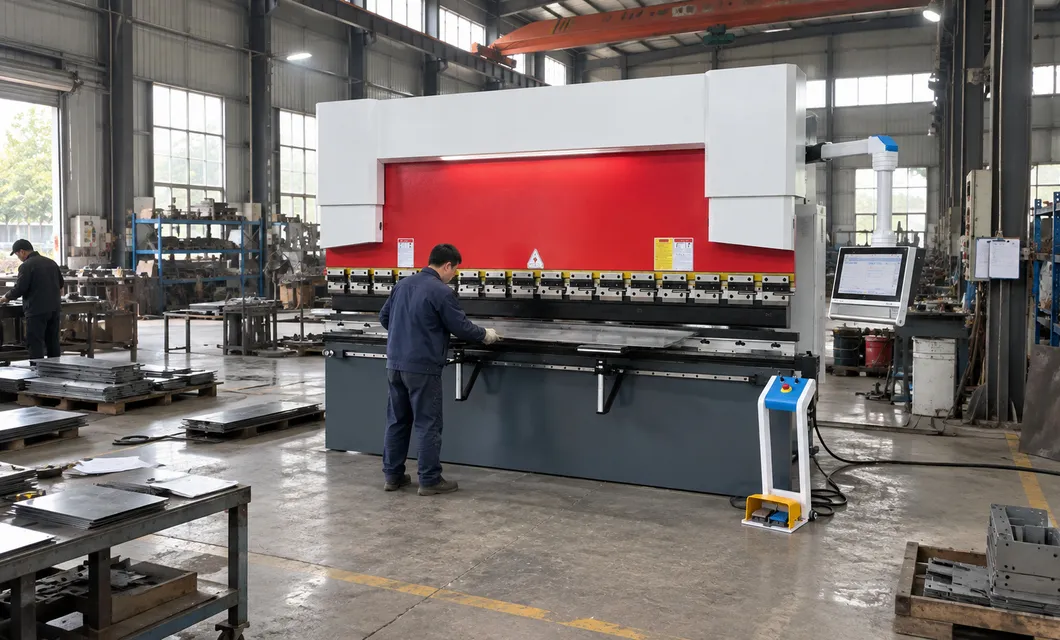 Производство в мастерскойНастройка пульта управленияПозиционирование листа
Задний упор перемещается по направляющим, обеспечивая стабильное положение листа и поддерживая эффективную настройку для различных размеров гибки.
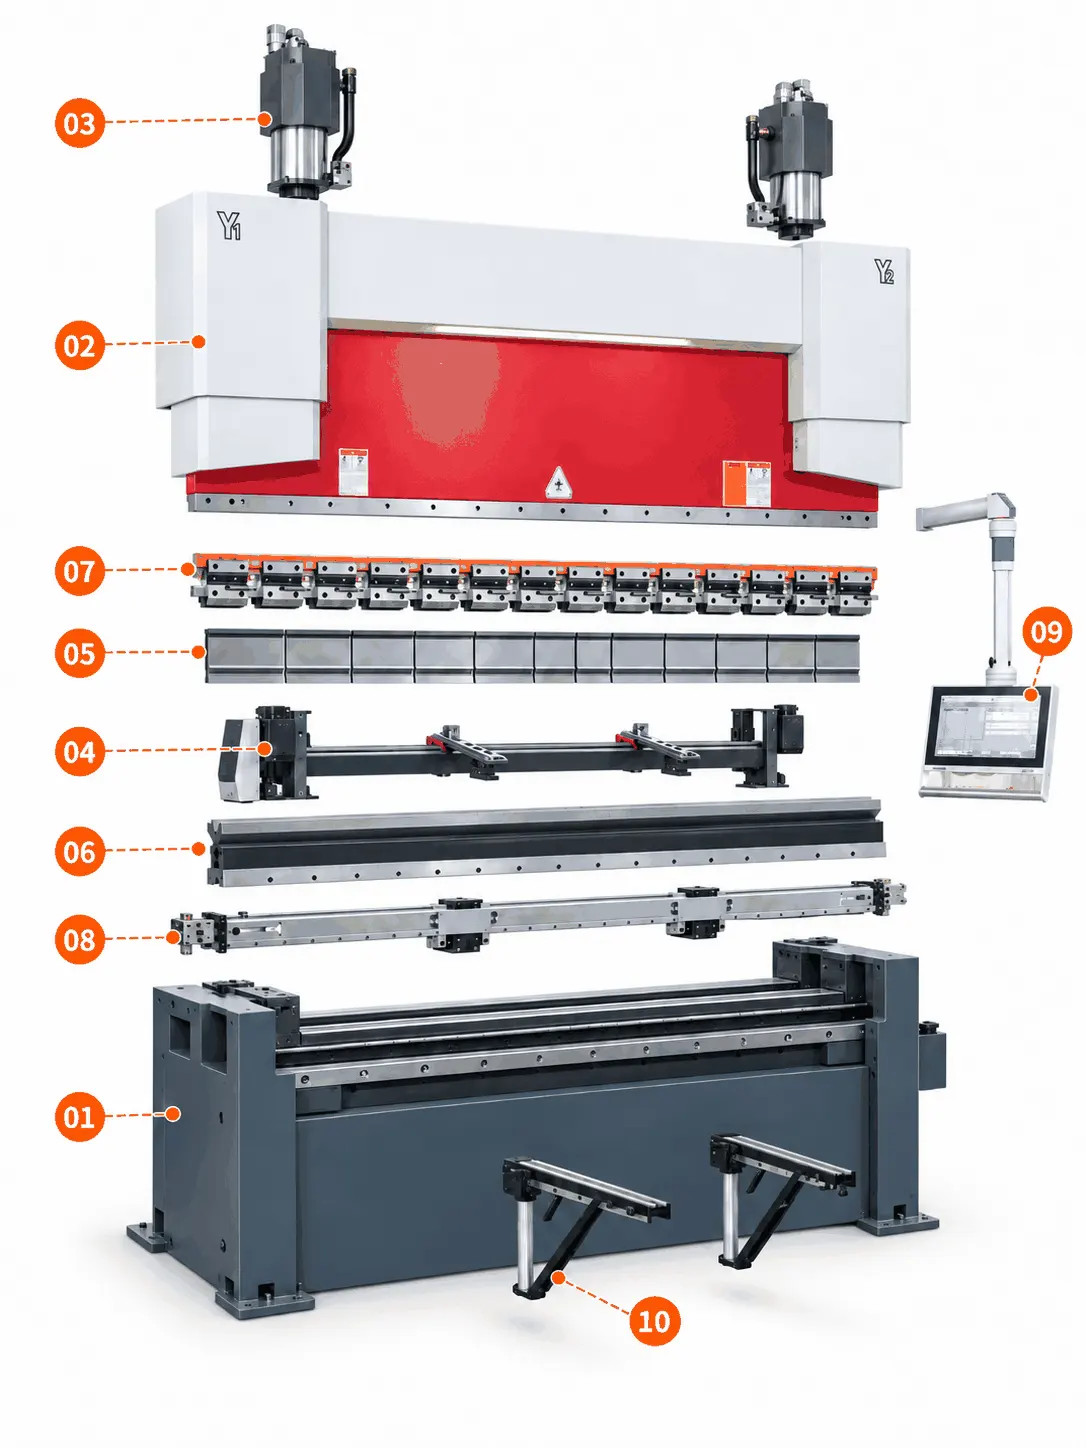
Сварное основание и боковые рамы поддерживают рабочие узлы и обеспечивают конструкцию станка.
Подвижная траверса несет верхний инструмент и передает движение цилиндров во время хода гибки.
Два гидравлических цилиндра приводят в движение траверсу и работают с обратной связью по положению для синхронизированного перемещения.
Задний упор использует направляющее движение для позиционирования краев листа в соответствии с запрограммированными местами гибки.
Сегментированный верхний инструмент можно расположить вдоль траверсы в соответствии с различной шириной деталей и профилями.
Комбинированная нижняя матрица обеспечивает выбор V-образных отверстий для распространенных задач формовки листового металла.
Механические быстрозажимные устройства фиксируют сегменты пуансона, обеспечивая удобную замену инструмента.

Дисплей станка DA53T с электрогидравлическим сервоприводом. Сервопривод, высокая мощность и точность управления.
00:50Дисплей станка DA53T с электрогидравлическим сервоприводом. Сервопривод, высокая мощность и точность управления.
01:13Демонстрация работы системы DA53T с электрогидравлическим сервоприводом. Быстрый отклик, стабильная работа и высокая точность обработки.
Реальные записи с нашего завода дают практическое представление о производственных возможностях и готовности к поставке.
Каждое устройство проверяется перед отправкой по следующим пунктам контроля.
Наша команда готова проконсультировать вас по оптимальной конфигурации продукта и плану закупок.
info@eascoutia.com400 158 5899Предназначен для металлических панелей, кронштейнов, швеллеров и профилей в пределах проверенной мощности и подходящего диапазона инструментов.
В поставляемой конфигурации оси Y1 и Y2 управляют движением ползуна, оси X и R — задним упором, а ось W — механической компенсацией прогиба.
Сегментированный верхний инструмент, комбинированная нижняя матрица и механические быстрозажимные устройства устанавливаются в соответствии с требуемым профилем гибки.
Операторы могут повторно использовать запрограммированные позиции и настройки заднего упора после подтверждения конфигурации инструмента для текущей задачи.
Для выбора предоставьте тип материала, толщину, длину детали, чертеж гибки, требуемый профиль и ожидаемое количество в партии.


 Краткое объяснение
