Сварная рама образует несущую конструкцию для станины, ползуна, инструмента и приводных узлов.
 Командная работа с материалами


Электрогидравлический сервоприводной пресс для гибки с ЧПУ
Этот пресс для гибки, применимый в цехах по обработке листового металла, производстве промышленных корпусов, изготовлении оборудования, работе с формованными панелями и повторном контрактном производстве, поддерживает подготовку кронштейнов, швеллеров, панелей и профилей. Графическое программирование, сохраненные задания, позиционирование заднего упора, подходящий инструмент, передние опоры и управление прогибом балки могут быть настроены под прототипы, смешанное производство или повторяющиеся заказы.
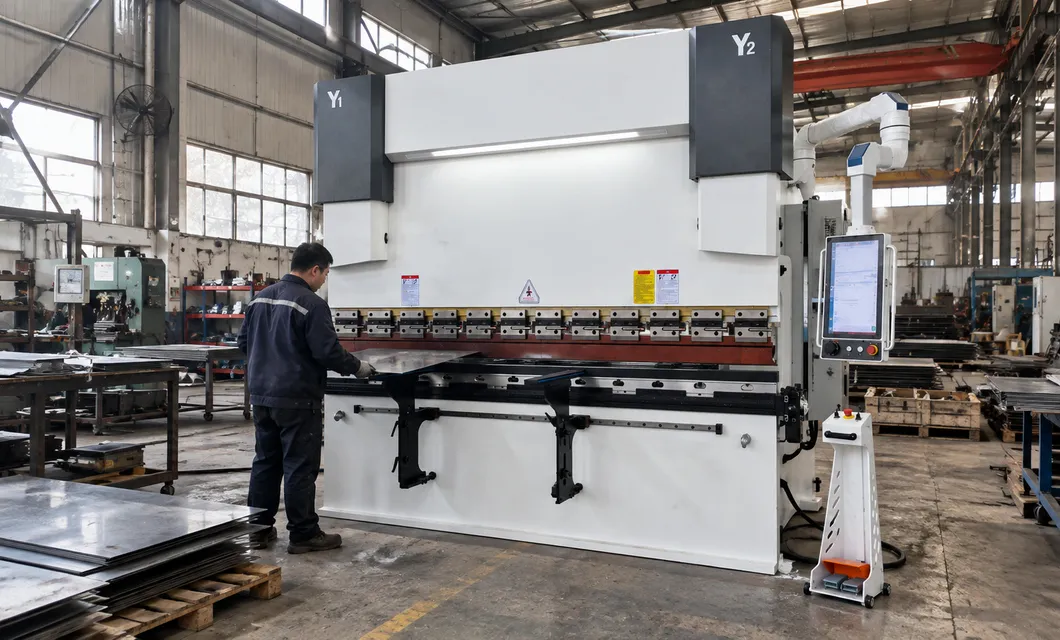 Настройка гибки по программе
 Формовка листового металлаКомандная работа с материалами
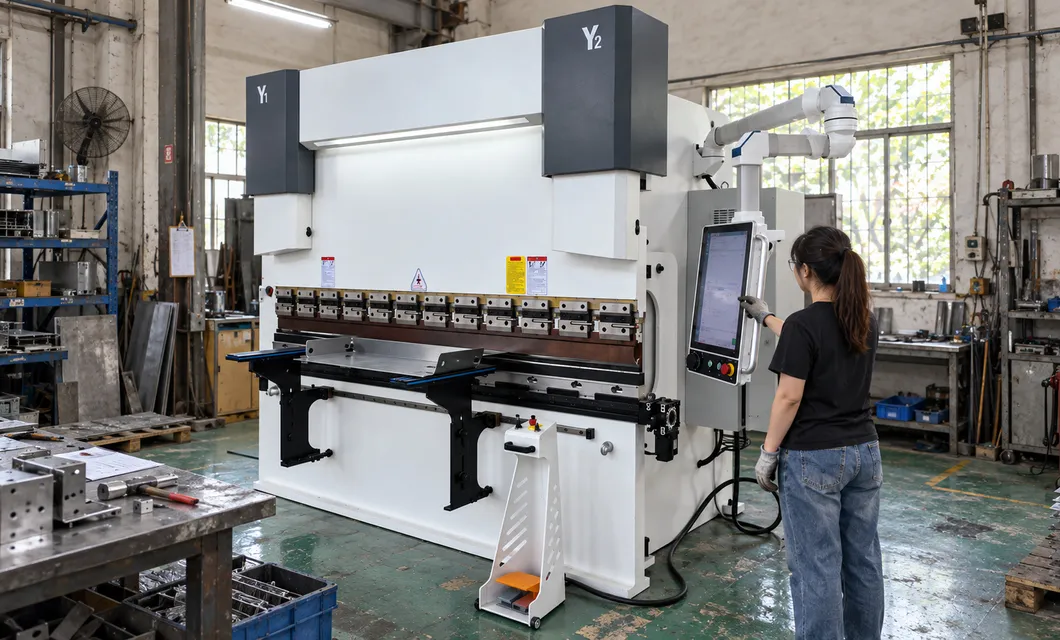 Производство смешанных партийНастройка гибки по программеФормовка листового металла
Лист позиционируется в зоне инструмента для создания стабильной технологической базы и поддержки упорядоченной настройки следующего этапа гибки.

Сварная рама образует несущую конструкцию для станины, ползуна, инструмента и приводных узлов.
Ползун поддерживает набор пуансонов и передает синхронизированное движение цилиндров заготовке.
Два гидроцилиндра приводят в действие противоположные стороны ползуна с обратной связью по положению замкнутого контура.
Задний упор позиционирует края листа посредством направляемого перемещения, рассчитываемого на основе запрограммированного задания.
Сегментированные секции пуансона позволяют arranging длину верхнего инструмента в соответствии с текущей деталью.
Нижняя матрица предлагает несколько V-образных отверстий для выбора подходящей схемы формовки.
Механические быстрые зажимы фиксируют верхние секции для контролируемой и практичной смены инструмента.
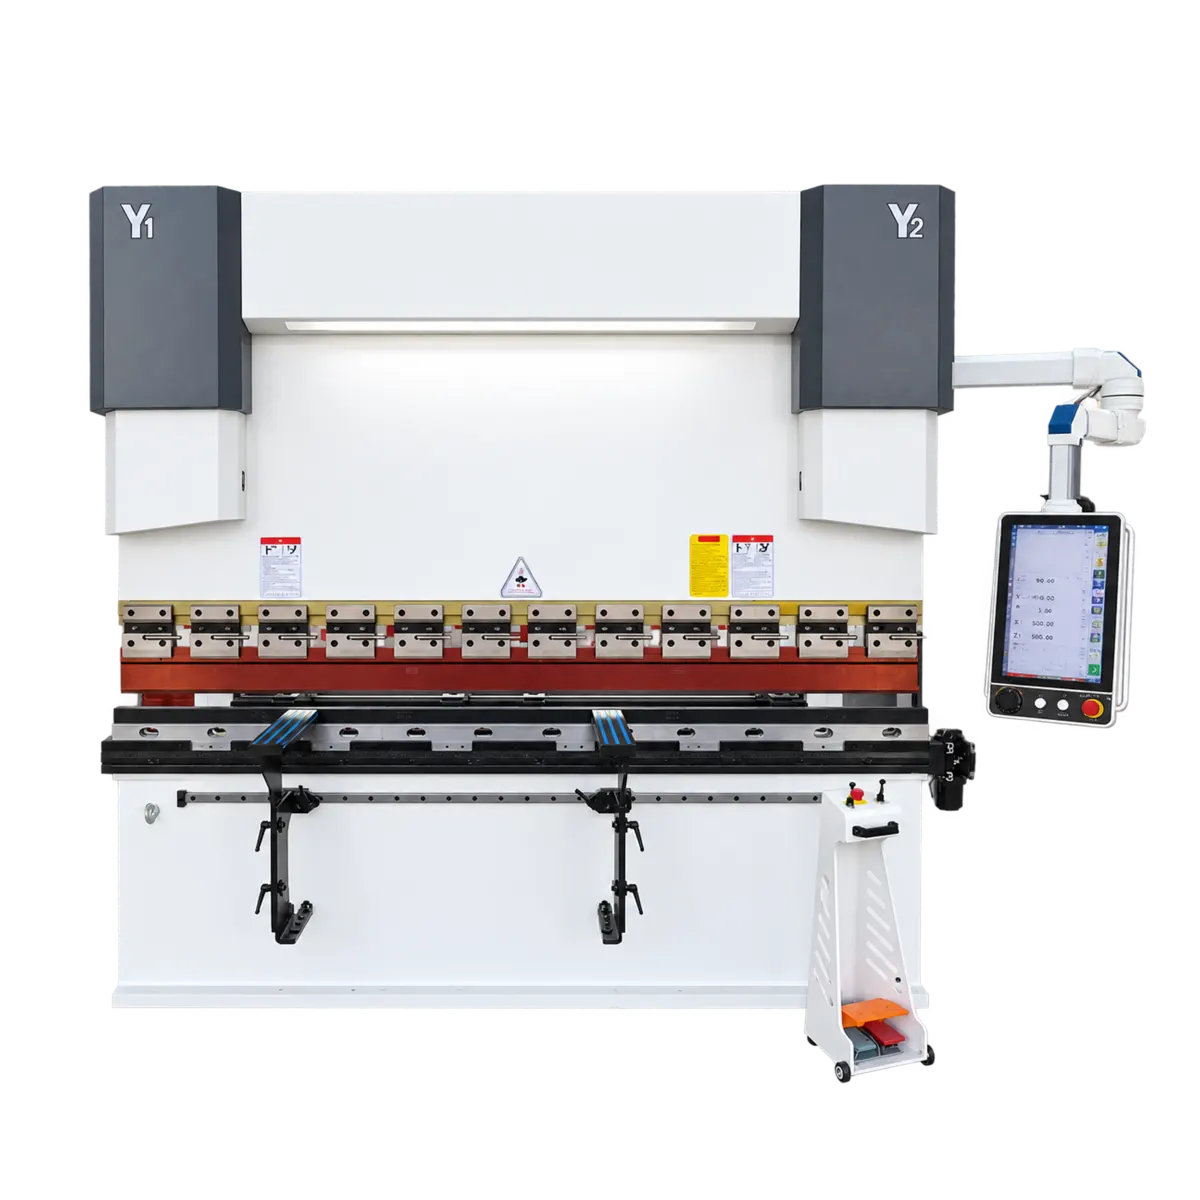
Дисплей электрогидравлической сервомашины SCS920. Сервопривод с высокой чувствительностью отклика и точностью работы.
00:41Дисплей электрогидравлической сервомашины SCS920. Сервопривод с высокой чувствительностью отклика и точностью работы.
00:49Демонстрация работы электрогидравлической сервомашины SCS920. Стабильная сервосистема с контролируемой точностью обработки.
Реальные записи с нашего завода дают практическое представление о производственных возможностях и готовности к поставке.
Каждое устройство проверяется перед отправкой по следующим пунктам контроля.
Наша команда готова проконсультировать вас по оптимальной конфигурации продукта и плану закупок.
info@eascoutia.com400 158 5899Операторы могут подготовить работу по гибке через графический 2D-интерфейс и проверить рассчитанные позиции перед запуском задачи.
Да. Программы изделий можно сохранять и загружать для поддержки серийного производства деталей после подтверждения инструмента и материала.
Независимые оси ползуна работают совместно с перемещением заднего упора и высотой, а также с механической компенсацией прогиба в поставляемой конфигурации.
Система управления может рассчитывать позиции заднего упора и значения компенсации прогиба на основе запрограммированной геометрии для просмотра и использования оператором.
Предоставьте марку материала, толщину, размеры детали, последовательность гибки, чертеж и ожидаемое количество для проверки конфигурации.
 Краткое объяснение
