ฐานและโครงด้านข้างที่เชื่อมต่อกันรองรับชุดประกอบการทำงานและรักษารูปแบบของเครื่องจักร
 การพับแผงยาว


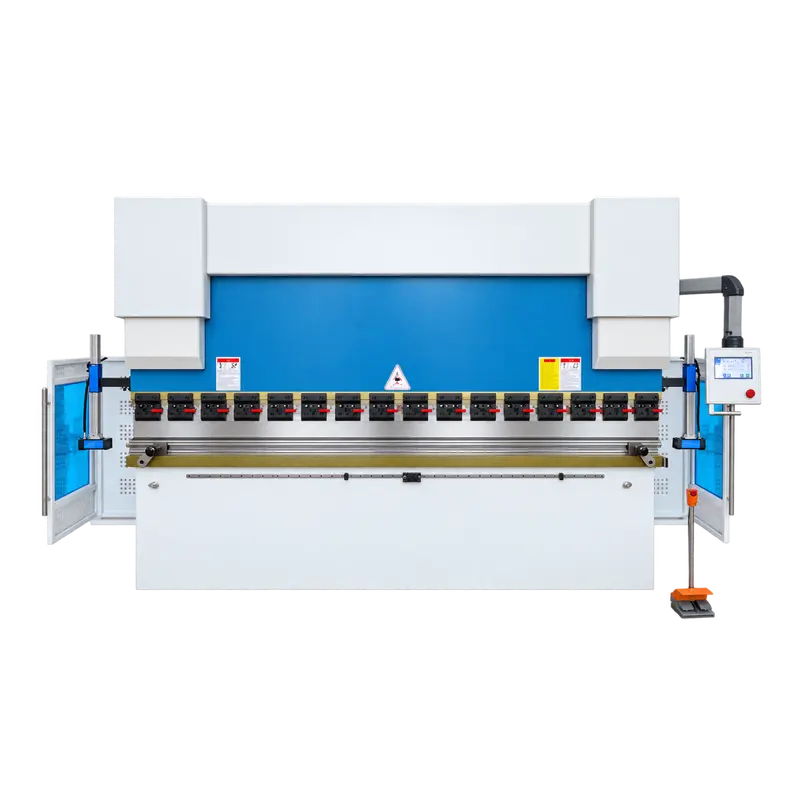
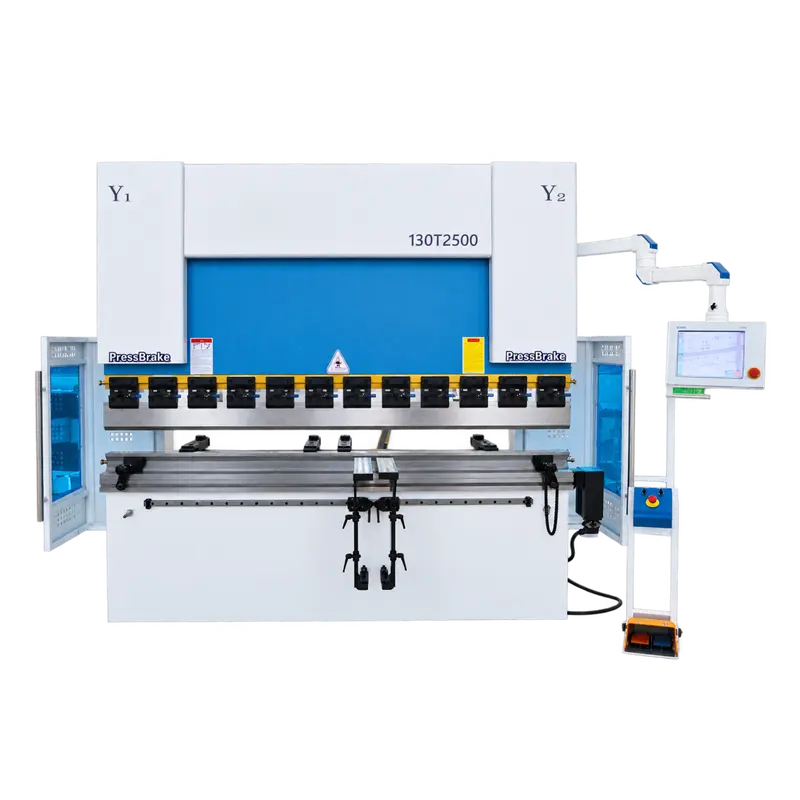
เครื่องพับแผ่นโลหะไฮดรอลิกเซอร์โว CNC ไฟฟ้า
เหมาะสำหรับร้านผลิตงานโลหะ, การผลิตตู้และกล่อง, งานท่ออากาศ HVAC, การผลิตอุปกรณ์ และบริการดัดตามสัญญา เครื่องพับแผ่นนี้สามารถขึ้นรูปแผ่นเรียบให้เป็นแผง, ขาจับ, ช่องราง และโปรไฟล์ยาว สามารถจัดวางพร้อมเครื่องมือแบบแบ่งส่วนที่เหมาะสม, ที่รองรับด้านหน้า, ตำแหน่งเกจหลังที่โปรแกรมได้ และการปรับความโค้งงอ สำหรับงานต้นแบบ, ชุดผสม หรือการผลิตซ้ำ
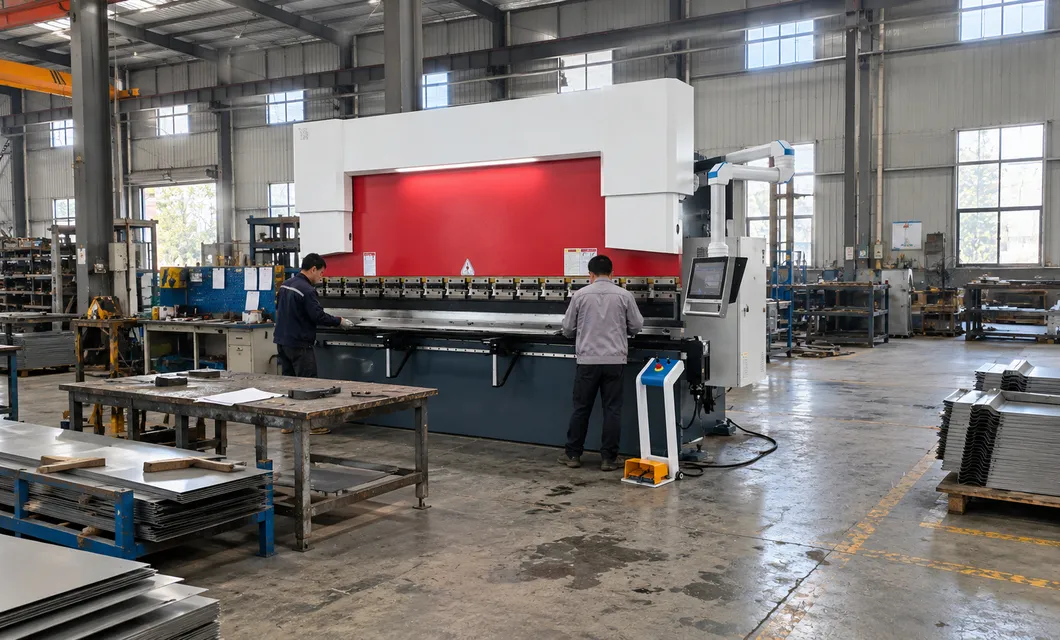 การตั้งค่าสถานีควบคุม
 การจัดตำแหน่งแผ่นโลหะการพับแผงยาว
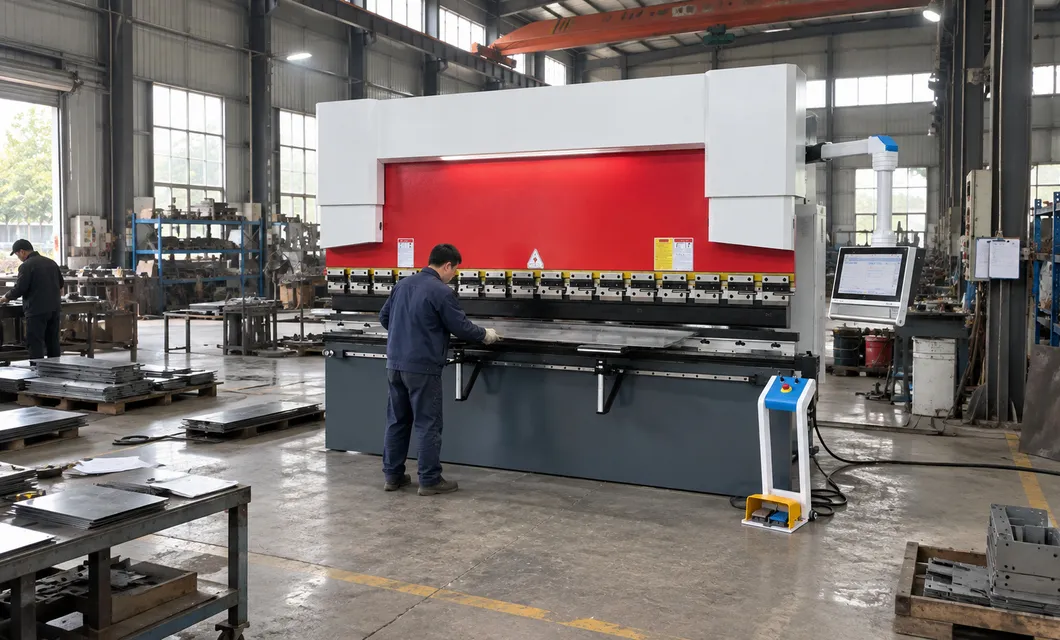 การผลิตในโรงงานการตั้งค่าสถานีควบคุมการจัดตำแหน่งแผ่นโลหะ
เกจหลังเคลื่อนที่ไปตามแนวไกด์เพื่อสร้างตำแหน่งแผ่นที่มั่นคง สนับสนุนการปรับอย่างมีประสิทธิภาพสำหรับขนาดการพับที่แตกต่างกัน
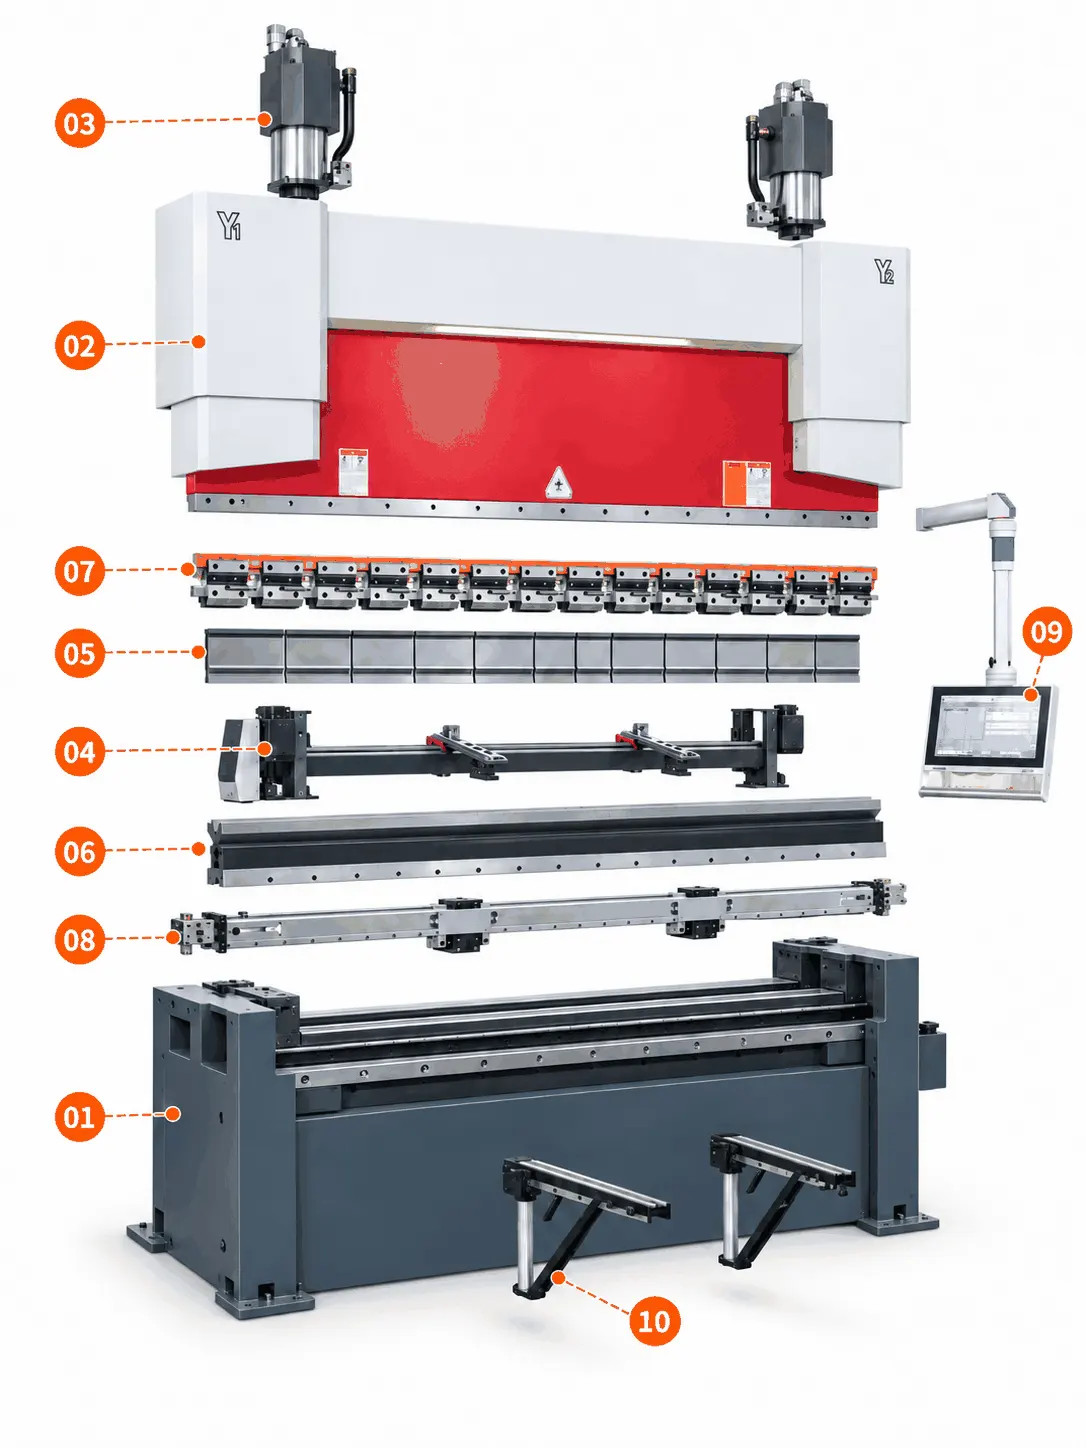
ฐานและโครงด้านข้างที่เชื่อมต่อกันรองรับชุดประกอบการทำงานและรักษารูปแบบของเครื่องจักร
แรมที่เคลื่อนที่ถือเครื่องมือท่อนบนและส่งผ่านการเคลื่อนที่ของกระบอกสูบผ่านจังหวะการดัด
กระบอกสูบไฮดรอลิกสองตัวขับเคลื่อนแรมและทำงานร่วมกับระบบป้อนกลับตำแหน่งเพื่อการเคลื่อนที่แบบซิงโครไนซ์
แบ็กเกจด้านหลังใช้การเคลื่อนที่แบบมีไกด์เพื่อจัดตำแหน่งขอบแผ่นโลหะสำหรับตำแหน่งการดัดที่ตั้งโปรแกรมไว้
เครื่องมือท่อนบนแบบแบ่งส่วนสามารถจัดเรียงตามแนวแรมให้เหมาะกับความกว้างและโปรไฟล์ของชิ้นส่วนที่แตกต่างกัน
แม่พิมพ์ล่างแบบผสมมีช่อง V ให้เลือกสำหรับงานขึ้นรูปแผ่นโลหะทั่วไป
แคลมป์เร็วเชิงกลยึดชิ้นส่วนปั๊มในขณะที่สนับสนุนการเปลี่ยนเครื่องมืออย่างมีประสิทธิภาพ

หน้าจอแสดงสถานะเครื่อง DA53T แบบเซอร์โวไฟฟ้า-ไฮดรอลิก ขับเคลื่อนด้วยเซอร์โว ให้กำลังขับสูงและความแม่นยำในการควบคุมที่ยอดเยี่ยม
00:50หน้าจอแสดงสถานะเครื่อง DA53T แบบเซอร์โวไฟฟ้า-ไฮดรอลิก ขับเคลื่อนด้วยเซอร์โว ให้กำลังขับสูงและความแม่นยำในการควบคุมที่ยอดเยี่ยม
01:13สาธิตการใช้งานระบบเซอร์โวไฟฟ้า-ไฮดรอลิก DA53T ตอบสนองเร็ว ทำงานเสถียร และให้ความแม่นยำในการขึ้นรูปที่ยอดเยี่ยม
บันทึกจริงจากหน้างานในโรงงานของเรา แสดงให้เห็นความสามารถในการผลิตและความพร้อมในการส่งมอบอย่างเป็นรูปธรรม
แต่ละหน่วยจะถูกตรวจสอบก่อนส่งมอบตามรายการตรวจสอบต่อไปนี้
ทีมงานของเราพร้อมให้คำแนะนำเกี่ยวกับรูปแบบผลิตภัณฑ์และแผนการจัดซื้อที่ดีที่สุดแก่คุณ
info@eascoutia.com400 158 5899ออกแบบสำหรับแผงโลหะแผ่น, ขาจับ, ช่องราง และโปรไฟล์ ภายในขีดความสามารถที่ยืนยันแล้วและช่วงเครื่องมือที่เหมาะสม
การกำหนดค่าที่ให้มาใช้ Y1 และ Y2 สำหรับการเคลื่อนที่ของแรม, X และ R สำหรับเกจหลัง และ W สำหรับการปรับความโค้งงอเชิงกล
เครื่องมือท่อนบนแบบแบ่งส่วน แม่พิมพ์ล่างแบบผสม และแคลมป์เร็วเชิงกลถูกจัดวางตามโปรไฟล์การดัดที่ต้องการ
ผู้ปฏิบัติงานสามารถใช้ตำแหน่งที่ตั้งโปรแกรมไว้และการตั้งค่าแบ็กเกจซ้ำได้ หลังจากยืนยันการจัดวางเครื่องมือสำหรับงานปัจจุบันแล้ว
ระบุประเภทวัสดุ ความหนา ความยาวชิ้นส่วน แบบแปลนการดัด โปรไฟล์ที่ต้องการ และปริมาณล็อตที่คาดหวังเพื่อการคัดเลือก


 คำอธิบายแบบย่อ
