Сварные основание и боковые рамы поддерживают рабочие сборки и поддерживают компоновку машины.
 Длинный изгиб панели


Электро-гидравлический тормоз прессы КНК сервопривода
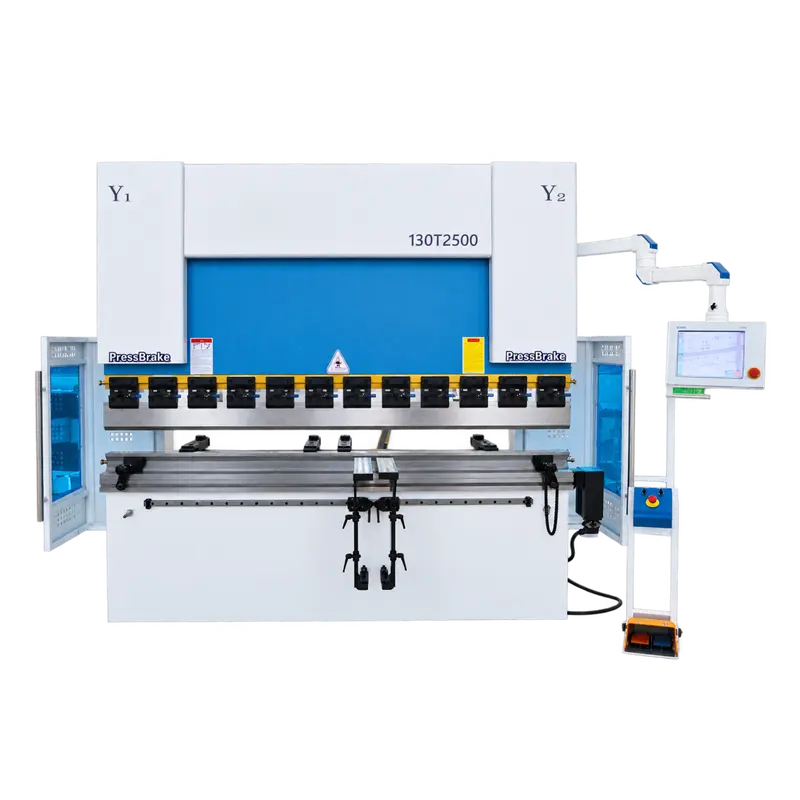
Подходит для металлообрабатывающих цехов, производства корпусов и шкафов, работы воздуховодов HVAC, производства оборудования и услуг по гибке по контрактам, этот листогибочный пресс образует плоский лист в панели, кронштейны, каналы и длинные профили. Он может быть оснащен подходящими сегментированными инструментами, передними опорами, запрограммированными положениями заднего зазора и регулировкой коронок для прототипов, смешанных партий или повторного производства.
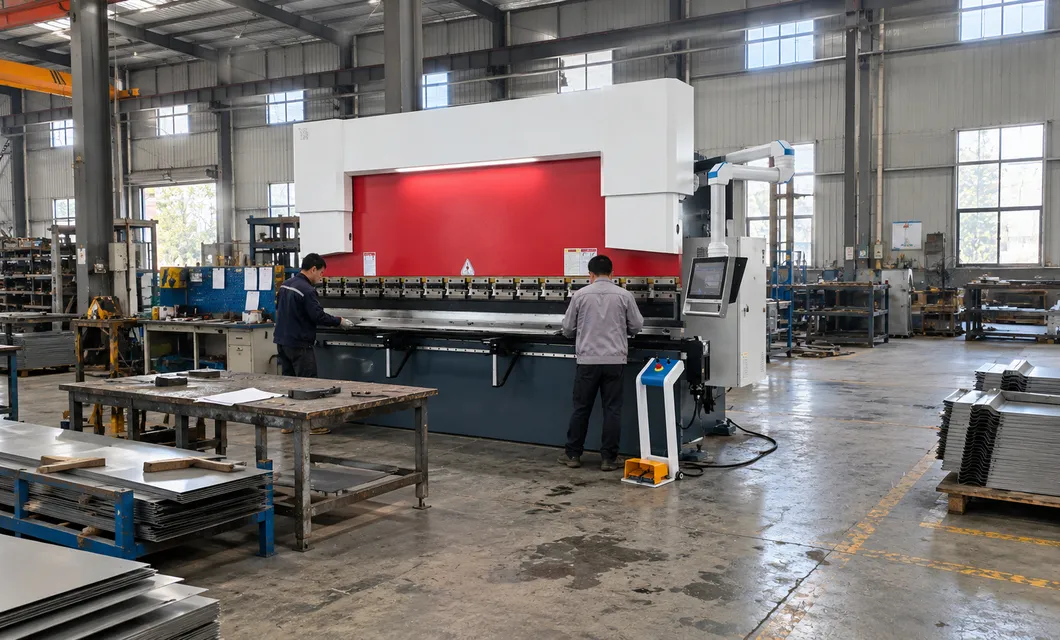 Настройка станции управления
 Позиционирование листаДлинный изгиб панели
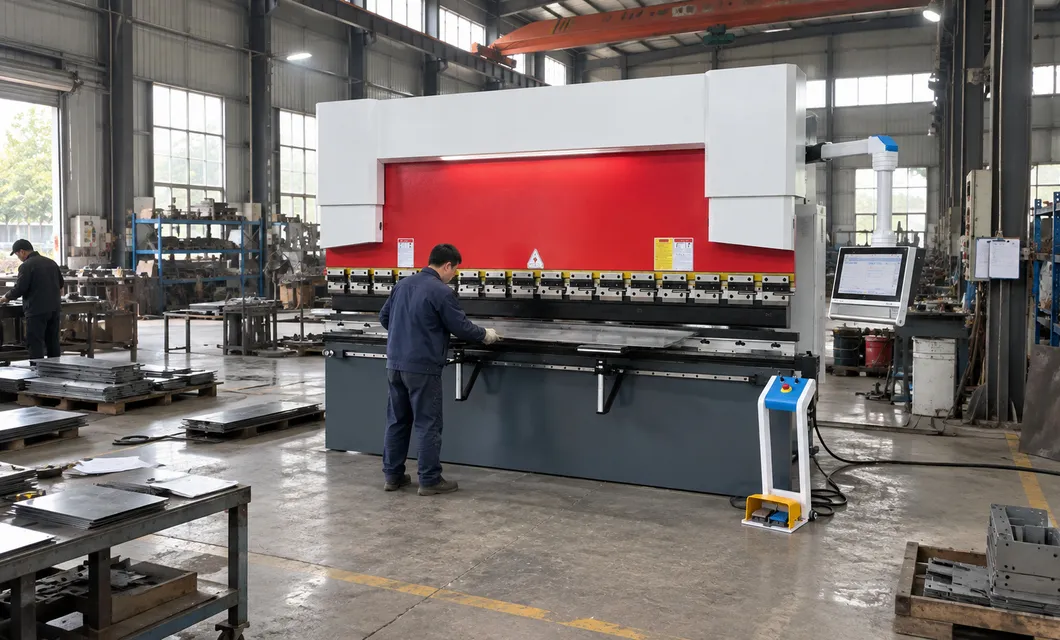 Производство мастерскихНастройка станции управленияПозиционирование листа
Backgauge перемещается вдоль направляющих, чтобы установить стабильное положение листа, поддерживая эффективную регулировку для различных размеров изгиба.
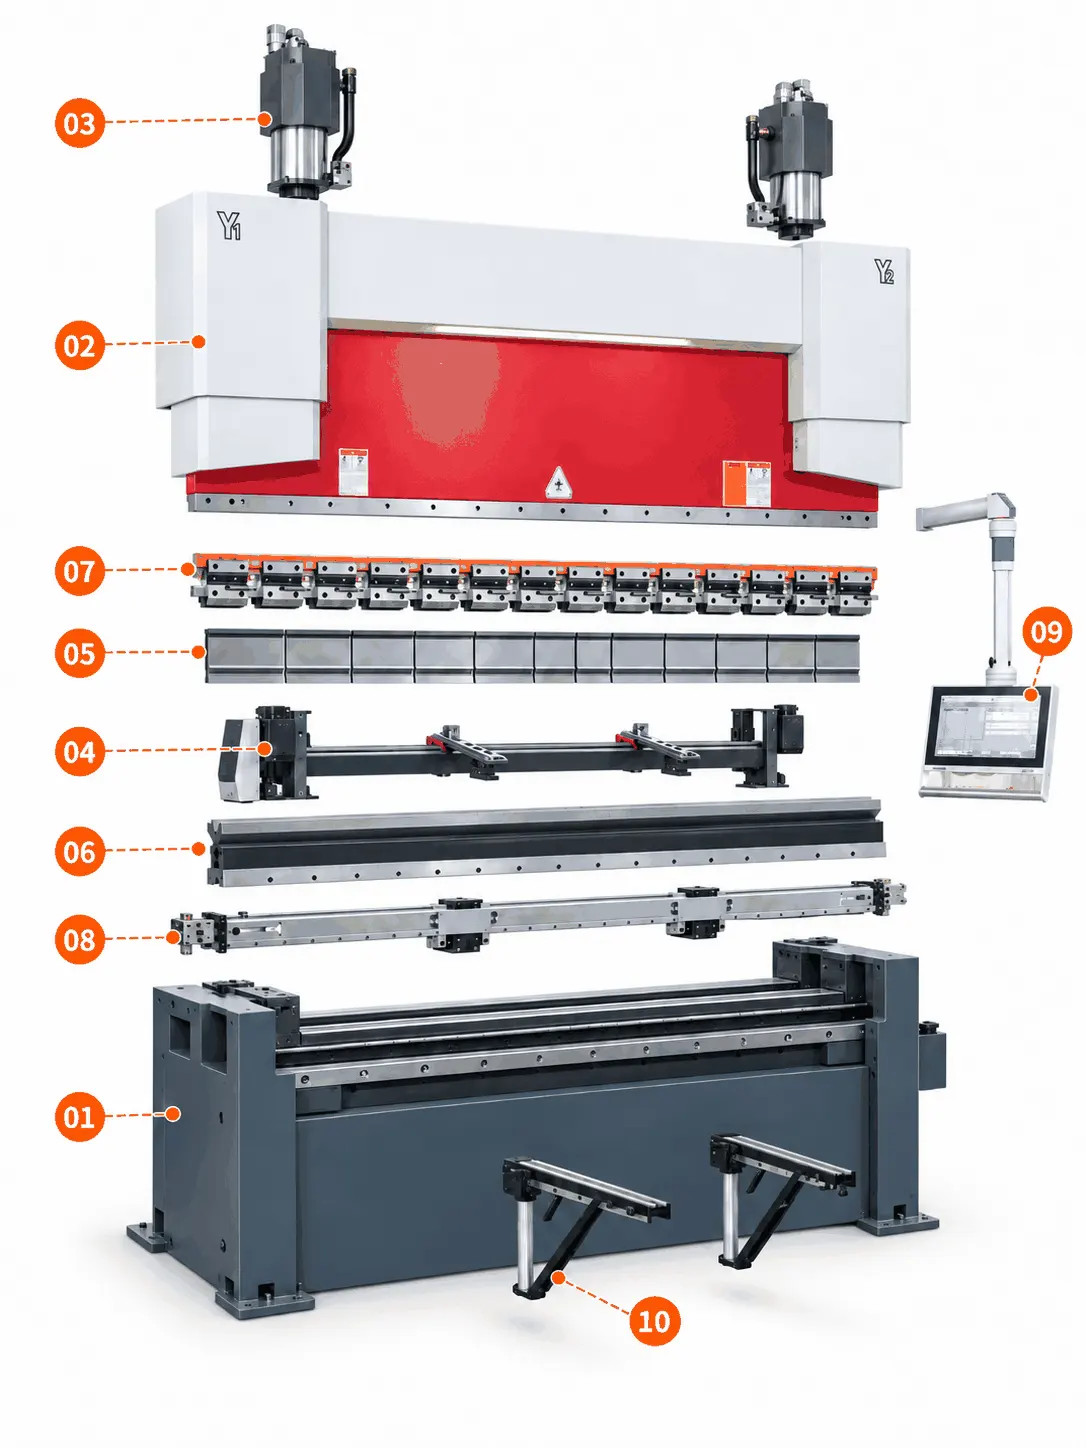
Сварные основание и боковые рамы поддерживают рабочие сборки и поддерживают компоновку машины.
Мовинг штосселя носит верхнее движение цилиндра тоолинг и передач через ход изгиба.
Два гидравлических цилиндра приводят в движение плунжер и работают с обратной связью положения для синхронизированного движения.
Задний задний датчик использует управляемое движение для позиционирования кромок листа для запрограммированных мест изгиба.
Сегментированный верхний тоолинг можно аранжировать вдоль штыревой части для того чтобы одеть различные ширины и профили части.
Комбинированная нижняя матрица обеспечивает выбираемые V-образные отверстия для обычных задач формовки листового металла.
Механические быстрые струбцины обеспечивают сегменты пунша пока поддерживая практически изменения тоолинг.

DA53T Электро-гидравлический дисплей сервопривода. Сервопривод, мощный выход и высокая точность управления.
00:50DA53T Электро-гидравлический дисплей сервопривода. Сервопривод, мощный выход и высокая точность управления.
01:13Демонстрация работы электро-гидравлического сервопривода DA53T. Быстрый отклик, стабильная работа и отличная точность обработки.
Реальные записи с нашего завода дают практическое представление о производственных возможностях и готовности к поставке.
Каждый блок проверяется перед доставкой по следующим пунктам проверки.
Наша команда готова проконсультировать вас по оптимальной конфигурации продукта и плану закупок.
info@eascoutia.com400 158 5899Он предназначен для листовых металлических панелей, кронштейнов, каналов и профилей в пределах проверенной мощности и подходящего диапазона оснастки.
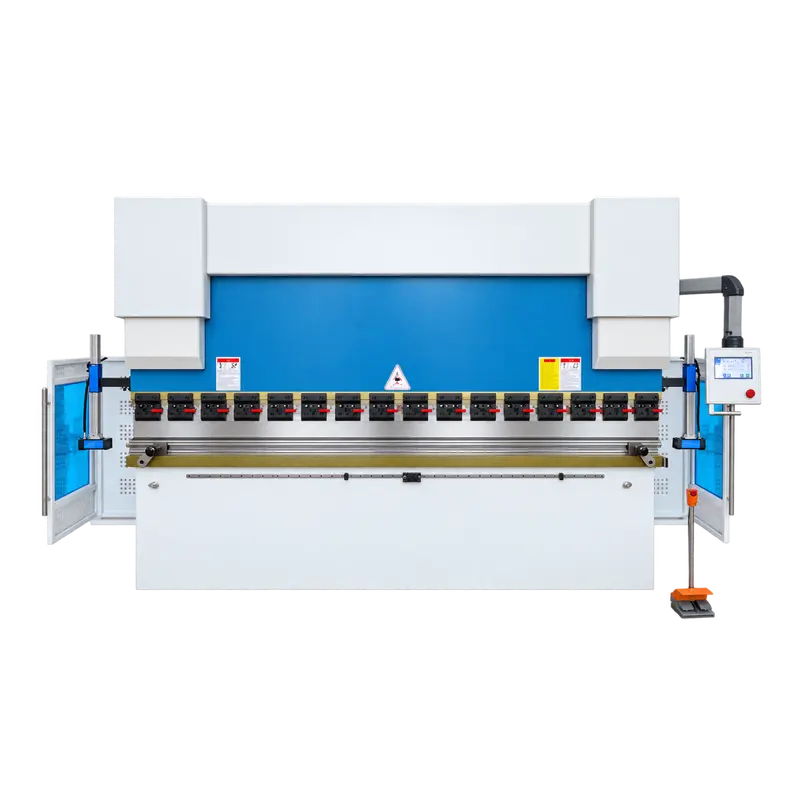
Поставляемая конфигурация использует Y1 и Y2 для движения барана, X и R для заднего диаметра и W для механического увенчания.
Сегментированный верхний тоолинг, умирает комбинации более низкий, и механические быстрые струбцины аранжированы для необходимого профиля загиба.
Операторы могут повторно использовать запрограммированные позиции и настройки заднего сечения после подтверждения схемы оснастки для текущего задания.
Обеспечьте тип материала, толщину, длину детали, чертеж изгиба, необходимый профиль и ожидаемое количество партии для выбора.


 Краткое объяснение
