A gépház tartalmazza a befejező állomásokat.
 Bútorminőség Bay


Folyamatos panelélgyártás
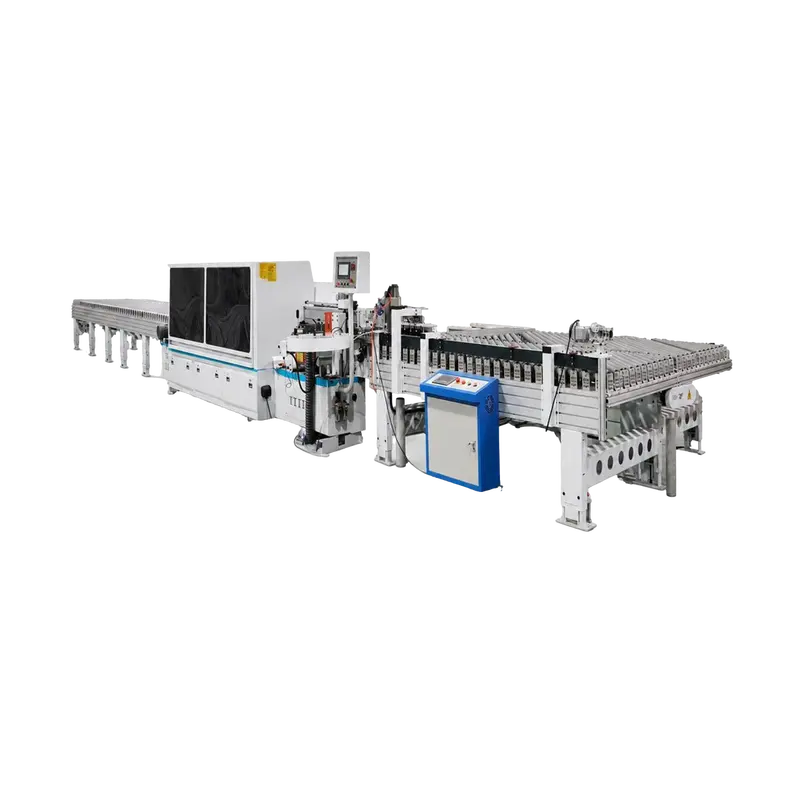
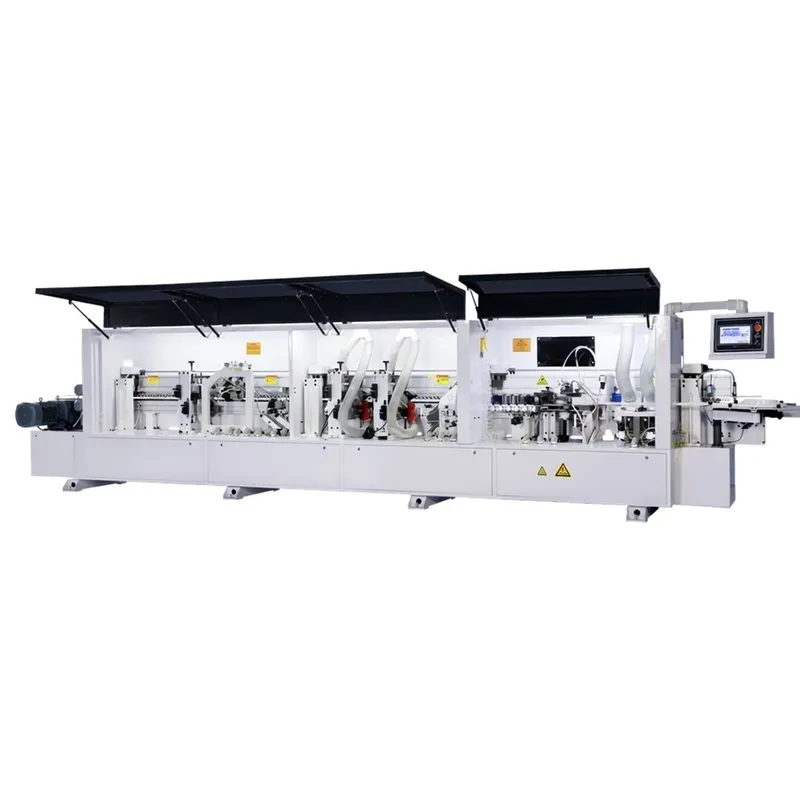
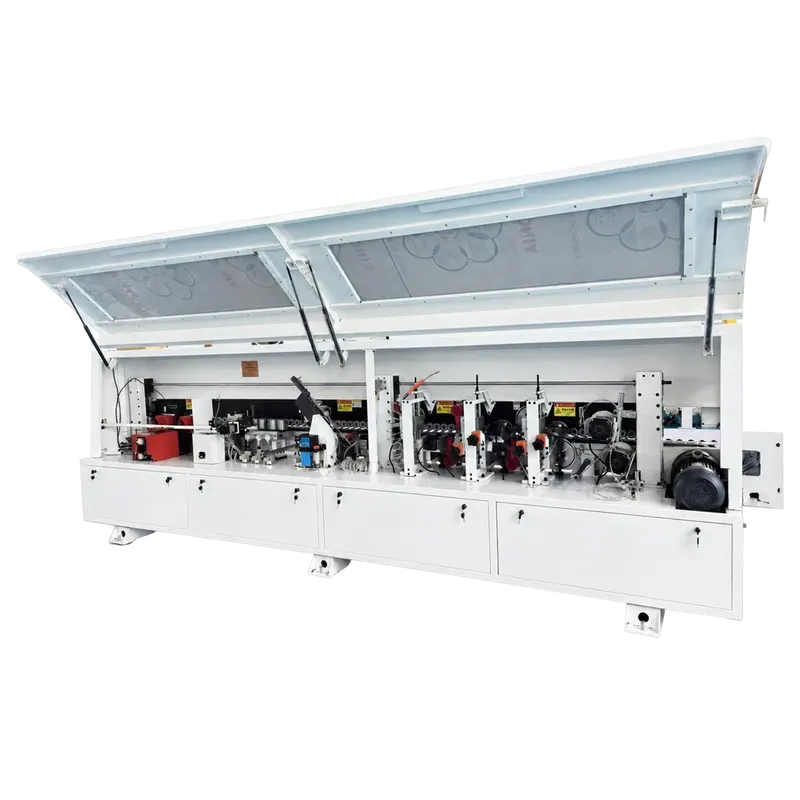
A négy műhelyjelenet ezt a zárt gyártósoros folyamatot mutatja be szekrénylap-gyártásban, irodabútor-gyártásban, ajtó- és falpanelek előkészítésében, valamint egy bútorminőségi területen. Lapok és összeszerelt szekrényrészek veszik körül a gépet, míg a magasított burkolat láthatóvá teszi a betápláló hengereket, a vágóegységeket és a polírozási pályát. A különböző távolságok és oldalnézetek segítenek a beszerzési csapatoknak felmérni, hogyan helyezhető el egy hosszabb megmunkáló egység a valós faipari munkafolyamatban.
 Kabinetpanel Műhely
 Irodabútor gyár
 Ajtófal Panel ÜzemBútorminőség Bay
 Szekrény oldallap szélzáró díszléceKabinetpanel MűhelyIrodabútor gyár

A gépház tartalmazza a befejező állomásokat.
Az adagoló szerelvény támogatja a panel mozgását a vonalon keresztül.
A ragasztóegység a ragasztót az élzárás során viszi fel.
A végvágó szerelvény eltávolítja a szélső felesleget a vonal végén.
A durvavágó szerelvény előkészíti a szélprofilozást.
A finombeállító szerelvény pontosítja a szalagozott él profilját.
A kaparó szerkezet simítja a kezelt szélet.
Valós helyszíni felvételek gyárunkból, amelyek bemutatják termelési kapacitásunkat és szállítási felkészültségünket.
Csapatunk segít kiválasztani a legjobb termékkonfigurációt és beszerzési tervet.
info@eascoutia.com400 158 5899A táblázat 0,4–2 mm-es ékszélességet és 12–60 mm-es ékvastagságot tartalmaz; kérjük, erősítse meg a tervezett éanyagot és a lemez kombinációját.
A konfiguráció az összecsukott vonal mentén ragasztó-, végvágó-, durva vágó-, finom vágó-, kaparó és polírozó állomásokat határoz meg.
A feltüntetett táplálási sebesség 18 m/perc. Még a vonal véglegesítése előtt erősítse meg a várható paneláramlást és az elő- vagy utósoros berendezéseket.
Biztosítson tartalék helyet a megemelt motorháztető, a panel be- és kijáratai, valamint a karbantartáshoz szükséges hozzáférés számára a 4080/925/1560 mm-es gépméretnél.
Erősítse meg a 1350 kg nettó súlyt, a 8,0 kw teljes teljesítményt, a bemeneti feszültség opciót és a kaparó penge kiválasztását az aktuális lap ellen.

 Rövid magyarázat