वेल्डेड बेस और साइड फ्रेम वर्किंग असेंबली को सपोर्ट करते हैं और मशीन लेआउट को बनाए रखते हैं।
 लंबे पैनल बेंडिंग


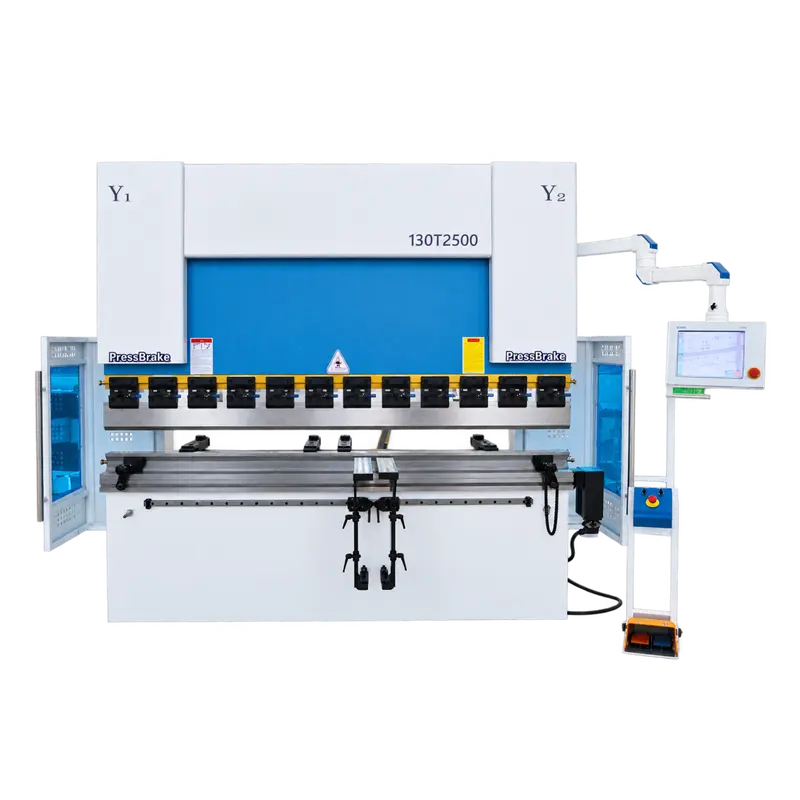
इलेक्ट्रो-हाइड्रोलिक सर्वो CNC प्रेस ब्रेक
धातु निर्माण कार्यशालाओं, एन्क्लोजर और कैबिनेट उत्पादन, HVAC डक्ट वर्क, उपकरण निर्माण और अनुबंध बेंडिंग सेवाओं के लिए उपयुक्त, यह प्रेस ब्रेक फ्लैट शीट को पैनल, ब्रैकेट, चैनल और लंबे प्रोफाइल में ढालता है। इसे प्रोटोटाइप, मिश्रित बैच या पुनरावृत्ति उत्पादन के लिए उपयुक्त खंडित टूलिंग, फ्रंट सपोर्ट, प्रोग्राम्ड बैकगॉज स्थिति और क्राउनिंग समायोजन के साथ व्यवस्थित किया जा सकता है।
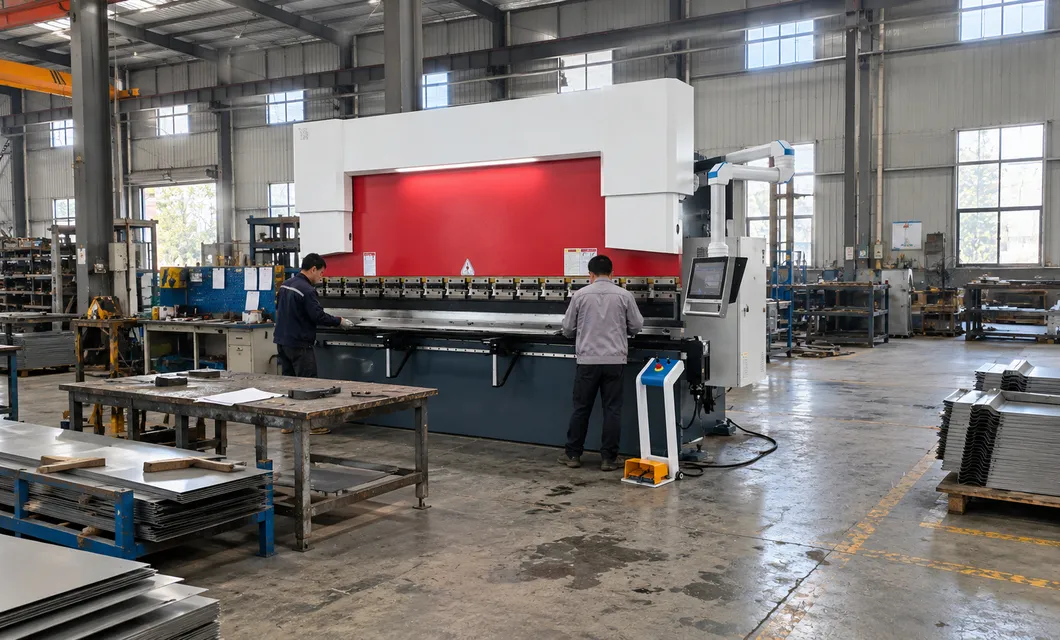 कंट्रोल स्टेशन सेटअप
 शीट पोजिशनिंगलंबे पैनल बेंडिंग
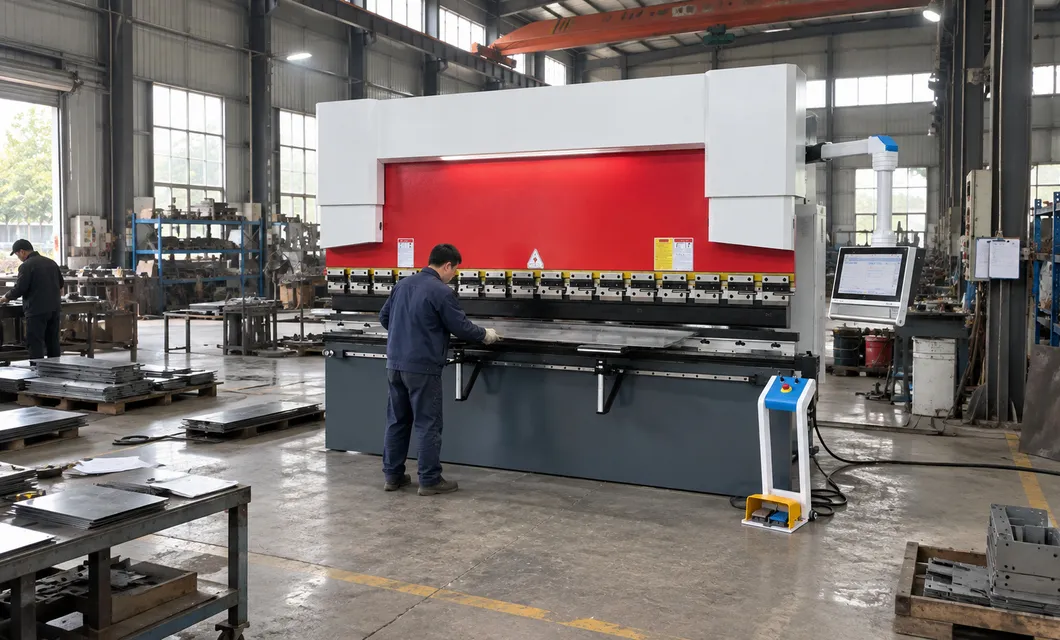 वर्कशॉप उत्पादनकंट्रोल स्टेशन सेटअपशीट पोजिशनिंग
बैकगॉज गाइड के साथ आगे बढ़कर एक स्थिर शीट स्थिति स्थापित करता है, जो विभिन्न बेंडिंग आकारों के लिए कुशल समायोजन का समर्थन करता है।
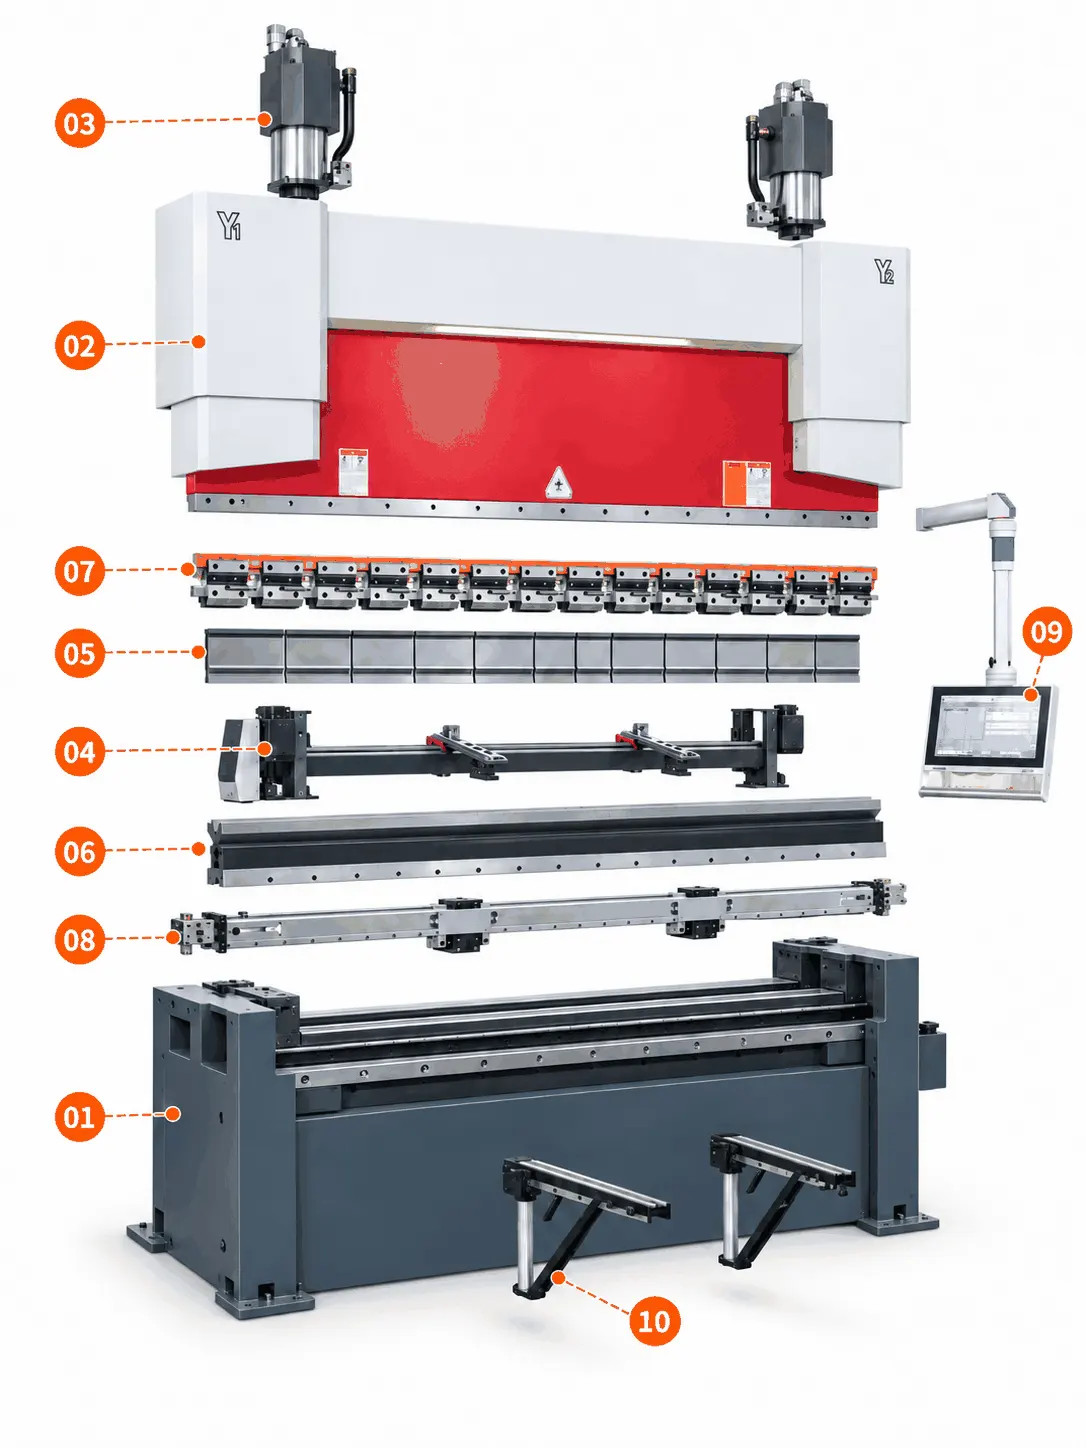
वेल्डेड बेस और साइड फ्रेम वर्किंग असेंबली को सपोर्ट करते हैं और मशीन लेआउट को बनाए रखते हैं।
मूविंग रैम ऊपरी टूलिंग को कैरी करता है और बेंडिंग स्ट्रोक के माध्यम से सिलिंडर की गति को ट्रांसफर करता है।
दो हाइड्रोलिक सिलिंडर रैम को ड्राइव करते हैं और सिंक्रनाइज्ड मूवमेंट के लिए पोजीशन फीडबैक के साथ काम करते हैं।
रियर बैकगेज शीट के किनारों को प्रोग्राम किए गए बेंड लोकेशन के लिए पोजीशन करने हेतु गाइडेड मोशन का उपयोग करता है।
सेगमेंटेड ऊपरी टूलिंग को विभिन्न पार्ट की चौड़ाई और प्रोफाइल के अनुकूल बनाने के लिए रैम के साथ व्यवस्थित किया जा सकता है।
कॉम्बिनेशन लोअर डाई सामान्य शीट-मेटल फॉर्मिंग कार्यों के लिए चयनित V ओपनिंग प्रदान करती है।
मेकेनिकल क्विक क्लैंप पंच सेगमेंट को सुरक्षित करते हैं और व्यावहारिक टूलिंग परिवर्तन का समर्थन करते हैं।

DA53T इलेक्ट्रो-हाइड्रोलिक सर्वो मशीन डिस्प्ले। सर्वो ड्राइव, शक्तिशाली आउटपुट और उच्च नियंत्रण सटीकता।
00:50DA53T इलेक्ट्रो-हाइड्रोलिक सर्वो मशीन डिस्प्ले। सर्वो ड्राइव, शक्तिशाली आउटपुट और उच्च नियंत्रण सटीकता।
01:13DA53T इलेक्ट्रो-हाइड्रोलिक सर्वो ऑपरेशन डेमो। तेज़ प्रतिक्रिया, स्थिर संचालन और उत्कृष्ट मशीनिंग सटीकता।
हमारी फैक्टरी से वास्तविक ऑन-साइट रिकॉर्ड, जो उत्पादन क्षमता और डिलीवरी तैयारी का व्यावहारिक दृश्य देते हैं।
प्रत्येक इकाई की डिलीवरी से पहले निम्नलिखित निरीक्षण वस्तुओं के आधार पर जाँच की जाती है।
हमारी टीम आपको सबसे अच्छे प्रोडक्ट कॉन्फ़िगरेशन और प्रोक्योरमेंट प्लान पर सलाह देने के लिए तैयार है।
info@eascoutia.com400 158 5899यह सत्यापित क्षमता और उपयुक्त टूलिंग रेंज के भीतर शीट-मेटल पैनल, ब्रैकेट, चैनल और प्रोफाइल के लिए अभिप्रेत है।
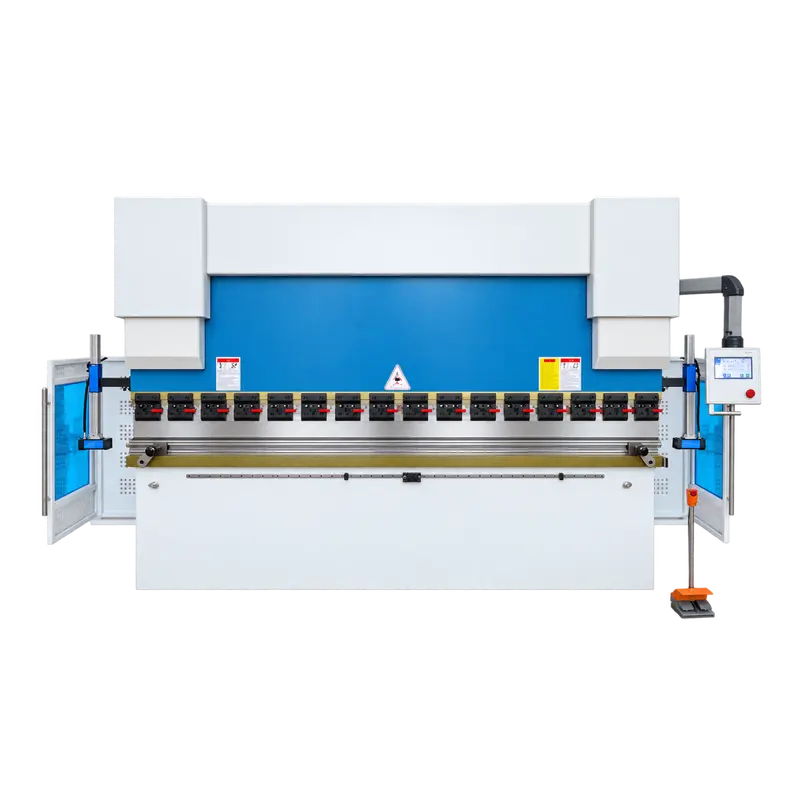
प्रदान की गई कॉन्फ़िगरेशन में रैम गति के लिए Y1 और Y2, बैकगॉज के लिए X और R, तथा यांत्रिक क्रॉनिंग के लिए W का उपयोग किया जाता है।
आवश्यक बेंड प्रोफाइल के लिए खंडित ऊपरी टूलिंग, संयुक्त निचला डाई और यांत्रिक त्वरित क्लैंप व्यवस्थित किए जाते हैं।
ऑपरेटर वर्तमान नौकरी के लिए टूलिंग व्यवस्था की पुष्टि करने के बाद प्रोग्राम की गई स्थितियों और बैकगॉज सेटिंग्स का पुनः उपयोग कर सकते हैं।
चयन के लिए सामग्री प्रकार, मोटाई, पार्ट की लंबाई, बेंड ड्राइंग, आवश्यक प्रोफाइल और अपेक्षित बैच मात्रा प्रदान करें।


 सरल विवरण
