El marco soldado integra la cama y las estructuras laterales para soportar las principales unidades de trabajo.
 Formación de la pieza del lote


Freno servo electrohidráulico de la prensa del CNC
Diseñado para los talleres de la fabricación, la producción del maquinaria-componente, el gabinete y el trabajo del recinto, los departamentos del mantenimiento, y subcontrata el doblez, este freno de la prensa maneja los paneles, los soportes, los canales, y los perfiles formados. Los operadores pueden combinar el arreglo requerido del sacador y del dado con las ayudas delanteras, las posiciones programadas del espolón, los ajustes del backgauge, y el ajuste de coronación para los trabajos de una sola vez, del pequeño-lote, o de la repetición.
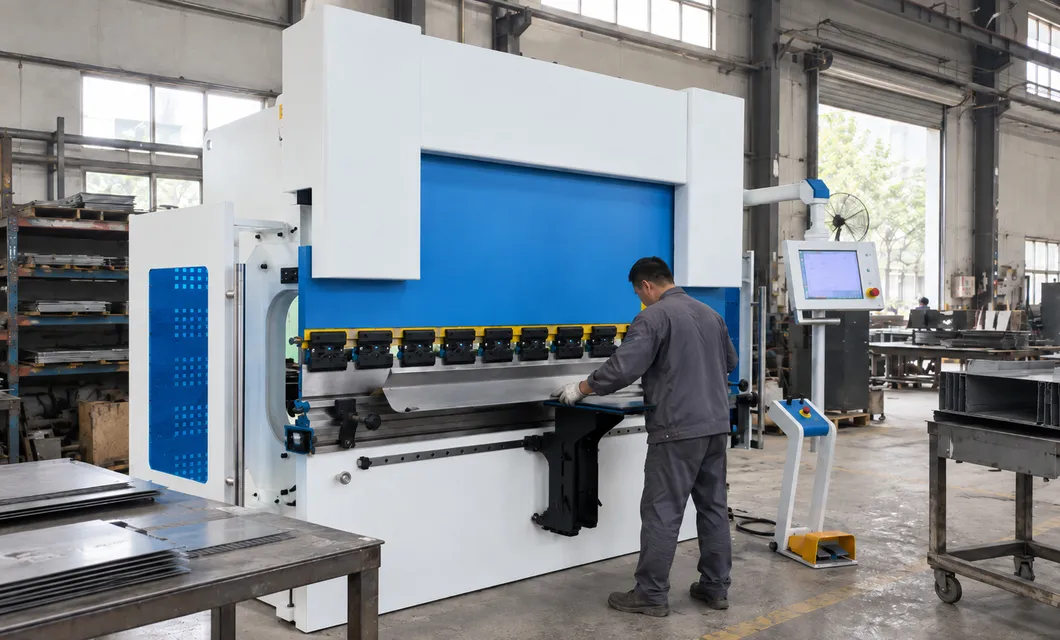 Configuración del trabajo del operador
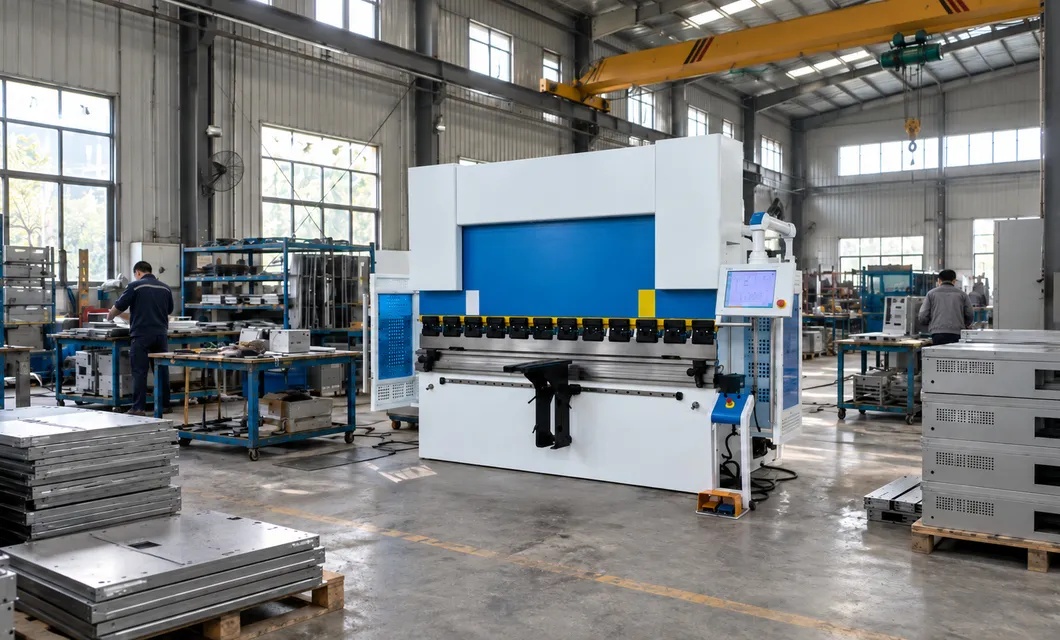 Panel de posicionamientoFormación de la pieza del lote
 Fabricación WorkcellConfiguración del trabajo del operadorPanel de posicionamiento
El backgauge de los ejes X y R utiliza dedos de precisión para establecer la posición de la hoja, proporcionando una referencia estable para diferentes tamaños de piezas de trabajo.

El marco soldado integra la cama y las estructuras laterales para soportar las principales unidades de trabajo.
El ariete mantiene la herramienta superior y sigue el movimiento controlado del cilindro a través de cada ciclo de curvatura.
Los cilindros hidráulicos gemelos accionan el pistón mientras que los dispositivos de retroalimentación coordinan ambos lados del viaje.
El backgauge guiado establece la posición de la hoja detrás de las herramientas para las ubicaciones de curva programadas.
Las secciones de punzón individuales se pueden combinar a través del pistón para diferentes anchuras de pieza de trabajo.
Múltiples aberturas de troquel inferior admiten la selección de configuración para los requisitos comunes de material y curva.
Las abrazaderas rápidas sujetan las secciones de punzón y acortan los cambios prácticos de disposición de herramientas.

Exhibición servo electrohidráulica de la máquina KT15. Sistema servo hidráulico, salida estable y control preciso.
Registros reales in situ de nuestra fábrica, que ofrecen una visión práctica de nuestra capacidad de producción y preparación de entrega.
Cada unidad se verifica antes de la entrega contra los siguientes artículos de inspección.
Nuestro equipo está listo para asesorarle sobre la mejor configuración de producto y el plan de adquisición más adecuado.
info@eascoutia.com400 158 5899La prensa es adecuada para paneles, soportes, canales y perfiles formados que coinciden con el rango de trabajo verificado y las herramientas seleccionadas.
Los ejes suministrados cubren el posicionamiento independiente del ariete, el recorrido y la altura del backgauge, además del ajuste mecánico de coronación.
Sí. El utillaje superior segmentado y el troquel inferior combinado pueden disponerse para diferentes anchuras y perfiles de curvatura.
Los brazos de soporte delanteros ayudan al manejo del material, mientras que el medidor trasero guiado proporciona una referencia programada para las ubicaciones de las curvas.
Comparta el material, el grosor, el tamaño de la pieza, el dibujo de plegado, los requisitos del perfil y la cantidad de producción para una configuración adecuada.
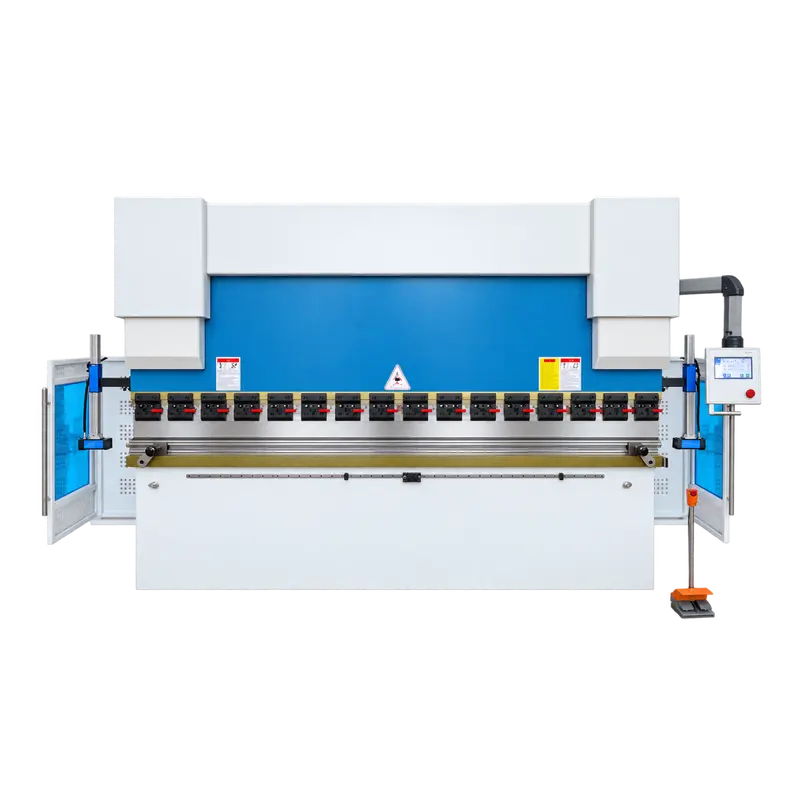


 Explicación simplificada
